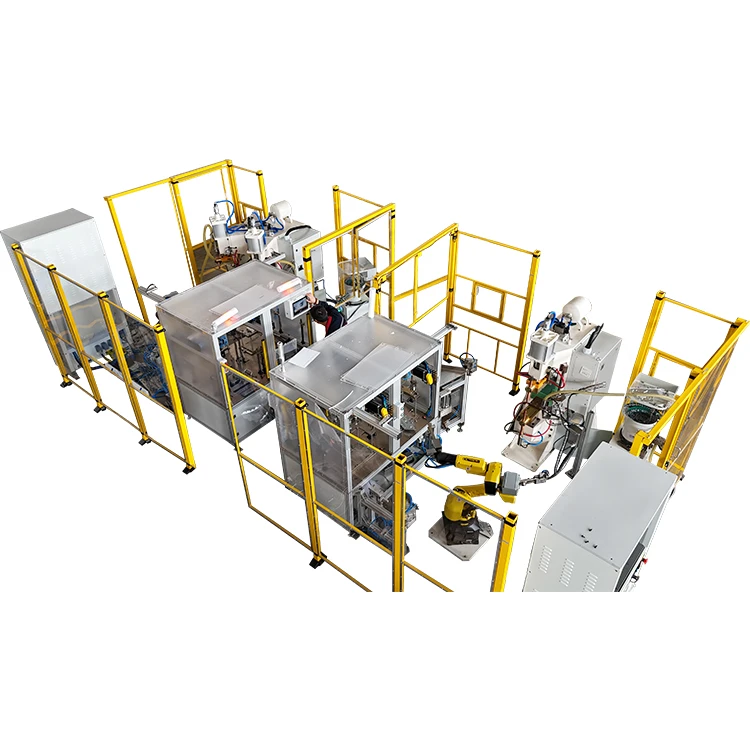
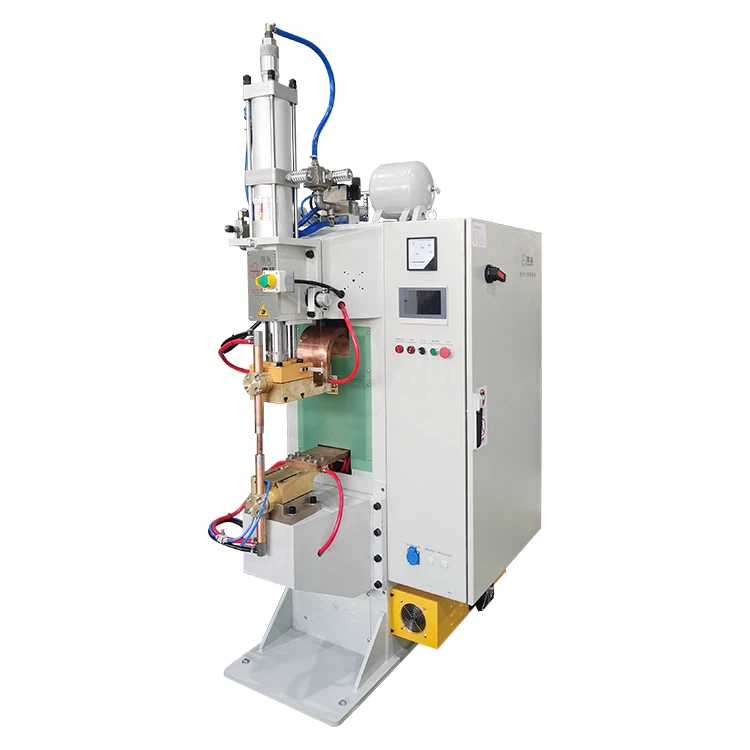
יצרן מכונת ריתוך דיפוזיית נחושת
מכונות ריתוך פיזור נחושת של Haifei מיועדות לרדיד נחושת למינציה, פסי נחושת גמישים, מחברים קלועים נחושת ורכיבי נחושת אחרים- הנושאים זרם. המכונה מפעילה חימום התנגדות חשמלית מבוקר ולחץ כדי לגבש את אזור המפרק הנדרש ללא מתכת מילוי קונבנציונלית.
תצורות פנאומטיות, הידראוליות ומבוקרות-זמינות עבור אזורי הדבקה שונים, מבני נחושת ודרישות ייצור שונות. בחירת המכונה מבוססת על חומר העבודה בפועל ולא על קיבולת מדורגת בלבד. יש לקחת בחשבון דרגת נחושת, עובי נייר כסף, מספר שכבות, מידות מפרקים, עובי מוגמר וקריטריוני קבלה.
שלח לנו את שרטוטי חלקי הנחושת שלך ודוגמאות מייצגות. חיפיי יכולה לבצע ריתוך לדוגמה, להעריך את תפיסת הכלים ולהמליץ על תצורת מכונה מתאימה לפני הייצור.
קבל פתרון ריתוך דיפוזיית נחושת עבור היישום שלך
אולי אתה מחפש
-
![ציוד לריתוך דיפוזיה]() ציוד לריתוך דיפוזיהציוד ריתוך דיפוזיה של Haifei מיועד לפסי נחושת גמישים, מחברים קלועים, פסי נחושת, מוליכים מאלומיניום ומתכות מוליכות מעורבות המשמשות בסוללות EV, אחסון אנרגיה ומערכות חלוקת חשמל. עם חימום מבוקר, לחץ...צפה בעוד
-
![מכונת ריתוך דיפוזיה של פס פס]() מכונת ריתוך דיפוזיה של פס פסמכונת ריתוך הדיפוזיה HFTD-600-Y Busbar היא מכונת ריתוך דיפוזיה בעוצמה גבוהה- שתוכננה במיוחד עבור חלקי עבודה גדולים. תוך שימוש בטכנולוגיית ריתוך דיפוזיה מתקדמת במצב מוצק, תהליך הריתוך אינו כרוך...צפה בעוד
-
![מכונת ריתוך דיפוזיית נחושת]() מכונת ריתוך דיפוזיית נחושתמכונת הריתוך HFTD-500 נחושת מיועדת לפסי נחושת בשטח גדול, מחברים קלועים נחושת, רדיד נחושת למינציה ומחברי נחושת גמישים המשמשים בציוד חשמל, סוללות EV, מערכות אחסון אנרגיה ומכלולים חשמליים בעלי זרם...צפה בעוד
-
![ציוד לרתך דיפוזיה למחברי נחושת למינציה]() ציוד לרתך דיפוזיה למחברי נחושת למינציהה-HFTD-350-Y הוא ציוד לרתך דיפוזיה ליצירת אזורי טרמינל קומפקטיים על גבי רדיד נחושת למינציה ופסים גמישים. הוא משתמש בחימום חשמלי מקומי, לחץ הידראולי וכלי עבודה מותאם אישית מבלי להוסיף בדרך כלל...צפה בעוד
-
![רתך דיפוזיה הידראולית]() רתך דיפוזיה הידראוליתדגם מוצר: HFTD-350-Yצפה בעוד
זרם ראשוני מקסימלי: 150A
מחזור עבודה מדורג:50%
מתח משני: 9.7V
צריכת מי... -
![מכונת ריתוך פסים הידראולית]() מכונת ריתוך פסים הידראוליתדגם מוצר: HFTD-350-Yצפה בעוד
מערכת לחץ: הידראולי
קיבולת מדורגת: 350 KVA
שיטת ריתוך: חימום חשמלי מבוקר... -
![מכונת ריתוך לפיזור נייר נחושת]() מכונת ריתוך לפיזור נייר נחושתHAIFEI HFTD-350 מכונות ריתוך דיפוזיה הידראוליות של רדיד נחושת מצטרפות לרדידי נחושת מוערמים לתוך פסים גמישים ומחברים חשמליים למינציה. חום, לחץ וזמן החזקה נשלטים עבור ערימת נייר הכסף ואזור ההדבקה...צפה בעוד
-
![מכונת ריתוך פס גמיש נחושת]() מכונת ריתוך פס גמיש נחושתה-HFTD-200-Y משמש לאיחוד הקצוות של ניירות נחושת מוערמים למסוף מוצק תוך השארת החלק האמצעי גמיש. המחבר המוגמר יכול לספוג סובלנות רעידות והרכבה תוך נשיאת זרם בין רכיבים חשמליים. בניגוד להדבקת דיפוזיה...צפה בעוד
-
![מכונת ריתוך מחבר גמיש נחושת]() מכונת ריתוך מחבר גמיש נחושתמכונת ריתוך מחבר גמיש נחושת HFTD-200-Y מחברת קצוות מוערמים של נייר נחושת עבור מגשרים למינציה, shunts וקישורי כוח. חימום מבוקר ולחץ הידראולי יוצרים מסופים קומפקטיים בעוד החלק האמצעי נשאר גמיש. כלי...צפה בעוד
-
![מכונת ריתוך מגשר גמיש נחושת]() מכונת ריתוך מגשר גמיש נחושתמכונת ריתוך מגשר גמיש נחושת HFTD-150-Y מחברת ניירות נחושת מוערמים למקטעי קצה קומפקטיים תוך שמירה על גמישות החלק הנותר. הוא מספק קיבולת מדורגת של 150 kVA, כוח עבודה של עד 100 kN ושטח ריתוך מרבי של...צפה בעוד
-
![מכונת ריתוך לפיזור נחושת בתדר בינוני]() מכונת ריתוך לפיזור נחושת בתדר בינונימכונת הריתוך HFTD-150-QY בתדירות בינונית של דיפוזיה של נחושת נועדה לגבש רדיד נחושת למינציה למקטעי קצה קומפקטיים תוך שמירה על גמישות באזור הלא מרותך. הוא משלב חימום חשמלי מבוקר עם מערכת בוסטר אוויר...צפה בעוד
-
![מכונת מיצוק פס נחושת]() מכונת מיצוק פס נחושתהמכונה HFTD-150-S Copper Buss Solidification Machine היא -הדור הבא של מכונת מליטה מוצקה-. הוא מחליף מערכות הידראוליות לא אמינות בצילינדר סרוו-חשמלי-בדיוק גבוה. על ידי הפעלת חום מדויק ולחץ מבוקר...צפה בעוד


מה יכולה מכונת ריתוך לפיזור נחושת לעבד?
הציוד משמש בעיקר לרכיבי נחושת מוליכים הזקוקים למסוף קומפקטי או אזור מפרק תוך שמירה על מידות מבוקרות וביצועים חשמליים שניתנים לחזרה.
רדיד נחושת למינציה ופסים גמישים
עבור פס גמיש למינציה, מספר ניירות נחושת מוערמים וממוקמים בכלי עבודה ייעודיים. קצוות אחד או שניהם מחוממים ונדחסים ליצירת מסוף מגובש, בעוד שחלק הנייר שומר על הגמישות הנדרשת לתנועה, רעידות או סובלנות להרכבה.
בחירת המכונה תלויה ב:
- עובי של כל רדיד נחושת
- מספר כולל של שכבות נייר כסף
- אורך ורוחב מליטה
- נדרש עובי מסוף מוגמר
- מצבי חורים וקצבת עיבוד שבבי
- נדרשת גמישות מחוץ לאזור המחובר
- קריטריוני קבלה מכניים וחשמליים
יש לספק גם את עובי נייר הכסף האישי וגם את מבנה הערימה הכולל. שני פסים בעלי אותו עובי כולל עשויים לדרוש הגדרות תהליך שונות אם כמויות השכבות שלהם שונות.
מחברים קלועים נחושת
צמות נחושת עשויות לדרוש איחוד קצה או חיבור למסוף נחושת או פס מוצק. מכיוון שהמוליך הקלוע יכול להתפשט או לנוע בלחץ, הכלי חייב לשלוט במיקומו ובמידותיו המוגמרות מבלי לפגוע בקטע הגמיש.
מידע חשוב כולל:
- צמה אזור חתך-
- משטח חשוף או מצופה-פח
- רוחב ועובי הצמה
- אורך מאוחד נדרש
- חומר מסוף ומידות
- דרישת כוח משיכה או כיפוף{{0}
- חיתוך וסיום-תהליך היצירה
- כמות ייצור נדרשת
פרויקטים הדורשים גם הזנה אוטומטית, ריבוע קצה וחיתוך ניתנים להערכה באמצעות פתרונות עיבוד צמות הנחושת של חיפה.
פסי נחושת מוצקים ולמינציה
פסי נחושת גדולים יותר דורשים חימום ולחץ אחידים בכל אזור ההדבקה. חלקי עבודה בעלי ממדים חיצוניים דומים עדיין עשויים לדרוש מכונות שונות בגלל הבדלים במבנה החפיפה, קשיחות החומר, שטח המפרק ופיזור החום.
עבור פרויקטים אלה, חיפה סוקרת את חתך-הפסים, עיצוב המפרק, שטוחות פני השטח, מרווח הטעינה, הכוח הנדרש ושיטת הבדיקה החשמלית לפני המלצה על ציוד.
חלקי נחושת ונחושת מצופים-
ניתן להעריך רכיבים מוליכי פח נבחרים-מצופים-ניקל או-ל-ניקל. חומר הציפוי ועוביו יכולים להשפיע על הכנת המשטח, התנהגות החימום ועקביות ההדבקה.
אין להעביר תהליך שפותח עבור נחושת חשופה ישירות לחומר מצופה ללא אימות מדגם.
אילו חלקי נחושת ניתן לרתך?
ניתן להשתמש במכונות ריתוך דיפוזיית נחושת של Haifei עבור חלקי נחושת מוליכים שונים, במיוחד רכיבים הדורשים מליטה יציבה, התנגדות נמוכה למגע וחיבור בשטח- גדול.

חלקי נחושת נפוצים כוללים:
- פסי נחושת
- מחברי סוללות נחושת
- רדיד נחושת למינציה
- מחברי נחושת גמישים
- מחברים קלועים נחושת
- לוחות מוליכות נחושת
- חלקים מוליכים נחושת-ניקל
- מוביל נחושת שנאי
- חלקים מוליכים של מתג
- פסי נחושת לאחסון אנרגיה
- מחברי נחושת לחלוקת כוח
עבור חלקי נייר כסף רב-שכבתיים, פסי נחושת גדולים או חלקים מוליכים ניקל-נחושת, מומלץ לבצע ריתוך לדוגמה לפני בחירת המכונה הסופית.
מפרטים של מכונת ריתוך דיפוזיית נחושת
| פריטים \\דֶגֶם | יְחִידָה | HFTD-100-Q | HFTD-150-QY | HFTD-200-Y | HFTD-350-Y | HFTD-600-Y |
| קיבולת מדורגת | KVA | 100 | 150 | 200 | 350 | 600 |
| ספק כוח | V/Ø/Hz | 380V±10% / 3 פאזות / 50Hz | ||||
| מחזור עבודה מדורג | % | 50% | 50% | 100% | 100% | 100% |
| זרם ראשי מקסימום. | A | 100 | 200 | 300 | 400 | 800 |
| כבל ראשי | מ"מ | 3*25+2*16 | 3*30+2*16 | 3*50+2*16 | 3*70+2*16 | 3*150+2*16 |
| זרם קצר-מקסימום | KA | 35 | 40 | 42 | 58 | 100 |
| מתח משני | V | 9 | 9.7 | 10.4 | 13.8 | 13.8 |
| צילינדר לחץ אוויר | Ø*L | Ø160*120/ Ø125*80 |
/ | / | / | / |
| צילינדר הידראולי | Ø*L | / | / | Ø120*250 | Ø120*250 | Ø120*250 |
| לחץ עבודה מקס. (0.5/10.5MPa) | ק.נ | 80 | 100 | 160 | 200/400 | 200/400 |
| דרישת מי קירור | / | סינון 0.2-0.3MPa,40 מיקרון, התנגדות של 5 kΩ. ס"מ | ||||
| צריכת מי קירור | L/Min | 25 | 40 | 150 | 240 | 400 |
| עומק גרון | מ"מ | 425 | 320 | 320 | 320 | 320 |
| מרחק בין לוחות נחושת | מ"מ | 248 | 267 | 340 | 340 | 340 |
| סביבת עבודה | / | טמפרטורה: 1-45 מעלות לחות: 35-90% | ||||
מגוון מכונות ריתוך לפיזור נחושת
Haifei מספקת ציוד פנאומטי, הידראולי ומבוקר-סרוו עבור מבני מחברי נחושת שונים. ההשוואה הבאה מסבירה את כיוון הבחירה הכללי; יש לאשר את התצורה הסופית באמצעות סקירת שרטוטים ובדיקות מדגם.
השווה את תצורות המכונה הזמינות
סוג מכונה |
שימוש מומלץ |
שיקולים עיקריים |
| פּנֵאוֹמָטִי | חלקי נחושת קטנים יותר ואזורי הדבקה מוגבלים | דורש אוויר דחוס יציב ודרישת כוח בטווח הצילינדר |
| הידראולי | רדיד נחושת רב שכבתי, פסים גדולים יותר ואזורי הדבקה רחבים יותר | מספק לחץ גבוה ויציב עבור ערימות עבות יותר וייצור כבד- |
| סרוו-נשלט | חלקים מדויקים, ריבוי מתכונים וייצור אוטומטי | תומך בתנועה ניתנת לתכנות ובניטור פרויקט-ספציפי של כוח או תזוזה |
| מערכת מותאמת אישית | חלקי עבודה לא-סטנדרטיים או קווי ייצור שלמים | יכול לשלב פונקציות ייעודיות של כלי עבודה, טעינה, ריתוך, קירור, פריקה ונתונים |
מכונות ריתוך דיפוזיית נחושת הידראולית
מכונות ריתוך הידראוליות של דיפוזיה נחושת משמשות בדרך כלל עבור פסים גמישים גדולים יותר, ערימות נייר כסף עבות יותר וחלקי נחושת הדורשים לחץ גבוה ויציב יותר במהלך החימום והקירור.
דירוג לחץ גבוה יותר לבדו אינו מבטיח מפרק טוב יותר. שטוחות הכלים, חלוקת הלחץ, אחידות החימום ומיקום החומר נשארים חיוניים להשגת תוצאות עקביות.

מכונות ריתוך דיפוזיית נחושת פניאומטיות

מכונות פניאומטיות משתמשות באוויר דחוס כדי להפעיל לחץ ריתוך. ניתן לשקול אותם עבור אזורי מליטה קטנים יותר וערימות נחושת שאינן דורשות את טווח הכוח של מערכת הידראולית.
תצורה זו מציעה מבנה הפעלה פשוט יחסית, אך ההחלטה לא צריכה להתבסס רק על הגודל החיצוני של חומר העבודה. עדיין יש לבדוק את אזור ההדבקה בפועל, עובי החומר וכוח הגיבוש הנדרש.
מכונת ריתוך לפיזור נחושת סרוו
ניתן להשתמש בציוד מבוקר-servo כאשר פרויקט דורש תנועה ניתנת לתכנות, מיקום מבוקר, מתכוני תהליכים מרובים או אינטגרציה עם קו ייצור אוטומטי.
בהתאם לתצורה המוסכמת, המערכת יכולה לתמוך בניטור כוח או תזוזה, ניהול מתכונים ושליטה הדוקה יותר על מידות המסוף המוגמרות.

מכונת ריתוך דיפוזיית נחושת היברידית

מכונת ריתוך דיפוזיה היברידית נחושת משלבת שיטות בקרה שונות, כגון לחץ הידראולי עם סרוו או סיוע פנאומטי. תצורה זו משמשת כאשר מבנה המוצר מורכב יותר, או כאשר תהליך הייצור זקוק הן ללחץ יציב והן לשליטה גמישה.
תצורות היברידיות מבוססות בדרך כלל- על פרויקטים. יש לאשר את מבנה המכונה, מתקן, מערכת הלחץ והיגיון הבקרה בהתאם לשרטוט חלק הנחושת, אזור הריתוך ודרישות הייצור.
מערכות ריתוך נחושת מותאמות אישית
עבור חלקים לא-סטנדרטיים או נפחי ייצור גבוהים יותר, HAIFEI יכולה להתאים אישית:
- אלקטרודות גרפיט וגופי מיקום
- פלטפורמות עבודה מורחבות
- מערכות לחץ הידראוליות או סרוו
- טעינה ופריקה של רובוט
- מיקום מוצר אוטומטי
- חיבורי מסועים
- מתכון וזיהוי מוצר
- תהליך-איסוף נתונים
- מערכות קירור
- מיגון בטיחות ומנעולים
ההיקף הסופי נקבע משרטוט חומר העבודה, דגימות מייצגות, זמן המחזור הנדרש ותנאי הקבלה הטכניים.
כיצד לבחור מכונת ריתוך לפיזור נחושת
לא ניתן לבחור קיבולת מכונה מתוך רוחב חלק הנחושת או דירוג KVA בלבד. כדי להמליץ על תצורה מתאימה, HAIFEI זקוקה למידע הבא:
נדרש מידע |
פרטים למסור |
| חוֹמֶר | דרגת נחושת, קשיות, מפרט ספק וציפוי פני השטח |
| מבנה חומר עבודה | רדיד נחושת, צמה, פס מוצק או הרכבה משולבת |
| מידע על שכבה | עובי-שכבה בודדת, מספר שכבות ועובי הערימה הכוללת |
| מידות מפרקים | אורך, רוחב והעובי המוגמר הנדרש |
| קריטריוני קבלה | משיכה, קילוף, כיפוף, עמידות במגע או דרישות בדיקה אחרות |
| דרישת ייצור | חלקים למשמרת, מספר דגמים ושיטת העמסה מועדפת |
| כלי עזר במפעל | מתח, תדר, אוויר דחוס ותנאי קירור- |
למה אזור מליטה חשוב
מפרק גדול יותר דורש בדרך כלל תשומת לב רבה יותר לאחידות החימום ולחלוקת הלחץ. עם זאת, שטח לבדו אינו מספיק. ערימת נייר כסף רב שכבתי וצלחת נחושת מוצקה עם אותם ממדי מפרקים יכולים להתנהג בצורה שונה מאוד במהלך חימום ודחיסה.
מדוע מבנה החומר חשוב
עובי נייר הכסף וכמות השכבה משפיעים על מספר הממשקים, התנהגות הערימה הכוללת וממדי המסוף המוגמרים. נחושת מצופה עשויה לדרוש גם הגדרות הכנה ותהליך שונות מנחושת חשופה.
מדוע קריטריוני הקבלה חשובים
תיאורים כגון "ריתוך חזק" או "מוליכות טובה" אינם ניתנים למדידה. יש לקבוע את שיטת הבדיקה, כיוון הטעינה, תנאי הבדיקה החשמלית ומגבלות הקבלה לפני אישור המדגם.
יישומים אופייניים של ריתוך דיפוזיית נחושתמְכוֹנָה
רכבים חשמליים
פסי נחושת גמישים משמשים בין מודולי סוללה, יחידות בקרת כוח-ורכיבי זרם גבוה- אחרים. החלק הגמיש שלהם יכול להכיל רטט, תנועה וסובלנות להרכבה, בעוד שהטרמינל המאוחד מספק אזור חיבור מבוקר.
01
מערכות אחסון סוללות ואנרגיה
מארזי סוללות וארונות אחסון-לאנרגיה משתמשים במחברי נחושת למינציה, פסים ורכיבי מעבר מוליכים. עקביות ממדי והתנגדות מפרקים חשובים מכיוון שכל חלק פועל בתוך מערכת חשמלית גדולה יותר.
02
מיתוג ומפסקים
צמות נחושת ומחברים גמישים משמשים במתקני מיתוג, מפסקי אוויר וארונות חשמל שבהם חלקים נושאי זרם- חייבים להתאים גם לתנועה מכנית.
03
רוֹבּוֹטרִיקִים
רובוטריקים עשויים להשתמש בכבלי רדיד נחושת, פסים גמישים ומחברים קלועים בין פיתולים ומסופים חיצוניים. כלי עבודה חייבים להיות מתוכננים סביב צורת המוליך ושטח הטעינה הפנוי.
04
ציוד לחלוקת חשמל
פסי נחושת מוצקים ולמינציה משמשים במכלולי חלוקת חשמל- הדורשים חיבורים מוליכים קומפקטיים. חלקים גדולים זקוקים להערכה קפדנית של יכולת החימום, חלוקת הלחץ ומרווח הטעינה.
05
כיצד חלקי נחושת מחוממים ומאחדים?
תהליך ריתוך דיפוזיה טיפוסי של נחושת כולל את השלבים הבאים:
1. הכנת פני השטח
שמן, תחמוצת, שאריות ציפוי וכתמים מוסרים מאזור המפרק. שיטת הניקוי המשמשת במהלך הייצור צריכה להישאר עקבית עם השיטה שאושרה במהלך בדיקת הדגימה.
2. ערימה ומיקום
רדיד נחושת, צמות או רכיבי פס מסודרים לפי השרטוט וממוקמים בכלי עבודה ייעודיים. מיקום מדויק מסייע לשלוט במידות הקצה ומונע תנועת שכבות.
3. לחץ ראשוני
הכלי נסגר ומפעיל את הכוח המתוכנת על פני אזור המפרק. לחץ לא מספיק עלול להשאיר פערים בין השכבות, בעוד לחץ מוגזם עלול לגרום לעיוות לא רצוי.
4. חימום התנגדות חשמלית
זרם מבוקר עובר דרך מעגל החימום המוגדר ומעלה את אזור המפרק למצב התהליך הנדרש. תפוקת החימום והזמן מותאמים למבנה הנחושת, אזור ההדבקה והכלים.
5. החזקת לחץ
חלק העבודה נשאר דחוס במהלך תקופת ההחזקה המתוכנתת. יש להתאים את החימום, הלחץ וזמן ההחזקה כתהליך שלם ולא כהגדרות לא קשורות.
6. קירור מבוקר
החלק מוחזק במכשיר במהלך הקירור כדי לשמור על יציבות ממדית. מעגל קירור המכונה חייב לספק טמפרטורת מים וזרימה מתאימות במהלך ייצור חוזר.
7. פריקה ובדיקה
לאחר פתיחת הכלי, החלק מוסר ידנית או אוטומטית ונבדק בהתאם לדרישות המידות, המכניות והחשמליות המוסכמות.
שאלות נפוצות אודות מכונות ריתוך לפיזור נחושת
Wuxi Haifei Intelligent Equipment Co., Limited ידועה-כאחת מרתכות הדיפוזיה המובילות עבור יצרני וספקי נחושת בסין. אנא היה סמוך ובטוח לקנות כאן רתך דיפוזיה לנחושת תוצרת סין מהמפעל שלנו. לייעוץ מחירים צרו קשר.