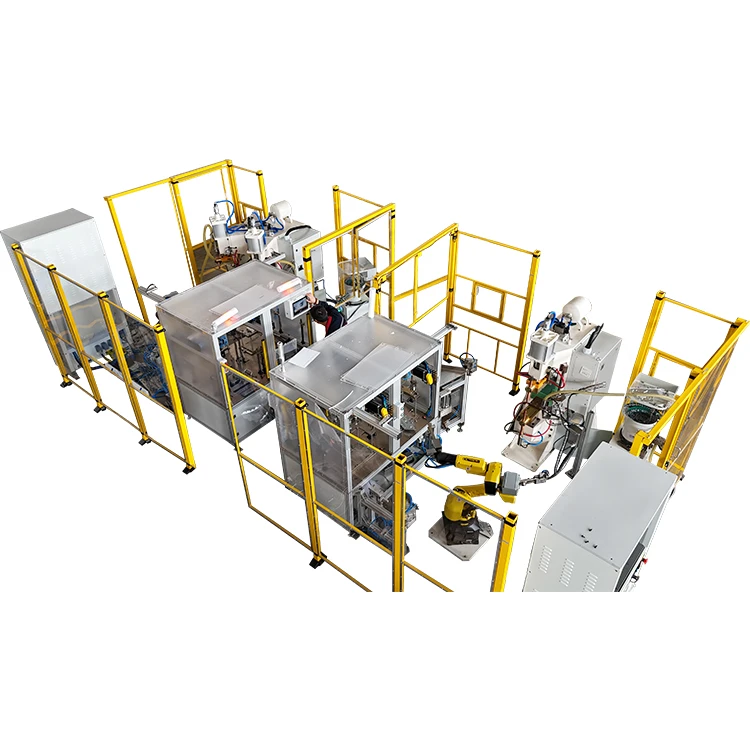
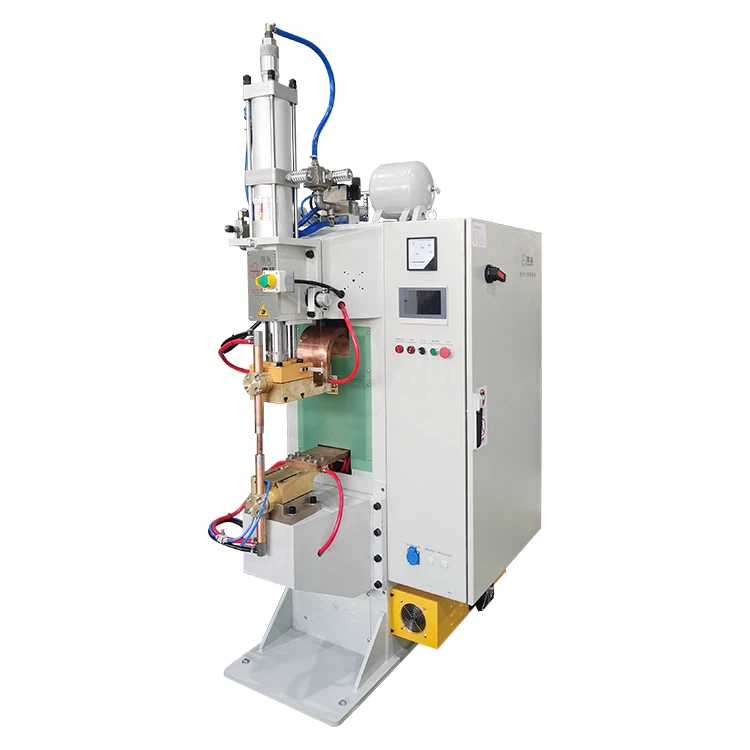
היתרונות העיקריים של ריתוך התנגדות הם מחזורי ריתוך קצרים, שליטה חוזרת, כניסת חום מרוכזת ויכולת לחבר חלקים ללא חוט מילוי או גז מגן. כאשר הפרמטרים של חומר העבודה, האלקטרודה והריתוך מתאימים כראוי, התהליך יכול לתמוך בייצור אצווה יציב עם פחות תלות בטכניקת ריתוך ידני.
יתרונות אלו אינם אומרים שריתוך התנגדות מתאים לכל חלק מתכת. גישה למפרקים, מוליכות החומר, מצב פני השטח, בלאי אלקטרודות, קירור וסובלנות של חלקי עבודה כולם משפיעים על התוצאה. הערכה שימושית צריכה אפוא לשקול הן את היתרונות והן את התנאים הנדרשים לשמירתם.
היתרונות העיקריים של ריתוך התנגדות
| יִתרוֹן | ערך בייצור | מצב שיש לשלוט בו |
|---|---|---|
| מחזור ריתוך קצר | תומך בייצור אצווה חוזר | תפוקת זרם, כוח אלקטרודה וקירור |
| פרמטרים שחוזרים על עצמם | מפחית את השונות בין מפעילים למשמרות | התאמת חלקי עבודה ומצב אלקטרודות יציב |
| כניסת חום מרוכזת | מגביל חימום מיותר סביב המפרק | מבנה מפרק מתאים וטווח פרמטרים |
| אין חוט מילוי | מפחית טיפול בחומרי מילוי | חומרי הבסיס חייבים להיות מתאימים לתהליך |
| קל לאוטומטי | עובד עם מתקנים, מזינים, צירי סרוו ורובוטים | מיקום אמין וזיהוי חלקים |
| עבודת גמר מוגבלת | יכול להפחית את השחזה וניקוי הריתוך | הזחה והנתזים חייבים להישאר בשליטה |
| עלות יחידה נמוכה יותר בנפח | פיזור עלויות כלי עבודה וציוד על פני הייצור | עיצוב מוצר יציב ונפח ייצור מספק |
מחזורי ריתוך קצרים לייצור חוזר
ריתוך התנגדות מרכז פעולה חשמלית ומכאנית במפרק למשך תקופה מבוקרת. זמן הזרם בפועל עשוי להיות קצר, מה שהופך את התהליך למתאים לריתוך נקודתי, הקרנה או תפר חוזרים בייצור אצווה.
מחזור הייצור המלא ארוך יותר מדופק הריתוך בלבד. טעינה, מיקום, סגירת אלקטרודות, הצטברות כוח, ריתוך, זמן החזקה, קירור ופריקה חייבים להיכלל כולם בעת הערכת התפוקה. לכן ספק צריך להעריך את רצף ההפעלה המלא במקום לצטט רק את הזמן הנוכחי.
בקרה חוזרת על פרמטרי ריתוך
ציוד ריתוך התנגדות מודרני מאפשר לשלוט בזרם, זמן הריתוך ורצף הכוח המופעל באמצעות תוכנית ריתוך. ניתן לאחסן תוכניות מאושרות עבור מוצרים שונים, מה שעוזר למפעילים לשחזר תהליך מבוסס מבלי להתאים את המכונה לכל חלק.
בקרת פרמטרים אינה מבטיחה באופן אוטומטי ריתוכים זהים. שינויים בהתאמה חלקית, עובי הציפוי, צורת האלקטרודה, טמפרטורת מי הקירור או זיהום פני השטח יכולים לשנות את מאזן החום גם כאשר ההגדרות המוצגות נשארות ללא שינוי. יכולת החזרה תלויה הן בבקרת המכונה והן במשמעת הייצור.
קלט חום מקומי
מכיוון שהחימום מתרכז ליד המפרק, פחות מהרכיב נחשף לחום מאשר בתהליכים המחממים שטח גדול יותר. עבור יישומים מתאימים של יריעות דק ומהדקים, זה יכול לסייע בשליטה על עיוותים, שינוי צבע ונזקים למשטחים סמוכים.
התוצאה עדיין תלויה בחומר ובמפרק. מתכות מוליכות גבוהות, עוביים לא שווים ושילובי חומרים לא דומים עשויים לדרוש צורות אלקטרודות שנבחרו בקפידה, פרופילי זרם ואיזון חום. אין לתאר ריתוך התנגדות כתהליך שמבטל לחלוטין את העיוות.
ללא חוט מילוי או גז מגן
רוב יישומי ריתוך ההתנגדות יוצרים את המפרק מחומרי הבסיס ואינם דורשים חוטי ריתוך, מוטות או גז מגן. זה מפחית את מספר החומרים המתכלים שיש לרכוש, לאחסן ולמסור לאזור הריתוך.
התהליך אינו נקי לחלוטין מעלויות מתכלות. אלקטרודות משנות בהדרגה את צורתן ויש להלביש או להחליף אותן. גם מתקנים, מעגלי קירור וחלקים מוליכים דורשים בדיקה. יש לכלול דרישות תחזוקה אלה בעת השוואת עלות הייצור הכוללת.
מתאים לייצור ממוכן ואוטומטי
ניתן לשלב מכונת ריתוך התנגדות עם מתקנים ייעודיים, מזיני רכיבים, שולחנות סיבוביים, תנועת סרוו או טיפול רובוטי. תוכניות ריתוך עשויות להיות מקושרות גם לזיהוי חלקים, בחירת מתכונים, אזעקות ורישומי ייצור.
אוטומציה יעילה ביותר כאשר הרכיבים מגיעים במיקום צפוי ומידותיהם נשארות בטווח סובלנות שמיש. אם חלקים קשים לכיוון או שיש להם התאמה לא עקבית, הוספת רובוט לא תיצור ריתוכים עקביים.
עיבוד מוגבל לאחר ריתוך
ריתוך התנגדות שפותח כהלכה דורש לעתים קרובות פחות שחיקה וניקוי מאשר מפרק שנעשה בתוספת חומר מילוי. אין חרוז ריתוך ארוך לסיים, והחום מרוכז בשטח קטן יחסית.
עדיין עלולים להופיע סימני אלקטרודה גלויים, הזחה או הוצאתו. אם מעורבים משטחי מראה, יש להסכים על גיאומטריית אלקטרודות, כוח, הגנה על פני השטח וכניסה מותרת לפני בחירת הציוד.
עלות נמוכה יותר לריתוך בייצור אצווה יציב
ציוד וכלי ריתוך התנגדות דורשים השקעה ראשונית, אך העלות לריתוך יכולה להפוך לתחרותית כאשר אותו מוצר מיוצר שוב ושוב. מחזורים קצרים, פחות חומרי מילוי מתכלים ושילוב קל יותר עם טיפול אוטומטי יכולים להפחית את זמן העבודה והעיבוד לכל רכיב.
יתרון זה חלש יותר עבור חלקים חד-פעמיים או מוצרים המשתנים לעתים קרובות הדורשים מתקנים ואלקטרודות חדשים. נפח הייצור, חיי המוצר ודרישות ההחלפה צריכים להיכלל בחישוב העלות.
איפה היתרונות הכי שימושיים
ריתוך התנגדות הוא בדרך כלל היעיל ביותר כאשר ניתן לחזור על עמדות הריתוך, האלקטרודות יכולות להגיע למפרק וניתן לאתר את הרכיבים באופן עקבי.
| בַּקָשָׁה | מדוע ריתוך התנגדות נחשב | נקודה משותפת לאימות |
| מכלולי פח-מתכת לרכב | מיקומי ריתוך חוזרים ונפח ייצור גבוה | גישה לאלקטרודה, ציפוי וכניסה |
| לרתך אומים, ברגים וסיכות | תחזיות מרכזות חום במיקומים מוגדרים | כיוון אטב ועקביות הקרנה |
| מגעים ומסופים חשמליים | צירוף מקומי ללא חרוז ריתוך ארוך | מוליכות, איזון חום והתנגדות למגע |
| מיכלי מתכת ומכולות | ריתוך תפר יכול ליצור גושי ריתוך חופפים | רציפות תפר ודרישת דליפה |
| מוצרי חוט ומסגרות מתכת | ניתן לרתך במהירות צמתים חוזרים | מיקום החוט ובלאי האלקטרודות |
| חלקי פח-מתכת מכשיר | מתאים למכלולים חוזרים ונשנים של מתכת דקה | גימור פני השטח והתאמת חלקי העבודה |
יישומים שונים משתמשים בתהליכי ריתוך התנגדות שונים. ריתוך נקודתי נחשב בדרך כלל עבור חיבורי פח-מתכת מקומיים, ריתוך הקרנה עבור מחברים והקרנות מעוצבות, וריתוך תפרים עבור שבילי ריתוך רציפים או חופפים.
מגבלות של ריתוך התנגדות
יש לשקול את היתרונות של ריתוך התנגדות יחד עם גבולות הפעולה שלו. ההגבלות העיקריות קשורות לגישה, חומרים, כלי עבודה ותחזוקת תהליכים.
נדרשת גישה לאלקטרודה
ביישומי ריתוך התנגדות רבים, אלקטרודות חייבות ליצור קשר עם הרכיב מצדדים מנוגדים או מסידור כלי עבודה מוגדר. קשה להגיע לקופסאות עמוקות, חלקים סגורים וחלקים עם מצבי ריתוך חסומים.
יש לבדוק את ציור הרכיב לפני בחירת המכונה. מקור כוח ריתוך בעל קיבולת גבוהה אינו יכול לפצות על אלקטרודה שאינה יכולה להגיע או להפעיל כוח בצורה נכונה על המפרק.
מצב האלקטרודה משפיע על יציבות הריתוך
קצה האלקטרודה נושא זרם, מפעיל כוח ומשפיע על צפיפות הזרם. בזמן שהוא מתלבש, אזור המגע שלו ומצב פני השטח משתנים. זה יכול לשנות בהדרגה את הריתוך גם כאשר תוכנית הריתוך לא שונתה.
יש לקבוע את מרווחי ההלבשה של האלקטרודה מתוצאות הייצור במקום להעתיק מיישום אחר. ציפוי חומרים, רמת זרם, כוח וקירור כולם משפיעים על חיי האלקטרודה.
וריאציות משטח והתאמה משנות את התנגדות המגע
שמן, תחמוצת, ציפוי, כתמים ומרווחים בין רכיבים משפיעים על זרימת זרם ויצירת חום. דגימה העשויה מחלקי מעבדה נקיים עשויה שלא לייצג חלקים שנלקחו מייצור רגיל.
הבדיקה צריכה להשתמש ברכיבים מייצגי ייצור, כולל הציפוי בפועל ושונות הממדים הצפויה. זה נותן אינדיקציה אמינה יותר אם לתהליך יש טווח פעולה שמיש.
חומרים מסוימים דורשים בקרת תהליכים תובענית יותר
פלדת פחמן ופלדת אל חלד הם חומרי ריתוך התנגדות נפוצים, אך אלומיניום, נחושת, פלדה מצופה ושילובי מתכת שונים עשויים לדרוש ציוד וכלי עבודה ספציפיים יותר. מוליכות חשמלית ותרמית גבוהה יכולה להקשות על ריכוז החום בממשק הנדרש.
חומרים אלו אינם מתאימים באופן אוטומטי. יש להעריך אותם לפי עובי, גיאומטריה, שטח מפרק, מוליכות ובדיקת איכות הריתוך הנדרשת.
ציוד וקירור חייבים להתאים לחובה
ריתוך חוזר של זרם גבוה גורם לעומס על השנאי, הרכיבים המוליכים, האלקטרודות ומעגל הקירור. מערכת קירור בגודל נמוך עלולה לגרום לסחף טמפרטורה, בלאי מהיר יותר של אלקטרודות וייצור לא יציב לאחר שהמכונה פעלה במשך זמן מה.
לכן יש להעריך את קיבולת המכונה תחת חובת הייצור הצפויה ולא מריתוך מוצלח יחיד.
איזה יתרון יש לריתוך התנגדות על פני ריתוך מחשל?
ריתוך התנגדות מספק בדרך כלל שיטה מהירה יותר וניתנת לחזור עליה לחיבור חלקי ייצור מתאימים מאשר ריתוך פרזול מסורתי. זרם חשמלי וכוח אלקטרודה מרכזים את החימום במפרק, בעוד שניתן לתכנת ולחזור על הפרמטרים העיקריים. זה הופך את ריתוך ההתנגדות לקל יותר לשילוב במתקנים ובייצור אוטומטי.
ריתוך לזייף מחמם ועובד באופן מכני את הרכיבים לייצור קשר. התוצאה תלויה יותר בבקרת החימום, בטיפול ובטכניקת המפעיל. זה נשאר שימושי לעבודות פרזול ומפרקים מיוחדים, אבל זה פחות מעשי לייצור מספר גדול של מכלולי פח או מחברים זהים.
| נקודת השוואה | ריתוך התנגדות | ריתוך פרזול מסורתי |
| שיטת חימום | התנגדות חשמלית במפרק או בסמוך לו | חימום חיצוני של חלקי העבודה |
| בקרות עיקריות | זרם, זמן, כוח ומצב אלקטרודה | טמפרטורת חימום, תזמון ועבודה מכנית |
| הֲדִירוּת | מתאים לייצור מתוכנת | תלוי יותר בטכניקת המפעיל |
| אוטומציה | ניתן לשילוב עם מתקנים ומערכות העברה | פחות מתאים להרכבה אוטומטית חוזרת ונשנית |
| שימוש אופייני | פח, מחברים, מגעים ורכיבי ייצור | חלקים מזויפים, תיקונים וייצור מיוחד |
ריתוך התנגדות אינו חזק או טוב יותר באופן אוניברסלי מאשר ריתוך מזויף. השיטה הנכונה תלויה בחומר, בתכנון המפרק, בתכונות הנדרשות ובשיטת הייצור.
ריתוך התנגדות בהשוואה לריתוך קשת
ריתוך התנגדות וריתוך קשת משרתים צרכי ייצור שונים. ריתוך התנגדות נבחר לעתים קרובות עבור מפרקי סיבוב שניתנים לחזרה שבהם האלקטרודות יכולות להגיע לחומר העבודה. ריתוך קשת גמיש יותר עבור תפרים ארוכים יותר, מבנים עבים יותר ומפרקים הדורשים חומר מילוי.
| גוֹרֵם | ריתוך התנגדות | ריתוך קשת |
| חומר מילוי | בדרך כלל לא נדרש | משמש לעתים קרובות, תלוי בתהליך |
| גישה משותפת | נדרשת גישה לאלקטרודה | נדרשת גישה לפיד |
| ייצור אופייני | חלקים חוזרים ומפרקים מקומיים | מבנים מיוצרים ותפרים רציפים |
| אוטומציה | מתאים היטב למצבי ריתוך קבועים וחוזרים | יכול להיות אוטומטי אך דורש פקדים שונים |
| בדרך כלל אין חרוז מופקד | בדרך כלל מייצר חרוז גלוי | |
| תחזוקת כלי עבודה | הלבשה וקירור אלקטרודה | תחזוקת לפיד, הזנת תיל ומערכת מיגון |
ההשוואה צריכה להתבסס על הרכיב בפועל ולא על טענה כללית ששיטת ריתוך אחת עדיפה.
ארבע תצפיות מעשיות מפרויקטי ריתוך התנגדות
תצוגת המכונה אינה מציגה את מצב המפרק השלם
קריאת זרם יציבה היא שימושית, אך היא לא מאשרת שלכל רכיב יש את אותו מצב פני השטח או התאמה. הערכת ריתוך חייבת לכלול את המפרק המוגמר ולא להסתמך רק על ערכים שמוצגים על ידי הבקר.
דוגמה אחת מוצלחת אינה חלון תהליך
דוגמה אחת מקובלת מוכיחה רק שריתוך אחד הצליח בסט אחד של תנאים. יש לייצר מספר דוגמאות תוך בדיקת שינויים נורמליים בחומר, בציפוי, ביישור ובמצב האלקטרודה. זה עוזר לקבוע אם התהליך נשאר יציב מחוץ להגדרה אחת מדויקת.
תחזוקת האלקטרודות היא חלק מתהליך הריתוך
כאשר איכות הריתוך משתנה בהדרגה במהלך משמרת ייצור, התגובה הראשונה לא צריכה להיות תמיד הגדלת הזרם. יש לבדוק את פני האלקטרודה, היישור, הקירור והמגע לפני שינוי התוכנית המאושרת.
זמן המחזור חייב לכלול טיפול וקירור
ציטוט של דופק הריתוך בלבד יכול לייצר אומדן תפוקה לא ריאלי. המחזור המעשי כולל העמסת חלקים, איתור, הידוק, הצטברות כוח, ריתוך, זמן החזקה, פריקה וכל קירור או בדיקה נדרשים.
נקודות אלו חשובות לרוב ליציבות הייצור מאשר בחירת המכונה בעלת ההספק הגבוה ביותר.
שאלות נפוצות
ש: מה היתרון הגדול ביותר של ריתוך התנגדות?
ת: היתרון העיקרי שלו הוא היכולת לייצר מחזורי ריתוך קצרים שניתן לחזור עליהם ללא חוט מילוי. למוצר יציב, ניתן לתכנת את הזרם, זמן הריתוך ורצף הכוח ולשלב אותו בייצור אצווה.
ש: האם ריתוך התנגדות תמיד מייצר פחות עיוות?
ת: לא. חימום מקומי יכול לעזור להגביל את העיוות, אבל התוצאה תלויה בחומר, בעובי, בהזנת חום, בכוח האלקטרודה, בתמיכה במתקן ובקירור. פרמטרים שגויים עדיין עלולים לגרום להזחה, גירוש או עיוות.
ש: האם ריתוך התנגדות מייצר אדים או ניצוצות?
ת: ריתוך התנגדות מייצר בדרך כלל אדים פחות גלויים מאשר תהליכי ריתוך קשת רבים מכיוון שבדרך כלל אינו משתמש בחוט מילוי או בקשת פתוחה. עם זאת, גירוש יכול להתרחש, וחומרים מצופים או מזוהמים עלולים לשחרר אדים בעת חימום. עדיין נדרשים שמירה ואוורור מתאימים.
ש: האם ניתן לרתך נחושת ואלומיניום בהתנגדות?
ת: חלק ממרכיבי הנחושת והאלומיניום יכולים להיות מרותכים בהתנגדות, אך המוליכות החשמלית והתרמית הגבוהה שלהם הופכת את התהליך לתובעני יותר מאשר ריתוך פלדות רבות. יש להעריך ציוד, חומר אלקטרודה, פרופיל זרם, כוח וקירור עבור המפרק הספציפי.
ש: האם ריתוך התנגדות חסכוני עבור קבוצות ייצור קטנות?
ת: זה יכול להיות, במיוחד כאשר מכונה סטנדרטית ומתקן פשוט מספיקים. עבור כמויות קטנות מאוד או חלקים המשתנים לעתים קרובות, העלות של אלקטרודות ייעודיות, כלי עבודה והתקנה עשויה להפחית את היתרון הכלכלי.