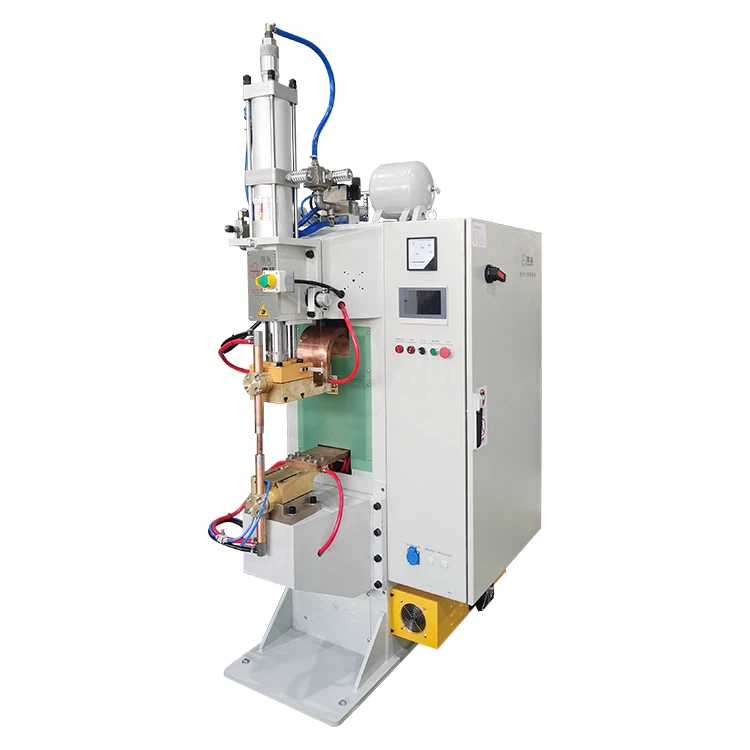
בייצור רכב מודרני, איכות הריתוך משפיעה ישירות על בטיחות המבנה של הרכב, זמן מחזור הייצור ויעילות העלות הכוללת. מונע על ידי המגמה של קל משקל, השימוש בפלדות מתקדמות-חוזק גבוה ובסגסוגות אלומיניום גדל באופן משמעותי. תדר AC מסורתירתכי נקודה, עם תנודות הזרם הגדולות שלהם והקושי לשלוט במדויק על כניסת החום, נאבקים לעתים קרובות עם החומרים החדשים הללו, מה שמוביל להתזות מוגזמות, היווצרות גוזלים לא עקביים ושיעורי פגמים גבוהים.
כספקית מובילה של פתרונות ריתוך, Haifei Welding Equipment Co., Ltd., באמצעות עבודתה עם יצרני OEM וספקי Tier 1 רבים, הוכיחה כי ריתכי נקודתיים עם תדר בינוני (MFDC)-עם תדירות ההיפוך שלהם העולה על 1000Hz ומילי-שניות{{5}{}{6} נהפכים לשליטה ברמת הדיוק הקריטית רכיבי רכב. מאמר זה מספק ניתוח-מעמיק של ארבעת תרחישי היישום העיקריים עבור רתכי נקודתיים של MFDC בייצור רכב, יחד עם עצות בחירה מעשיות.
ריתוך גוף-ב-לבן (BIW) ריתוך: הפתרון ל-AHSS ופלדה מגולוונת
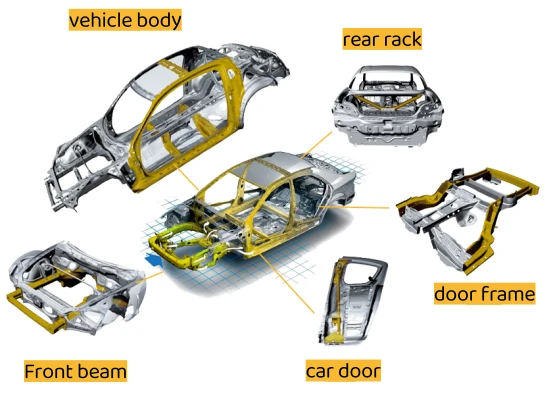
הגוף-ב-לבן יוצר את השלד של הרכב. מכונית סדאן טיפוסית -בינונית מכילה בין 4,000 ל-6,000 נקודות ריתוך, כאשר כ-20% מסווגים כקריטיים לבטיחות התרסקות.
1. הפחתת הסיכון לשבר פריך ב-AHSS
מרכבי רכב מודרניים משתמשים רבות בפלדה-מוקשה (PHS) עם חוזק העולה על 1500 MPa. חומרים אלה רגישים מאוד לכניסת חום; קירור מהיר מדי עלול להוביל להתפרקות גוש ריתוך. רתכי MFDC משתמשים בטכנולוגיית בקרת זרם מרובת-פולסים כדי להכניס "זרם חיסום" לאחר הריתוך הראשי. זה מאט ביעילות את קצב הקירור ומייעל את משיכות הגוש. נתוני שטח מראים כי ניתן לשפר באופן עקבי את חוזק מתיחה הגזירה של ריתוך AHSS בלמעלה מ-15% בעת שימוש בטכנולוגיית MFDC.
2. ביטול בעיות התזות בפלדה מגולוונת
בעת ריתוך פלדה מגולוונת, ציפוי האבץ נמס לפני חומר הבסיס, ולעתים קרובות גורם להתזות חמורות ולזיהום אלקטרודות. רתכי MFDC כוללים זמן תגובה של 1ms הנוכחי, המאפשר ריתוך ב"לוח זמנים קשיח" -לספק זרם גבוה בזמן קצר במיוחד כדי לחדור לשכבת האבץ מבלי להישרף דרך חומר הבסיס. הבקרה המדויקת הזו מגבירה את שיעור קבלת הריתוך-הראשונה ליותר מ-99.5%, ומפחיתה משמעותית את השחזה והעיבוד החוזר שלאחר מכן.
מגשי סוללות EV: "בוסטר סרטי אוקסיד" לריתוך אלומיניום
מגשי סוללות לרכב חשמלי משתמשים לרוב בסגסוגות אלומיניום מסדרת 6xxx, כאשר סרט התחמוצת הצפוף (Al₂O₃) מהווה את אתגר הריתוך הגדול ביותר.
1. חדירת סרט תחמוצת מדויקת
ריתוך נקודתי מאלומיניום דורש זרם גבוה במיוחד ובקרת לחץ מדויקת. רתכי ה-MFDC של Haifei משתמשים בשילוב של לחץ מדורג וזרם חימום מוקדם- כדי לרכך את סרט התחמוצת לפני הריתוך הראשי. מומלץ להגדיר את זמן הסחיטה הקדם- לריתוך אלומיניום בין 0.3 ל-0.6 שניות כדי להבטיח שהאלקטרודות דוחסות את החומר במלואו לפני פריקת הזרם הראשי, תוך השגת חיבור אמין ללא התזה-.
2. הבטחה כפולה של איטום הרמטי ושלמות מבנית
חבילות סוללות דורשות איטום הרמטי קפדני. תפוקת ה-DC האופיינית לרתכי MFDC מבטיחה תהליך ריתוך יציב במיוחד ויצירת גוש אחיד. מקרה של יישום של ספק סוללות גדול הוכיח שהמעבר לפתרון MFDC הפחית את שיעור הפגמים במגש הסוללה מ-1.2% ל-0.03% בלבד, כאשר 100% עברו את מבחן הדליפה המבוסס על לחץ- של יצרן הציוד המקורי.
שלדה ורכיבי בטיחות: המרדף אחר "אפס פגמים" בעומס גבוה
מסגרות משנה, תושבות חגורות בטיחות ורכיבי מתלים נושאים את העומסים הדינמיים של הרכב, ודורשים חוזק ריתוך קרוב ל-מושלם.
1. שימור חוזק חומר הבסיס
רכיבי השלדה הם בדרך כלל עבים יותר, וריתוך מסורתי גורם לרוב לריכוך חמור של אזור החום-(HAZ). רתכי MFDC משתמשים בצפיפות האנרגיה הגבוהה שלהם כדי למזער את ה-HAZ תוך הבטחת קוטר הגוש הנדרש (בדרך כלל $\\ge 5\\sqrt{t}$, כאשר $t$ הוא עובי הגיליון), ובכך שומרים על המאפיינים המכניים המקוריים של הרכיב.
2. הסתגלות לייצור רובוטי-במחזור גבוה
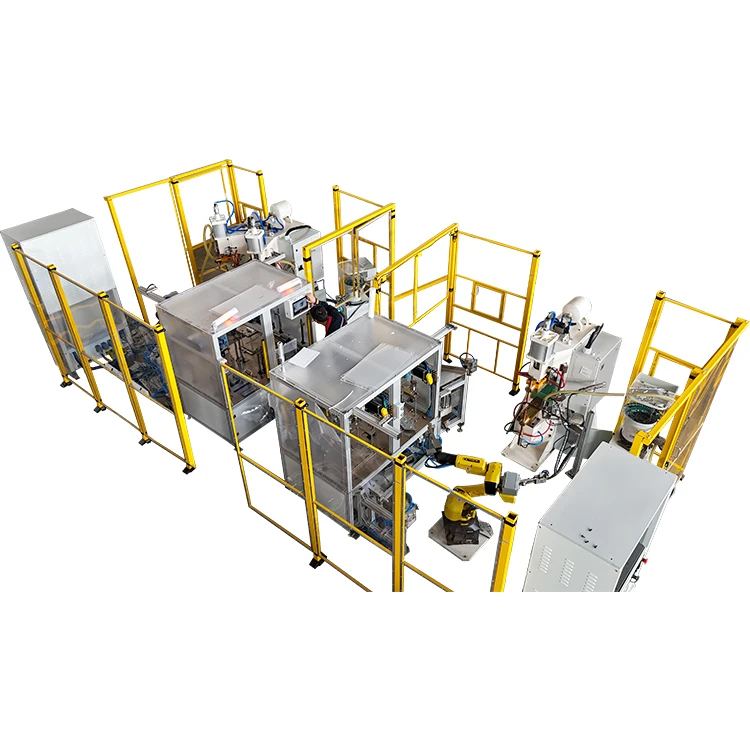
בקווים אוטומטיים, זמן מחזור הריתוך מוגבל לרוב מתחת ל-1.0 שנייה. רתכי MFDC תומכים בפרוטוקולים תעשייתיים מיינסטרים כמו Profinet ו-EtherNet/IP, ומאפשרים תקשורת ברמת אלפיות השנייה-עם רובוטים מ-FANUC, KUKA ואחרים. פונקציית הבקרה האדפטיבית המובנית שלהם מפצה אוטומטית על זרם בהתבסס על וריאציות בפער היריעות, ומבטיחה עקביות ריתוך אפילו בקצבי ייצור גבוהים.
ייצור גמיש ועקיבות דיגיטלית: עמידה בביקורות IATF 16949
מפעלי רכב מודרניים משתמשים בדרך כלל בקווי ייצור של דגמים מעורבים-, הדורשים גמישות גבוהה וניהול נתונים מתקדם מציוד ריתוך.
1. החלפת פרמטרים מהירה עם 64 קביעות מוגדרות מראש
ציוד ה-MFDC של חיפה תומך באחסון ובחזרה של עד 64 סטים של פרמטרי ריתוך. כאשר הקו עובר מדגם סדאן לדגם SUV, ה-PLC יכול להפעיל את השינוי באמצעות קוד בודד, המאפשר לציוד להשלים את מעבר הפרמטרים תוך פחות מ-10 דקות, ולמעשה למנוע פגמים באצווה הנגרמים משגיאות פרמטרים ידניות.
2. 100% יכולת מעקב אחר נתוני תהליך ריתוך
כדי לעמוד בדרישות הביקורת של IATF 16949 ו-OEM, מערכת MFDC אוספת ללא הרף נתונים על זרם, מתח, לחץ ותזוזה של אלקטרודות. הטבלה שלהלן מתארת את מדדי הליבה המנוטרים על ידי המערכת החכמה:
| מדד מנוטר | פונקציה/השפעה | קריטריוני קבלה לאיכות |
| זרם ריתוך | קובע את כניסת החום ואת גודל הגוש | תנודה נשלטת בתוך ±2% |
| כוח אלקטרודה (לחץ) | משפיע על התנגדות מגע וגירוש | מבטיח היווצרות נאגטס תקין ללא גירוש מוגזם |
| תזוזה של אלקטרודה | משקף צמיחה וקריסה של נאגט | משמש לזיהוי אוטומטי של ריתוכים קרים או-ריתוך יתר |
| התנגדות דינמית | אינדיקטור מקיף לאיכות התהליך | משמש לתרשים ניתוח של בקרת תהליכים סטטיסטית (SPC). |
עצה מעשית: כיצד לבחור רתך נקודתי MFDC לקווי רכב
- הערכת תדירות היפוך:תעדוף דגמים עם 1000Hz ומעלה. תדרים גבוהים יותר מאפשרים בקרת זרם עדינה יותר ומציעים יעילות אנרגטית טובה יותר (יעילות יותר ב-30% יותר מאשר רתכי AC).
- אשר בקרה מסתגלת:עבור יישומי BIW עם פערי התאמה- אינהרנטיים, פונקציית הבקרה האדפטיבית היא חיונית למניעת התזות וריתוכים קרים.
- הערכת יכולת שירות מקומית:זמן השבתה בקו רכב הוא יקר ביותר. הבחירה בספק כמו חיפה, שיש לו מספר מרכזי שירות טכניים ומבטיחה תגובה של 24-שעות- באתר, חיונית ליציבות תפעולית ארוכת טווח.
מַסְקָנָה
המעבר לריתוך נקודתי MFDC הוא יותר מסתם שדרוג ציוד; זהו שלב קריטי במעבר של תעשיית הרכב לייצור אינטליגנטי ודיגיטלי. באמצעות בקרת אנרגיה מדויקת ועקיבות מקיפה של נתונים, טכנולוגיית MFDC שומרת על האיכות והבטיחות של כל רכב על הכביש.