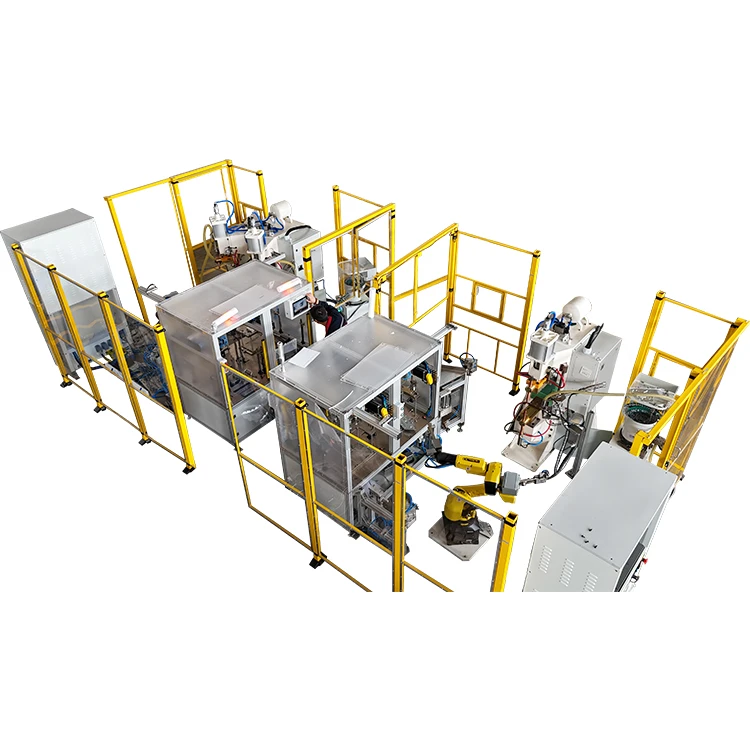
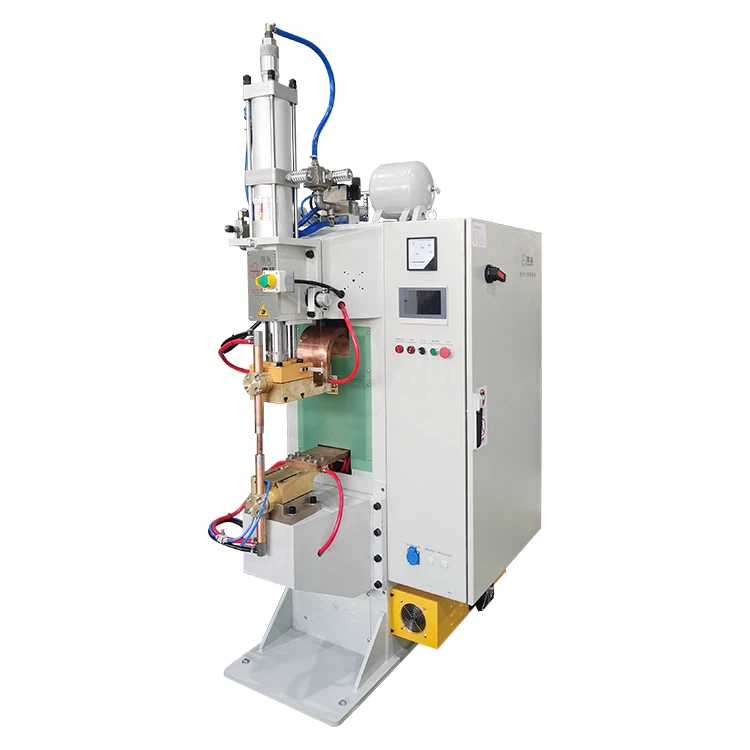
בייצור תעשייתי מודרני,מכונת ריתוך קבלים, עם המאפיין הייחודי שלהם של פריקת זרם- מיידית גבוהה, מפגינים יעילות ריתוך יוצאת דופן וחיסכון באנרגיה- במגזרים שונים, כולל אלקטרוניקה, ייצור רכב ועיבוד חומרה. מכונות אלו אוגרות אנרגיה חשמלית בקבלים ולאחר מכן משחררות אותה במהירות כדי להשיג חימום מהיר ואיחוי של חלקי עבודה.
עם זאת, מפעילים רבים מתעלמים לעתים קרובות מהתפקיד הקריטי של לחץ האלקטרודות בתהליך הריתוך. הגדרות לא נכונות של לחץ אלקטרודה, במיוחד לחץ מוגזם, עלולות להשפיע ישירות על היווצרות וחוזק של גוש ריתוך, ועלולות להוביל לסדרה של בעיות איכות ריתוך מורכבות, ובכך להשפיע על הביצועים והאמינות הכוללים של המוצר.


מאמר זה יתעמק במנגנונים הספציפיים שבאמצעותם לחץ גבוה משפיע על ביצועי הריתוך של רתכי CD ויציע אסטרטגיית אופטימיזציה שיטתית המבוססת על שיטות תעשייה ונתונים מדעיים. המטרה היא לעזור לעסקים לשפר את איכות הריתוך ולמקסם את יעילות הייצור.
עיקרון ליבה: כיצד משפיע לחץ על איכות הריתוך?
במהלך מכונת ריתוך קבלים, לחץ האלקטרודה הוא פרמטר פיזי מכריע המחבר את חומר העבודה לאלקטרודה. זה קובע ישירות את התנגדות המגע באזור הריתוך ואת יעילות העברת החום. ריתוך מסתמך ביסודו על חימום ג'ול (Q=I²Rt) כדי להמיס באופן מקומי את חומר העבודה וליצור גוש ריתוך.
בתהליך זה,זרם (I), התנגדות (R) וזמן (t)הם שלושת מרכיבי הליבה. לחץ האלקטרודה מווסת בעקיפין ייצור ופיזור החום על ידי השפעה על התנגדות המגע (R).
כאשר האלקטרודה מפעילה לחץ מתאים על חלק העבודה, היא מבטיחה מגע חשמלי טוב בין חלקי העבודה ובין חלקי העבודה לאלקטרודות. זה יוצר התנגדות מתאימה למגע, מה שמאפשר לחום להצטבר במהירות עם פריקת זרם ליצירת גוש ריתוך יציב. עם זאת, ברגע שהלחץ חורג מהטווח האופטימלי, האיזון העדין הזה מופרע, מה שמוביל לירידה באיכות הריתוך.
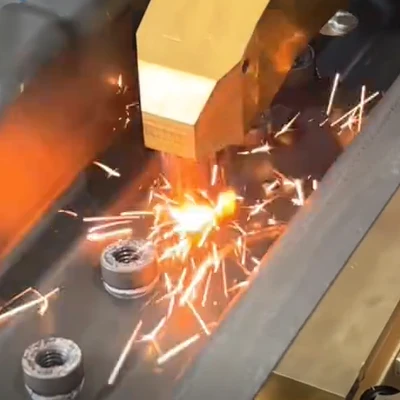
ארבע השפעות שליליות עיקריות של לחץ גבוה על איכות הריתוך
לחץ מוגזם של אלקטרודות לא תמיד מוביל לתוצאות ריתוך טובות יותר. להיפך, זה יכול להפוך לרוצח נסתר של איכות ריתוך CD, מה שמוביל לארבע הקטגוריות הבאות של פגמים:
1. גודל גוש ריתוך מופחת וירידה בחוזק
- מנגנון טכני:לחץ מוגזם של אלקטרודה מגדיל באופן משמעותי את שטח המגע בין האלקטרודה לחומר העבודה. על פי חוק אוהם וחוק ג'ול, עלייה בשטח המגע מובילה להפחתה בצפיפות הזרם (J) ליחידת שטח, בעוד שההתנגדות הכוללת למגע (R) פוחתת אף היא. מכיוון שחום הריתוך הוא פרופורציונלי לריבוע של הזרם וההתנגדות (Q=I²R), ההפחתה בהתנגדות מפחיתה ישירות את יצירת החום באזור הריתוך. חום לא מספיק מונע מחומר העבודה להימס במלואו, וכתוצאה מכך גודל גוש ריתוך קטן משמעותית מהצפוי. מחקרים מצביעים על כך שכאשר לחץ האלקטרודות חורג מהטווח האופטימלי ב-20%, קוטר גוש הריתוך יכול להתכווץ ב-10% עד 15%.
- תסמינים גלויים:ריתוכים נראים "בגודל קטן" או "חדירו מתחת-". במהלך בדיקות מתיחה או גזירה, חוזק המפרק עלול לא לעמוד בדרישות התכנון, או אפילו לחוות שבר מוקדם, מה שפוגע קשות בשלמות המבני וביכולת נשיאת העומס- של המוצר.
2. תופעת "ריתוך קר" ושבירת מפרקים
- עיקרון תרמודינמי:בתנאי לחץ- גבוהים, קצב העברת החום מחומר העבודה לאלקטרודה מואץ. זה מספק למעשה נתיב פיזור חום יעיל יותר עבור אזור הריתוך. פיזור חום מהיר מונע מאזור ריתוך הליבה לצבור טמפרטורה מספקת להתכה, מה שגורם לחומר להתקרר ולהתמצק לפני היתוך מוחלט. תופעה זו ידועה בשם "ריתוך קר".
- מדדי איכות:ריתוכים קרים מציגים בדרך כלל מראה מחוספס, נקבובי, "כמו סיגים", עם מבנה מיקרו פנימי לא- צפוף וגרגרים גסים. זה מוביל לקשיחות מפרקים ירודה וחוזק מופחת משמעותית. ביישומים מסוימים, חוזק הגזירה יכול להיות מופחת ב-15% עד 20% בהשוואה לריתוכים רגילים.
3. פגמי שטח וגירוש
- סיבות פיזיות:לחץ מוגזם של אלקטרודות יוצר ריכוזי מתח מקומיים על משטח העבודה. כאשר זרם הריתוך עובר דרכו, המתכת שחוממת יתר על המידה המקומית, בלחץ עצום, נוטה לעיוות פלסטי ולגירוש כלפי חוץ, ויוצרת נתזי מתכת (גירוש). במקביל, לחץ מוגזם עלול להשאיר חריצים בולטים סביב נקודת הריתוך, ולהשפיע על המשיכה האסתטית של המוצר.
- איכות פני השטח:גירוש לא רק מזהם את הציוד ואת סביבת העבודה, אלא יכול גם ליצור כתמים חדים סביב נקודת הריתוך, ולהשפיע על ההרכבה והשימוש שלאחר מכן. חריצים עמוקים, לעומת זאת, מחלישים את העובי האפקטיבי של חומר העבודה, יוצרים נקודות ריכוז מתח ומפחיתים את חוזק העייפות. תקני תעשייה מחשיבים בדרך כלל עומק חריטה העולה על 15% עד 20% מעובי היריעות כפגם חמור.
4. אורך חיים מופחת של ציוד ועלויות תחזוקה מוגדלות
לחץ גבוה לא רק פוגע באיכות הריתוך אלא גם מאיץ את הבלאי של ציוד הריתוך. אלקטרודות הנתונות ללחץ מופרז חוות מאמץ מכני גדול יותר, מה שמוביל לעיוות ובלאי מהירים יותר של קצות האלקטרודות, הדורשות חבישה או החלפה תכופה יותר. יתר על כן, מערכות לחץ הידראוליות או פנאומטיות הפועלות בעומסים כבדים ממושכים יחוו בלאי מואץ של רכיבים קריטיים כגון אטמים ושסתומים, עלייה בשיעורי הכשל בציוד ועלויות התחזוקה, ובכך יקצרו את חיי השירות של הציוד.
אסטרטגיות אופטימיזציה שיטתית: השגת "יחס הזהב" של לחץ וזרם
כדי להתגבר על ההשפעות השליליות של לחץ גבוה ולהשיג ביצועים מיטביים בריתוך CD, נדרשת אסטרטגיית ניהול פרמטרים ואופטימיזציה מדעית ושיטתית.
1. הגדרת לחץ מדעי: התאמת לחץ לחומרים
הגדרות לחץ האלקטרודה אינן סטטיות; יש להתאים אותם דק על סמך סוג החומר, עובי ומוליכות חשמלית של חומר העבודה. להלן כמה טווחי התייחסות המבוססים על ניסיון מעשי:
| סוג חומר | טווח עובי (מ"מ) | טווח לחץ מומלץ (N) | אזורי יישום אופייניים |
הערות |
| חומרים דקים (פלדה דלת פחמן) | < 0.5 | 500 - 1000 | רכיבים אלקטרוניים, מכשירים מדויקים | מונע דחיסה מוגזמת וגושי ריתוך קטנים מדי |
| חומרים עבים-בינוניים (פלדה דלת פחמן) | 0.5 - 1.5 | 1000 - 2000 | חלקי רכב, רכיבי חומרה | מבטיח מגע טוב ומונע גירוש |
| חומרים מוליכים במיוחד (נחושת, אלומיניום) | 0.1-1.0 | 1500-2500 | חיבורי סוללה, חלקים מוליכים | דורש הגדלת זרם בו זמנית כדי לפצות על פיזור חום |
עבור חומרים בעלי מוליכים גבוהים, בשל פיזור החום המהיר שלהם, לעתים קרובות יש צורך להפעיל לחץ אלקטרודה גבוה יותר מאשר עבור חומרים פחות מוליכים באותו עובי כדי להפחית את ההתנגדות למגע. במקביל, יש להגביר את זרם הריתוך כדי להבטיח כניסת חום מספקת. לדוגמה, בעת ריתוך נחושת, ייתכן שיהיה צורך להגביר את הלחץ ב-20% עד 30%, עם עלייה מקבילה בזרם הריתוך של 15% עד 25%.
2. סנכרון פרמטרים דינמי: אומנות פיצוי נוכחי וזמן
לחץ האלקטרודה, זרם הריתוך וזמן הריתוך קשורים זה בזה. כאשר הלחץ מותאם, יש לפצות באופן דינמי פרמטרים אחרים כדי לשמור על איזון תרמי באזור הריתוך.
- התאמה נוכחית:כאשר לחץ האלקטרודה עולה עקב מאפייני החומר או דרישות התהליך, יש להגדיל את זרם הריתוך באופן פרופורציונלי ב-10% עד 20%. זה מפצה על ייצור החום המופחת שנגרם על ידי התנגדות נמוכה יותר למגע, מה שמבטיח גודל וחוזק של גוש ריתוך. לדוגמה, אם הלחץ עולה ב-10%, ניתן לשקול עלייה שוטפת ראשונית של 5% עד 8%.
- פיצוי זמן:הארכה מתאימה של זמן הפריקה (בדרך כלל ב-5 עד 10 מילישניות) מאפשרת יותר זמן לצבירת חום. זה מועיל במיוחד במצבים שבהם לחץ גבוה מאיץ את פיזור החום, ותורם להיווצרות של גוש ריתוך חזק יותר.
- אופטימיזציה של תהליך:שימוש ב"לוח זמנים רך" (כלומר, זרם נמוך יחסית וזמן פריקה ארוך יותר) בשילוב עם לחץ מתאים יכול להפחית את הגירוש ולשפר את יציבות נקודת הריתוך. לעומת זאת, "לוח זמנים קשיח" (זרם גבוה, זמן קצר) דורש דיוק רב יותר בהתאמת לחץ.
3. נהלי תחזוקה מונעת ואימות איכות
תחזוקת ציוד רציפה ואימות איכות קפדני חיוניים להבטחת איכות ריתוך התקליטורים.
- ניהול אלקטרודות:בדוק באופן קבוע את שחיקת האלקטרודות ובצע ליטוש או חבישה כדי לשמור על הצורה ואזור המגע האופטימליים של קצה האלקטרודה. אלקטרודות בלויות מובילות להתנגדות מגע לא יציבה, המשפיעה על איכות הריתוך.
- כיול מערכת:כייל מעת לעת את מערכת הלחץ של רתכת ה-CD כדי להבטיח את היציבות והדיוק של תפוקת הלחץ שלו, בדרך כלל דורש טווח סובלנות בטווח של ±5%.
- ניטור רכיבים:עקוב מקרוב אחר דפוסי בלאי במערכות לחץ הידראוליות או פנאומטיות, כגון צילינדרים, שסתומים וצינורות. החלף מיד רכיבים מזדקנים כדי למנוע תנודות בלחץ הנגרמות עקב ירידה בביצועי המערכת.
- בדיקה חזותית:לאחר כל ריתוך, על המפעילים לבדוק ויזואלית את נקודת הריתוך עבור עומק חריטה, נוכחות של גירוש ואחידות מראה הריתוך. הזחה או גירוש מוגזמים הם אינדיקטורים ישירים ללחץ גבוה מדי.
- בדיקה מכנית:ערוך בדיקות גזירה קבועות, בדיקות מתיחה ובדיקות ביצועים מכניות אחרות כדי לאמת באופן כמותי את חוזק המפרק ושלמותם של נקודות הריתוך. במקרים של היווצרות נאגטים לא מספקת או חוזק לא תקני, נסה להפחית את הלחץ ב-5% עד 10% תוך הגדלת הזרם ב-10% עד 15% לצורך אופטימיזציה.
מסגרת יישום
ניהול מוצלח של פרמטרי לחץ רתכת CD דורש מסגרת יישום מובנית כדי להבטיח יציבות תהליך ואיכות מוצר עקבית:
- צור מסד נתונים של פרמטרים בסיסיים:פתח מסד נתונים מפורט של פרמטרי ריתוך עבור שילובי חומרים שונים, עוביים ודרישות ריתוך. זה צריך לכלול לחץ אלקטרודה מומלץ, זרם ריתוך וזמן. נתונים אלה צריכים להיגזר מאימות ניסויי ופרקטיקה של ייצור.
- שיטת התאמה מצטברת:בעת אופטימיזציה של פרמטרים, אמצו אסטרטגיית "צעדים קטנים, איטרציה מהירה". כל התאמה צריכה להיות מוגבלת לטווח של 5%, ויש להקפיד על השפעתה על איכות הריתוך. הימנע מהתאמות גדולות ועיוורות.
- רשומות תהליכים מפורטים:שמור על רישומי תהליך ריתוך מפורטים עבור כל אצווה או דגם מוצר, כולל פרמטרים בשימוש, תוצאות בדיקת איכות ונתקל בבעיות בפתרונות שלהם. זה מסייע במעקב ושיפור מתמיד.
- אימות ביצועי ציוד רגיל:בנוסף לתחזוקה יומיומית, ערכו מדי פעם אימות ביצועים מקיף של רתכת התקליטורים, כולל דיוק חיישני לחץ, תפוקת זרם ובקרת זמן.
- הכשרת מפעילים:לספק הכשרה מקצועית למפעילים, להבטיח שהם מבינים במלואם את ההשפעה של לחץ האלקטרודות על איכות הריתוך, לשלוט בשיטות הגדרת פרמטרים נכונות, טכניקות פתרון בעיות ותקני בדיקת איכות.
שאלות נפוצות
ש: האם תמיד נדרש לחץ גבוה יותר לריתוך פריקת קבלים?
ת: לא. ריתוך CD משתמש לעתים קרובות בכוח משמעותי מכיוון שהפריקה קצרה וקריסת ההקרנה מתרחשת במהירות, אך הערך הנכון תלוי בתכנון המפרק, באנרגיה המאוחסנת וכלי עבודה. כוח רב יותר מועיל רק כאשר הוא משפר את הישיבה ואת יציבות התהליך מבלי לדכא את יצירת החום או לעוות את החלק.
ש: האם עלי להגביר את מתח הטעינה לאחר הגדלת כוח האלקטרודה?
ת: לא אוטומטית. תחילה ודא מדוע הוגבר הכוח והאם מצב ההקרנה, הכלים ומצב המגע נכונים. אם המגע המכני יציב אך חוזק הריתוך אינו מספיק, ניתן להתאים את האנרגיה המאוחסנת באמצעות בדיקות מדגם מבוקרות.
ש: האם לחץ מוגזם יכול לגרום לריתוך קר?
ת: זה יכול לתרום לריתוך נמוך או לא שלם על ידי הפחתת התנגדות הממשק או שיטוח הקרנה מוקדם מדי. עם זאת, אנרגיה מאוחסנת נמוכה, אלקטרודות בלויות, מצב פני השטח גרוע וגיאומטריית הקרנה שגויה יכולים לייצר תסמינים דומים.
ש: מדוע הריתוך ניתז גם כאשר הגדרת הלחץ גבוהה?
ת: ייתכן שהלחץ המוצג לא יהיה שווה לכוח הדינמי במפרק. בדוק את יישור האלקטרודות, תנועת הצילינדר, הישיבה של חלק העבודה, וריאציה של הקרנה ואנרגיה מאוחסנת. אנרגיה מוגזמת יכולה גם לייצר ניתזים גם כאשר הכוח מספיק.
ש: כיצד יש לאמת הגדרת לחץ?
ת: השתמש בנוהל בדיקה מוגדר המבוסס על הרכיב המוגמר. שיטות טיפוסיות כוללות מומנט, דחיפה- החוצה, קילוף, מתיחה, גזירה ובדיקת חתך-. שיא כוח, אנרגיה מאוחסנת, מצב האלקטרודה ותוצאות בדיקה עבור כל ערכת פרמטרים מאושרת.
מַסְקָנָה
לחץ האלקטרודה, כאחד מפרמטרי הליבה בתהליכי ריתוך CD, קובע ישירות את איכות הריתוך. לחץ מוגזם לא רק מוביל להפחתת גודל גוש הריתוך ולירידה בחוזק המפרק, אלא גם מעורר סדרה של בעיות איכות כגון "ריתוכים קרים", הוצאת מתכת וחריגה מוגזמת, העלולה להאיץ את שחיקת הציוד. על ידי הגדרה מדעית של לחץ האלקטרודות, התאמה דינמית של זרם הריתוך וזמן הריתוך ויישום נהלי תחזוקה מונעת ואימות איכות קפדניים, היצרנים יכולים להפחית ביעילות את הסיכונים הללו, ולשפר משמעותית את יציבות התהליך ואיכות המוצר של ריתוך CD.
כדי לנצל במלואו את פוטנציאל הביצועים של רתכי CD ביישומים תעשייתיים מורכבים שונים, מומלץ לשלב אמצעי אופטימיזציה טכניים אלה עם כיול ציוד מקצועי ותוכניות הכשרת מפעילים מתמשכות. רק באמצעות גישה מקיפה כזו כל ריתוך יכול להשיג חוזק ואמינות מיטביים, ולספק יתרון תחרותי מתמשך לעסקים.