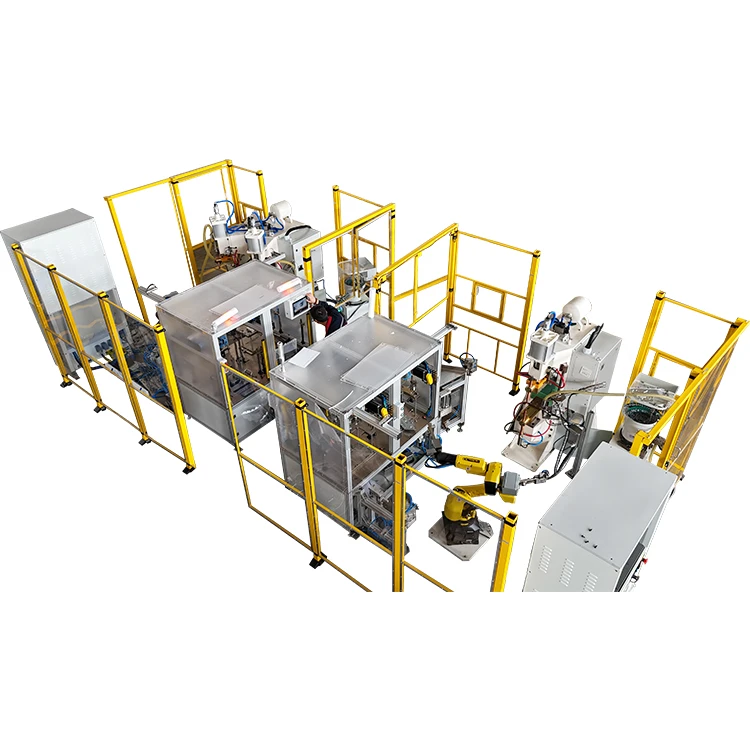
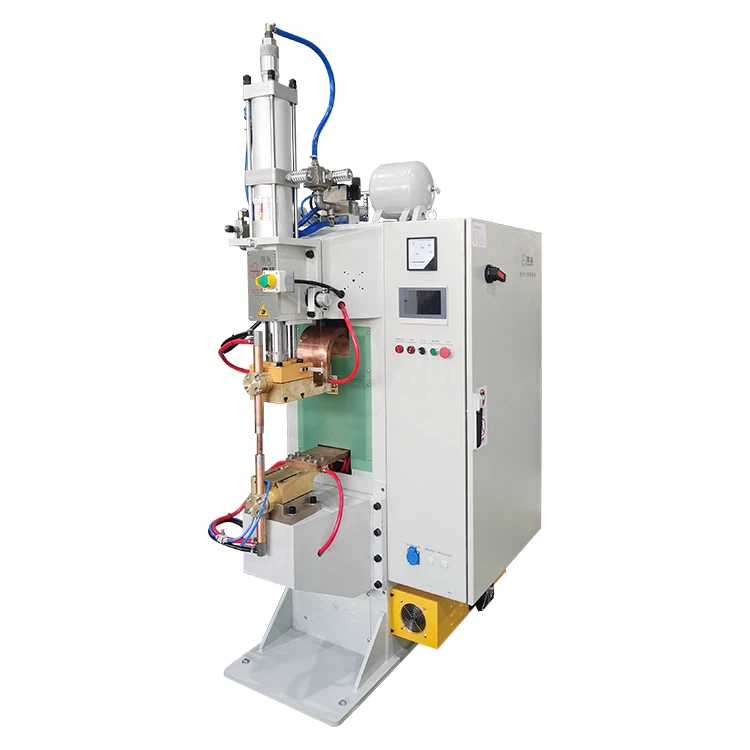
מָבוֹא
בייצור תעשייתי,רתכים להקרנת נקודת אחסון אנרגיהנמצאים בשימוש נרחב בריתוך מתכת בשל היעילות הגבוהה ומאפייני החיסכון באנרגיה-. איכות ביצועי הריתוך משפיעה ישירות על אמינות המוצר ויעילות הייצור. מאמר זה מתמקד באינדיקטורים להערכת הליבה של רתכי נקודת הקרנת אחסון אנרגיה, ניתוח שיטות מדעיות לשיפוט ביצועי ריתוך מאיכות ריתוך ליציבות ציוד.
I. מראה ריתוך ומאפיינים מכניים: שיפוט אינטואיטיבי בסיסי
1. בדיקה ויזואלית
בדוק אם משטח הריתוך חלק, ללא סדקים, נקבוביות או ניתזים בעין בלתי מזוינת או בזכוכית מגדלת. אם צבע הריתוך אינו אחיד או בעל שקעים ברורים, זה עשוי להצביע על אנרגיית ריתוך לא מספקת או לחץ אלקטרודה חריג. לדוגמה, בעת ריתוך נירוסטה, אם הריתוך נראה חום כהה במקום לבן -כסוף, זה בדרך כלל מעיד על חמצון עקב טמפרטורה מופרזת.
2. מבחן קרע/טוויסט
בבדיקות לא-הרסניות, הכנס מברג בין שתי מתכות מרותכות והפעל לחץ (2.5-מרווח של 3.5 מ"מ). אם הריתוך אינו נפרד, זה מצביע על חוזק מוסמך. בדיקה הרסנית כוללת קריעה או פיתול ידני של הריתוך כדי לראות אם משטח השבר שטוח וללא סדקים. שיטה זו מתאימה לאימות אצווה קטנה אך דורשת תשומת לב למפרטי ההפעלה כדי למנוע שיקול דעת מוטעה.
3. בדיקות מתיחה וגזירה
השתמש בבודק חוזק ריתוך כדי להפעיל כוח מתיחה או גזירה על הריתוך, תוך רישום ערך הכוח בעת כשל. לדוגמה, כוח הגזירה של חיבור כדורי חוט זהב צריך להגיע ל-50-80 cN, בעוד חוזק המתיחה של ריתוכים מבניים בגוף לא צריך להיות פחות מ-300 MPa. השוואת נתונים עם תקנים ידניים של ציוד יכולה להעריך במדויק את מהימנות הריתוך.
II. יציבות פרמטר תהליך: ערבות ליבה לאיכות ריתוך
1. בקרת לחץ אלקטרודה
לחץ האלקטרודה של רתכות להקרנת ספוטים לאחסון אנרגיה זקוק להתאמה דינמית על סמך עובי החומר וקשיותו. לדוגמה, לוח דק של 1 מ"מ דורש לחץ של 500-800N, בעוד לוח פלדה בעובי 5 מ"מ דורש 5000-6000N. לחץ מועט מדי גורם בקלות לריתוך שווא, בעוד יותר מדי עלול למוטט את הקרנות, מה שמחייב שליטה בלולאה סגורה באמצעות חיישני לחץ אוויר או מערכות סרוו.
2. זמן פריקה והתאמה נוכחית
זמן הפריקה הוא בדרך כלל 0.001-0.02 שניות וזקוק להתאמה מתואמת עם זרם הריתוך. לדוגמה, בעת ריתוך חומרים מוליכות תרמית גבוהה (כגון אלומיניום), יש צורך לקצר את זמן הפריקה ולהגדיל את צפיפות הזרם כדי למנוע פיזור חום מהיר; בעוד שחומרי מוליכות תרמית נמוכה (כגון נירוסטה) דורשים זמן פריקה ממושך כדי להבטיח היתוך מספק.
3. חומרי אלקטרודה ומצב בלאי
חומרי אלקטרודה (כגון סגסוגות נחושת, נחושת כרום זירקוניום) צריכים לאזן מוליכות ועמידות בפני שחיקה. בדקו באופן קבוע האם צורת קצה האלקטרודה הופכת קהה עקב בלאי והאם המשטח נקי וללא שכבות תחמוצת. לדוגמה, בעת ריתוך רכיבים אלקטרוניים מדויקים, קצות האלקטרודות צריכים לשמור על מצב מלוטש כדי להפחית ניתזים.
III. מצב תפעול ציוד: אינדיקטורים מרכזיים לביצועים לטווח ארוך-
1. יעילות אחסון ופריקה של אנרגיה קבלים
קיבולת הקבל ומתח הטעינה משפיעים ישירות על חום הריתוך. לדוגמה, מערכת אחסון אנרגיה של קבלים 400F יכולה לספק צפיפות אנרגיה גבוהה יותר, המתאימה לריתוך לוחות עבים. ירידה ביעילות הפריקה (כגון עקב הזדקנות הקבלים) גורמת לתנודות בחוזק הריתוך, המחייבות זיהוי קבוע של ההתנגדות הפנימית של הקבל וקצב דעיכת הקיבולת.
2. יציבות מעגל אוויר ומערכת הילוכים
תנודות בלחץ האוויר או דליפות מעגל אוויר עלולות לגרום לסטיות בלחץ האלקטרודה. לדוגמה, כאשר לחץ מקור האוויר אינו מספיק, אלקטרודות אינן יכולות להפעיל לחץ מוגדר, וריתוכים מועדים לסדקים. מומלץ כיול חודשי של חיישני לחץ אוויר ובדיקת איטום מעגל האוויר.
3. ניטור וניתוח נתונים מקוונים
רתכים מודרניים להקרנת ספוטים לאחסון אנרגיה מצוידים בניטור התנגדות דינמי, חיישני תזוזה של אלקטרודות וכו', שיכולים לאסוף נתוני זרם, לחץ וטמפרטורה בזמן אמת- במהלך תהליך הריתוך. לדוגמה, על ידי ניתוח עקומות שינוי התנגדות, ניתן לזהות האם קצרים או מגע לקוי מתרחשים במהלך הריתוך, מה שמאפשר התאמת פרמטר בזמן.
IV. סביבה והתאמה לחומר: גורמים חיצוניים לא-זניחים
1. טיפול משטח עבודה
כתמי שמן וסרטי תחמוצת מגבירים את ההתנגדות למגע, הדורשים ניקוי קולי או טיפול כימי לפני הריתוך. לדוגמה, בעת ריתוך לוחות פלדה מגולוונת, יש להסיר תחמוצות שכבת אבץ כדי למנוע ריתוך כוזב.
2. תאימות ריתוך מתכת שונה
עבור ריתוך מתכת שונה כגון אלומיניום-נחושת ופלדה-נירוסטה, לחץ האלקטרודה וזמן הפריקה צריכים אופטימיזציה כדי לאזן את הפרשי ההתפשטות התרמית. לדוגמה, לחץ האלקטרודה בצד האלומיניום יכול להיות מעט גבוה יותר מאשר בצד הנחושת כדי להפחית את הלחץ התרמי של הממשק.
מַסְקָנָה
הערכת ביצועי הריתוך שלרתכים להקרנת נקודת אחסון אנרגיהדורש התייחסות מקיפה של איכות הריתוך, פרמטרי התהליך, מצב הציוד וגורמים סביבתיים. באמצעות בדיקות מדעיות וניטור-בזמן אמת, לא רק שפגמי ריתוך יכולים להיות גילוי בזמן, אלא גם ניתן לבצע אופטימיזציה של פרמטרי ציוד כדי לשפר את יעילות הייצור ואת אמינות המוצר. עבור ארגונים המחפשים ייצור באיכות גבוהה-, הקמת מערכת שיטתית להערכת ביצועים היא צעד מפתח בהבטחת יציבות איכות הריתוך.