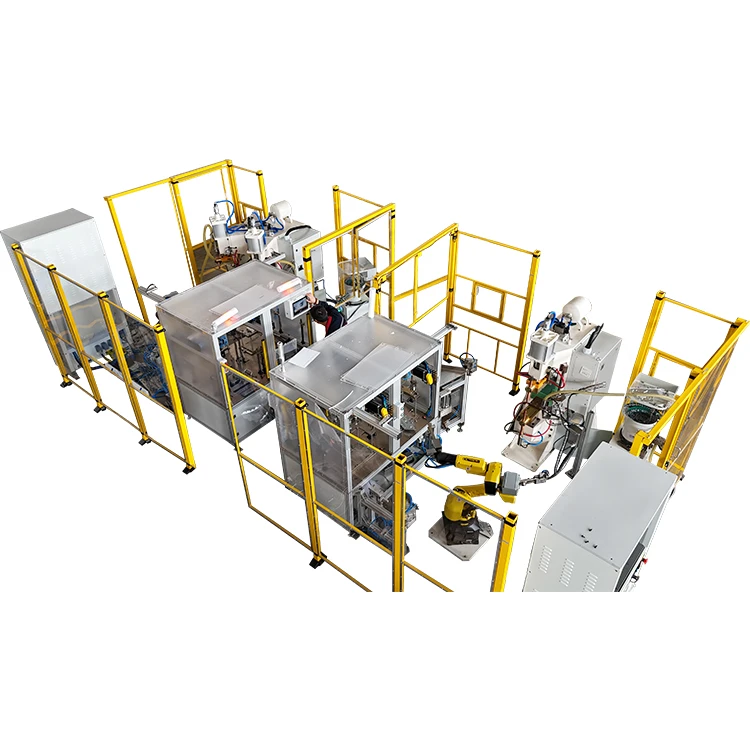
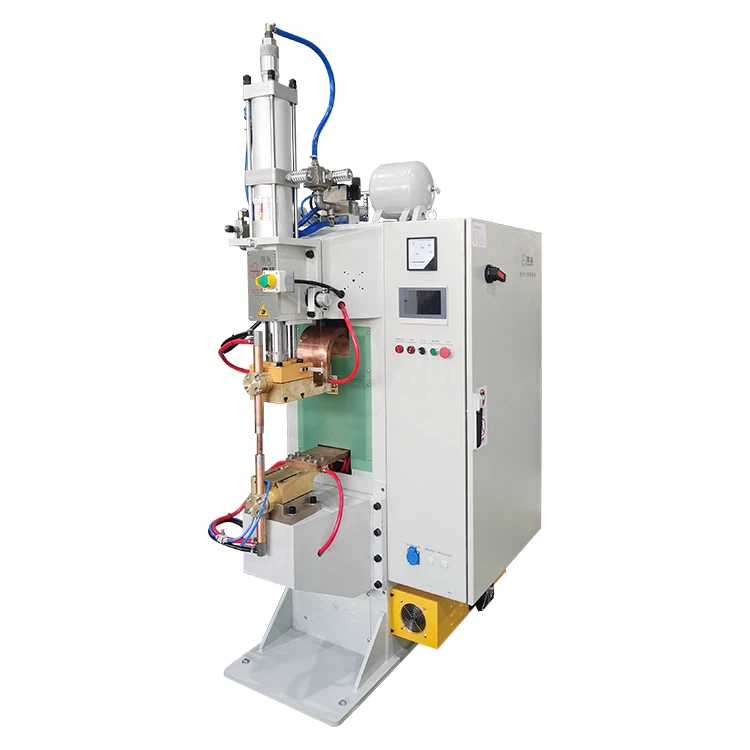
פסי נחושת גדולים בחתך- נמצאים בשימוש נרחב במערכות חלוקת חשמל, מתקני אחסון אנרגיה מתחדשת, ערכות סוללות לרכב חשמלי וציוד תעשייתי-כבד. בתור הרכיבים המובילים-הזרם הראשי, איכות הריתוך שלהם קובעת ישירות את יציבות המוליכות החשמלית, שלמות מכנית ובטיחות תפעולית-ארוכת טווח.
כאשר משתמשים ב- aמכונת ריתוך דיפוזיה פולימרכדי לרתך פסי נחושת גדולים, היצרנים נתקלים לעתים באתגרים כמו הדבקה מקומית לא מלאה, חוסר איחוי בקצוות ומבנים פנימיים לא אחידים-. בעיות אלו נגרמות בעיקר על ידי מוליכות תרמית גבוהה של נחושת, ממדי חתך- גדולים וחלוקת לחץ לא אחידה במהלך תהליך הריתוך.
מדריך זה מתמקד במטרת הליבה של השגת חיבור אחיד, מלא בשטח- בפסי נחושת גדולים. הוא מתאר אסטרטגיות מעשיות-מוכנות ליישום, המכסות הכנה, אופטימיזציה של פרמטרים, התאמות תהליכים, תחזוקת ציוד ובקרת איכות. התוכן נועד לעזור למהנדסים, מנהלי ייצור וצוותי רכש לקבל החלטות מושכלות בעת בחירת ותפעולמכונת ריתוך דיפוזיה.


1. הכנה-לריתוך: בניית הבסיס להדבקה אחידה
בריתוך דיפוזיה, שלבי ההכנה קובעים במידה רבה את איכות ההדבקה הניתנת להשגה. עבור פסי נחושת גדולים, מצב פני השטח, דיוק המתקן ואסטרטגיית החימום מראש משפיעים באופן משמעותי על יעילות העברת החום והדיפוזיה האטומית.
1.1 הכנה מדויקת של פני השטח להעלמת מחסומי דיפוזיה
נחושת יוצרת בקלות סרטי תחמוצת כאשר היא נחשפת לאוויר. שכבות תחמוצת אלו פועלות כמחסומי דיפוזיה והן אחד הגורמים המובילים לחיבור חלש ואיחוי לא שלם. לכן, הכנת משטח סטנדרטית חיונית לפני הריתוך.
שיטות הכנה נפוצות ויעילות כוללות:
- שחיקה מכנית באמצעות חגורות שוחקות עדינות או גלגלי ליטוש להסרת שכבות תחמוצת עד לניקוי מתכת בסיסית
- ניקוי כימי עם תמיסות חומצה עדינות להעלמת שאריות תחמוצות
- ניגוב עם אלכוהול נטול מים להסרת שומן וחלקיקים עדינים
- הידוק מיידי לאחר ההכנה כדי למנוע- חימצון מחדש
בתרגול תעשייתי, חספוס פני השטח מומלץ בדרך כלל בתוך Ra 0.8-1.6 מיקרומטר, המספק איזון אופטימלי בין מגע אינטימי ודיפוזיה יעילה.
1.2 בחירת מתקנים מתאימים כדי להבטיח מיקום ולחץ אחידים
עבור פסי נחושת עבים, שטוחות לא מספקת של מתקנים או חלוקת לחץ לא אחידה מובילה לרוב להדבקה חלשה בקצוות. זהו גורם שורש שכיח לפגמי קצה שאינם-היתוך.
מאפייני המתקן המומלצים כוללים:
- קשיחות מבנית גבוהה כדי למזער עיוות תחת לחץ
- מנגנוני מיקום מתכווננים כדי להתאים לגדלים שונים של פסים
- שטוחות פני השטח מבוקרת בתוך ±0.02 מ"מ
- פיזור לחץ מסונכרן מרובה-נקודות
ביישומי פס אחסון אנרגיה, מתקני לחץ מרובי-נקודות יכולים בדרך כלל לשמור על וריאציה בלחץ בטווח של ±3%, ולשפר משמעותית את עקביות ההדבקה.
1.3 חימום מראש של פסי נחושת להפחתת אובדן חום
לנחושת מוליכות תרמית של כ-390-400 W/(m·K), גבוהה בהרבה מזו של רוב הפלדות המבניות. כתוצאה מכך, החום מתפזר במהירות במהלך הריתוך, מה שעלול להוביל לטמפרטורת הליבה לא מספקת.
חימום מוקדם מפחית את שיפוע הטמפרטורה ומייצב את תהליך הריתוך.
פרמטרים מומלצים לחימום מוקדם:
- טמפרטורת חימום מראש: 150-350 מעלות
- משך החימום מראש: 10-30 דקות, תלוי בעובי
- שיטת חימום מראש: חימום מוקדם של תנור או מודולים משולבים לחימום מראש של המכונה
חימום מוקדם נכון יכול לשפר את אחידות הטמפרטורה בכ-20%-35%, ולצמצם משמעותית את פגמי הקצה שאינם-היתוך.
2. אופטימיזציה של פרמטרי ליבה: שליטה במשתנים הקריטיים
ריתוך דיפוזיה מסתמך על ההשפעות המשולבות של טמפרטורה, לחץ וזמן כדי לקדם דיפוזיה אטומית על פני ממשקים. שלושת הפרמטרים הללו מהווים את הבסיס להדבקה אחידה.
2.1 בקרת טמפרטורת אזורים{{1} מרובת כדי להבטיח חדירת חום אחידה
עבור פסי נחושת עבים יותר מ10 מ"מ, חימום-באזור יחיד אינו מספיק לרוב כדי לשמור על טמפרטורות פנימיות אחידות. מערכות בקרת טמפרטורה מרובות-מומלצות בחום.
מחזור חימום טיפוסי כולל:
שלב חימום מוקדם
הטמפרטורה עולה בהדרגה לכדי60%–70%של רמת היעד. זה מפחית זעזוע תרמי וממזער את סיכוני העיוות.
שלב חימום
הטמפרטורה ממשיכה לעלות לאורך פרופיל רמפה מבוקר עד שמגיעים לטווח ריתוך הדיפוזיה:
- טמפרטורת ריתוך דיפוזיה של נחושת:600-850 מעלות
- דיוק טמפרטורה מומלץ:בתוך ±5 מעלות
שלב מחזיק
הטמפרטורה נשמרת ברמה יציבה, המאפשרת השוואת טמפרטורה פנימית ומקלה על דיפוזיה אטומית.
חימום סינכרוני רב-אזורי יכול להפחית את שינוי הטמפרטורה הפנימי לבתוך ±10 מעלות, שהוא חיוני להשגת היתוך אחיד על פני כל הממשק.
2.2 יישום לחץ שיפוע עבור מגע ממשק אחיד
הלחץ ממלא תפקיד קריטי בביטול פערי פני השטח ושיפור יעילות הדיפוזיה. עבור פסי נחושת גדולים, הפעלת לחץ מדורג יעילה יותר מהפעלת לחץ מלא באופן מיידי.
שלבי לחץ אופייניים כוללים:
| שָׁלָב | טווח לחץ | מַטָרָה |
|---|---|---|
| הידוק ראשוני | 5–10 מגפ"ס | הסר פערים |
| שלב חימום | 10–20 MPa | הגדל את שטח המגע |
| שלב מחזיק | 20–40 MPa | לקדם דיפוזיה |
אם הלחץ נמוך מדי, הדיפוזיה נשארת חלקית. לחץ מוגזם, לעומת זאת, עלול לגרום לעיוות או לשחול חומר. לָכֵן,יציבות הלחץ צריכה להישאר בטווח של ±1%, שהוא מפרט מפתח של-ציוד ריתוך דיפוזיה באיכות גבוהה.
2.3 אופטימיזציה של זמן האחזקה כדי להבטיח פיזור פנימי מלא
הדיפוזיה האטומית תלויה בזמן-, כלומר משך ההחזקה חייב להתאים לעובי החומר.
התייחסויות אופייניות לזמן החזקה:
| עובי פס | זמן החזקה מומלץ |
|---|---|
| 5-10 מ"מ | 20-40 דקות |
| 10-20 מ"מ | 40-70 דקות |
| 20-30 מ"מ | 70-120 דקות |
זמני החזקה ארוכים מדי עלולים להוביל לצמיחת גרגרים ולהפחתת התכונות המכניות. מומלץ לבצע ריתוך ניסיון כדי לכוונן-פרמטרים.
3. התאמות תהליך: פתרון בעיות מקומיות שאינן-אחידות
אפילו עם פרמטרים מותאמים, כוונון עדין- של תהליך הריתוך יכול לשפר משמעותית את איכות ההדבקה.
3.1 סיוע בגז מגן להפחתת חמצון
נחושת מתחמצנת במהירות בטמפרטורות גבוהות. היווצרות תחמוצת מפחיתה את יעילות הדיפוזיה ואיכות ההדבקה. החדרת גז מגן עוזרת למזער את החמצון.
גזי מגן נפוצים כוללים:
- ארגון (Ar): בשימוש הנפוץ ביותר
- חנקן (N₂): חלופה חסכונית
- תערובות המכילות מימן-: משמש ליישומים בעלי ביצועים גבוהים{{1}
סביבות גז מגן יכולות להפחית את שיעורי החמצון בכ60%–80%, שיפור ניקיון הממשק.
3.2 פריסת חימום אופטימלית לחלוקת חום מאוזנת
מיקום שגוי של תנור חימום גורם לרוב לפרופילי טמפרטורה לא אחידים על פני פסים גדולים.
שיטות עבודה מומלצות כוללות:
- בקרת חימום עצמאית מרובת-אזורים
- סידור מחמם סימטרי
- ויסות תפוקת כוח מסונכרן
אמצעים אלה מפחיתים באופן משמעותי התחממות יתר מקומית או חימום לא מספיק.
3.3 קירור מבוקר למניעת פגמים פנימיים
קירור מהיר עלול להכניס מתח שיורי ופגמים מיקרו-מבניים.
אסטרטגיות קירור מומלצות:
- אפשר קירור טבעי לאחר הריתוך
- שמור על זרימת גז מגן במהלך הקירור
- הימנע משיטות קירור מאולצות
קירור מבוקר יכול להפחית את רמות הלחץ השיוריות ביותר מ30%, שיפור מהימנות-לטווח ארוך.
4. כיול ותחזוקה של ציוד: הבטחת פעולה יציבה
אפילו תהליכי ריתוך מתקדמים אינם יכולים לפצות על תנאי ציוד לא יציבים. תחזוקה שוטפת מבטיחה תוצאות ריתוך עקביות.
4.1 כיול תקופתי של מערכות טמפרטורה ולחץ
בקרי טמפרטורה וחיישני לחץ עשויים להיסחף לאורך זמן.
מרווחי כיול מומלצים:
- מערכת בקרת טמפרטורה: כל3-6 חודשים
- חיישני לחץ: כל6 חודשים
- גופי חימום: בדיקה תקופתית והחלפה בעת השפלה
מערכות בקרה מדויקות מבטיחות ביצועי ריתוך שניתן לחזור עליהם.
4.2 תחזוקת אלקטרודות ומתקנים למגע אמין
רכיבים מחומצנים או שחוקים מגבירים את ההתנגדות למגע ומשבשים את חלוקת הלחץ.
אמצעי התחזוקה כוללים:
- הסרת הצטברות תחמוצת
- שיפוץ משטחים בלויים
- בדיקת שטוחות המתקן באופן קבוע
פרקטיקות אלו יכולות להפחית את תנודות ההתנגדות למגע בקירוב20%–40%.
4.3 בדיקת מערכות גז ובידוד
דליפת גז ובידוד פגום מגבירים את איבוד החום ומפחיתים את היעילות.
בדיקות שגרתיות צריכות לכלול:
- שלמות איטום קו גז
- מצב חומר בידוד
- ביצועי איטום תא
בידוד יעיל יכול להפחית את צריכת האנרגיה על ידי10%–25%.
5. תקנים תפעוליים ובדיקת איכות: ההגנה הסופית
פעולה עקבית ופרוטוקולי בדיקה קפדניים מבטיחים איכות ייצור יציבה.
5.1 נהלי הפעלה סטנדרטיים לצמצום טעויות אנוש
מומחיות המפעיל משפיעה ישירות על איכות הריתוך. נהלי הפעלה סטנדרטיים (SOPs) עוזרים לשמור על עקביות.
רכיבי SOP טיפוסיים כוללים:
- רשימת בדיקה לפני-ריתוך
- רצף הידוק סטנדרטי
- הנחיות להגדרת פרמטר
- תיעוד ריתוך פוסט-
-מפעילים מאומנים יכולים להפחית את שונות התהליך ביותר מ30%.
5.2 בדיקת איכות מקיפה עבור עקביות אצווה
לפני ייצור בקנה מידה מלא, מומלץ מאוד לבצע ריתוך ניסיון ואימות.
שיטות בדיקה נפוצות כוללות:
- בדיקה חזותית לאחידות
- בדיקת אולטרסאונד (UT) לאיתור פגמים פנימיים
- בדיקת רנטגן (RT) להערכה מבנית
- בדיקת חוזק גזירה לאימות מכני
במערכות חשמל-באמינות גבוהה,חוזק הקשר בדרך כלל חייב להגיע ל-80%-95% מחוזק חומר הבסיס, מה שהופך את זה למבחן איכות קריטי.
6. כיצד לבחור את מכונת ריתוך הדיפוזיה הנכונה עבור פסי נחושת גדולים
עבור חברות שמתכננות להשקיע בציוד ריתוך דיפוזיה, התמקדות אך ורק במחיר מובילה לרוב לחוסר יעילות-לטווח ארוך. יכולת ביצועים ויציבות תהליך הם גורמים מכריעים יותר.
6.1 מפרטים טכניים עיקריים שיש להעריך
מפרטים מומלצים בבחירת ציוד:
| פָּרָמֶטֶר | טווח מומלץ |
|---|---|
| דיוק טמפרטורה | בתוך ±5 מעלות |
| דיוק לחץ | בתוך ±1% |
| מספר אזורי חימום | גדול או שווה ל-3 אזורים |
| קיבולת לחץ מקסימלית | גדול או שווה ל-40 MPa |
| מערכת בקרה | פרופילים ניתנים לתכנות |
פרמטרים אלה משפיעים ישירות על היכולת לרתך פסי נחושת גדולים בצורה מהימנה.
6.2 הערכת גמישות ויכולת הרחבה עתידית
תעשיות כמו אחסון אנרגיה וייצור EV דורשות לעיתים קרובות התאמה למפרטי מוצרים חדשים.
שיקולים מרכזיים כוללים:
- תאימות עם גדלי פסים שונים
- אפשרות הרחבה עבור מודולי אוטומציה
- פונקציות רישום נתונים ומעקב
ציוד עם יכולות ניתנות להרחבה עוזר להפחית את עלויות השדרוג העתידיות.
6.3 בחירת ספק עם תמיכה טכנית חזקה
עבור יישומי ריתוך דיפוזיה, ציוד לבדו אינו מספיק. יכולת התמיכה הטכנית חשובה לא פחות.
מאפייני ספק מומלצים:
- יכולת לספק הדרכה בתהליך ריתוך
- זמינות שירותי ריתוך ניסיון
- תמיכת-תחזוקה לטווח ארוך
- מקרי יישומים מוכחים בתעשייה
גורמים אלו קובעים לעתים קרובות את ערך החיים האמיתי של הציוד.
שאלות נפוצות
ש: מהי הבעיה הנפוצה ביותר בריתוך דיפוזיה של פסי נחושת גדולים?
ת: הבעיה הנפוצה ביותר היא איחוי לא שלם באזורים מקומיים או קצה, בדרך כלל נגרמת על ידי חלוקת טמפרטורה לא אחידה או לחץ לא מספיק.
ש: איזה עובי של פסי נחושת מתאים לריתוך דיפוזיה?
ת: ריתוך דיפוזיה מתאים בדרך כלל לפסי נחושת החל מ5-30 מ"מ, עם10-25 מ"מלהיות הטווח הנפוץ ביותר.
ש: כיצד תוכל לקבוע אם ריתוך דיפוזיה של פס נחושת מקובל?
ת: ריתוך מוסמך בדרך כלל משיג80%–95%בעל חוזק חומר בסיס ועומד בבדיקות לא-הרסניות ללא פגמים פנימיים.
ש: מהם הפרמטרים החשובים ביותר בבחירת מכונת ריתוך דיפוזיה?
ת: דיוק טמפרטורה, יציבות לחץ ויכולת חימום מרובה-אזורים הם הפרמטרים הטכניים הקריטיים ביותר.
ש: האם נדרש גז מיגון לריתוך דיפוזיה של פס נחושת?
ת: אמנם לא תמיד חובה, אבל גז המגן מפחית משמעותית את החמצון ומשפר את עקביות הריתוך.
מסקנה: היתוך אחיד דורש גישה שיטתית
השגת הדבקה אחידה בריתוך דיפוזיה של פס נחושת גדול אינה תלויה בפרמטר אחד. במקום זאת, זה דורש אופטימיזציה מתואמת של חומרים, תהליכים, ציוד ומשמעת תפעולית.
מהכנת המשטח ועד בקרת פרמטרים, מתחזוקת ציוד ועד בדיקת איכות, כל שלב תורם לביצועי ההדבקה הסופיים. ליצרנים העובדים עם פסי נחושת בחתך גדול-, בחירה ב-aמכונת ריתוך דיפוזיהעם בקרת טמפרטורה מדויקת, יכולת חימום מרובת-אזורים וניהול לחץ יציב-בשילוב עם נהלי ריתוך סטנדרטיים-יכולים לשפר משמעותית את העקביות ואת האמינות-לטווח הארוך.
עם בקרת פרמטרים קפדנית וחידוד תהליכים מתמשך, היתוך שטח מלא- אחיד הופך לתוצאה ניתנת להשגה וניתנת לחזרה, התומך בהולכת כוח יציבה וביצועים אמינים במערכות חשמל ואנרגיה תובעניות.