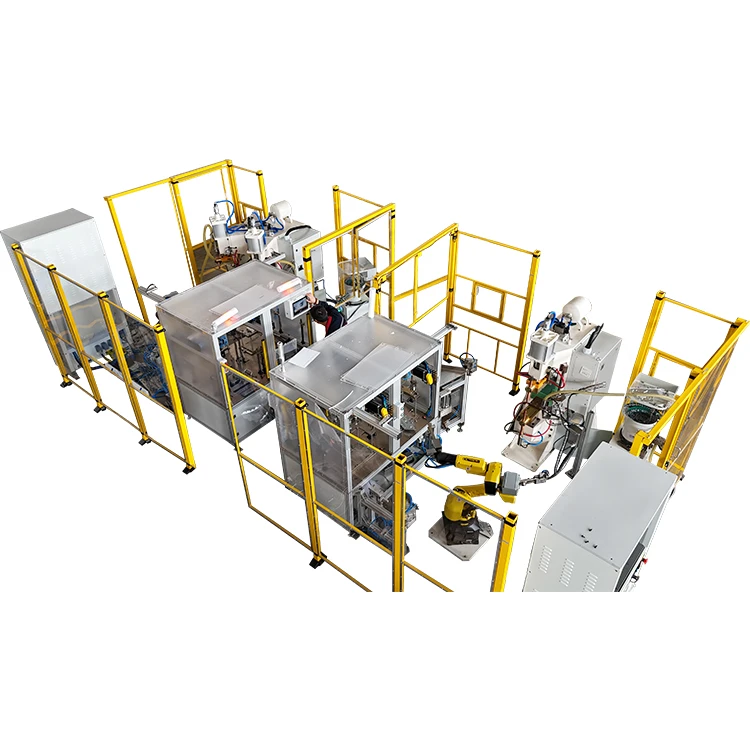
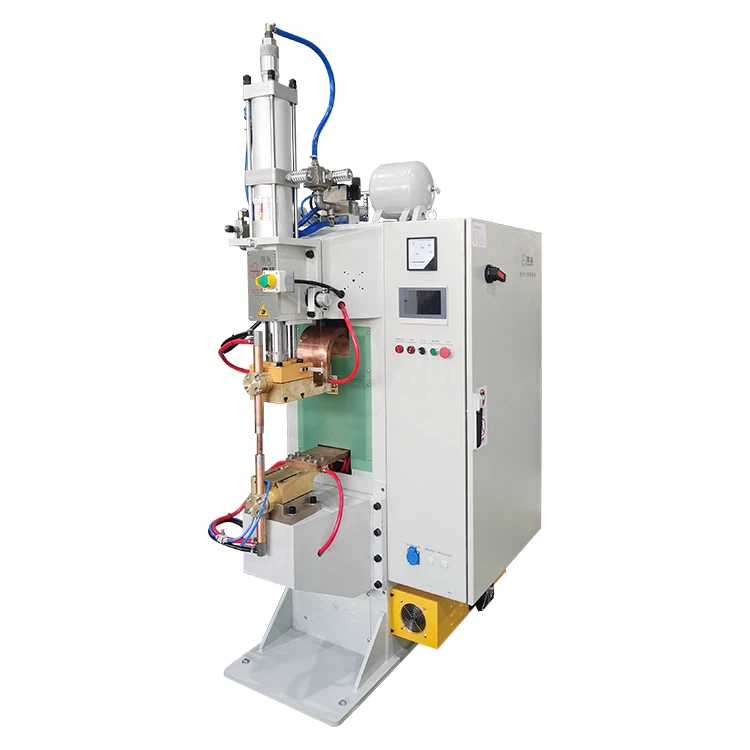
מָבוֹא
בייצור תעשייתי,רתכים לאחסון אנרגיהנמצאים בשימוש נרחב בריתוך מתכת בשל היעילות הגבוהה ומאפייני החיסכון באנרגיה-. המאפיינים המכניים שלהם (כגון לחץ אלקטרודה, זמן פריקה, חומר האלקטרודה ומערכת ההולכה) משפיעים ישירות על איכות הריתוך ויעילות הייצור. מאמר זה מתמקד במאפיינים המכניים המרכזיים של רתכי אחסון אנרגיה, ומנתח את ההשפעות הספציפיות שלהם על תהליך הריתוך.
I. לחץ אלקטרודה: גורם בקרה מפתח עבור חוזק ריתוך
לחץ האלקטרודות של Energy Storage Welders זקוק להתאמה דינמית על סמך עובי החומר, קשיות ודרישות ריתוך.
- לחץ לא מספיק: אלקטרודות אינן יכולות למוטט את ההקרנות במלואן, מה שמוביל לאזור מגע לא מספיק בריתכות, מה שגורם בקלות לריתוך שקרי או התזות. לדוגמה, בעת ריתוך נירוסטה עם לחץ לא מספיק, ייתכן שהקרנות לא יימסו לחלוטין, מה שמפחית משמעותית את חוזק הריתוך.
- לחץ מוגזם: התחזית קורסת בטרם עת, מפחיתה את צפיפות הזרם ואת ריכוז החום, מה שמוביל בסופו של דבר לחוזק ריתוך לא מספיק. לדוגמה, בעת ריתוך לוחות אלומיניום דקים, לחץ מוגזם עלול לחדור ישירות לחומר העבודה ולפגוע במבנה הריתוך.
- התאמה דינמית: באמצעות מערכות הנעה פניאומטיות או סרוו, בקרת לחץ מרובה-שלבים (כגון-לחץ קדם, לחץ ראשי ושלבי תחזוקה) יכולה לאזן עיוות חומר וצרכי איחוי ריתוך, ולשפר את עקביות הריתוך.
II. זמן פריקה: שליטה מדויקת בשחרור אנרגיה
אחסון אנרגיה רתכים משחררות אנרגיה גבוהה באופן מיידי באמצעות אחסון אנרגיה של קבלים, כאשר זמני פריקה נעים בדרך כלל בין 0.001 ל-0.02 שניות.
- משך זמן קצר מדי: שחרור אנרגיה מהיר מדי עלול למנוע התכה מלאה של הקרנה, וכתוצאה מכך הדבקה לא מספקת של ריתוך. לדוגמה, בעת ריתוך לוחות עבים, זמני פריקה קצרים אינם יכולים לחדור לחומר, ויוצרים בקלות קשרים חלשים מקומיים.
- משך ארוך מדי: טווח פיזור חום מורחב מחמם יתר על המידה חומרים סביב הריתוך, ומגביר את הסיכון לעיוותים. לדוגמה, בעת ריתוך רכיבים אלקטרוניים מדויקים, זמני פריקה ארוכים מדי עלולים לגרום לשינוי צבע המצע או לנזק תפקודי.
- אסטרטגיית אופטימיזציה: התאם את זמן הפריקה בהתאם למוליכות התרמית של החומר. חומרים עם מוליכות תרמית גבוהה (כגון נחושת, אלומיניום) דורשים זמני פריקה קצרים יותר, בעוד שחומרי מוליכות תרמית נמוכה (כגון נירוסטה) ניתנים להרחבה מתאימה כדי להבטיח ריכוז חום באזור הריתוך.
III. חומרים ומבנה אלקטרודה: איזון מוליכות ועמידות בפני שחיקה
אלקטרודות לרתכים לאחסון אנרגיה דורשות גם מוליכות גבוהה וגם עמידות בפני שחיקה, עם חומרים נפוצים הכוללים סגסוגות נחושת, נחושת כרום זירקוניום וכו'.
- מוליכות: חומרים בעלי מוליכות גבוהה (כגון-סגסוגות נחושת כסף) יכולים להפחית את איבוד החום ההתנגדות ולשפר את ניצול האנרגיה. לדוגמה, בעת ריתוך חומרים בעלי מוליכים גבוהים (כגון נחושת טהורה), שימוש באלקטרודות נחושת -כסופה יכול להפחית את הסיכון להתזות.
- עמידות בפני שחיקה: ריתוך תכוף לובש משטחי אלקטרודה, מה שמגביר את ההתנגדות למגע. לדוגמה, בעת ריתוך פלדה בעלת חוזק- גבוה, לאלקטרודות נחושת כרום זירקוניום יש עמידות בפני שחיקה טובה יותר מאלקטרודות נחושת רגילות, מה שמאריך את חיי השירות.
- עיצוב מבני: צורות קצה האלקטרודה (כגון חרוטי, כדוריות) צריכות להתאים לגדלי הקרנה של חלקי העבודה כדי להבטיח חלוקת לחץ אחידה. לדוגמה, בעת ריתוך מיקרו-הקרנות, שימוש ברדיוס קטן של קצות אלקטרודות עקמומיות יכול למנוע ריכוז מתח.
IV. מערכת הילוכים פנאומטית: הבטחת יציבות ועקביות
רתכי אחסון אנרגיה משתמשים בעיקר במערכות הילוכים פניאומטיות, המניעות את לחץ האלקטרודות דרך צילינדרים.
- יציבות לחץ: תנודות בלחץ האוויר גורמות לסטיות בלחץ האלקטרודות, המשפיעות על איכות הריתוך. לדוגמה, כאשר לחץ מקור האוויר אינו מספיק, אלקטרודות אינן יכולות להפעיל לחץ מוגדר, וריתוכים מועדים לסדקים.
- מהירות תגובה: יכולת התגובה המהירה של מערכות פניאומטיות יכולה לקצר את מחזורי הריתוך. לדוגמה, בקווי ייצור אוטומטיים, רתכי אחסון אנרגיה מונעים באמצעות פנאומטיות יכולים להשיג ריתוך בתדר- גבוה עשרות פעמים בדקה, ולשפר את יעילות הייצור.
- דרישות תחזוקה: איטום מעגל האוויר וניקיון המסנן משפיעים ישירות על יציבות המערכת. בדיקה סדירה של דליפות צנרת לחץ אוויר יכולה למנוע פגמי ריתוך הנגרמים על ידי חריגות בלחץ.
מַסְקָנָה
המאפיינים המכניים שלרתכים לאחסון אנרגיההם הערובה המרכזית לאיכות הריתוך, המחייבות התייחסות מקיפה של לחץ האלקטרודות, זמן הפריקה, בחירת החומר ויציבות מערכת ההולכה. באמצעות התאמת פרמטרים מדעיים ותצורת ציוד אופטימלית, לא רק שניתן לשפר את חוזק ועקביות הריתוך, אלא גם להפחית את צריכת האנרגיה ואת עלויות התחזוקה. עבור ארגונים העוסקים בייצור-בדיוק גבוה, הבנה מעמיקה ובקרה מדויקת של מאפיינים מכניים אלה היא צעד מפתח להשגת ריתוך יעיל ויציב.