מָבוֹא
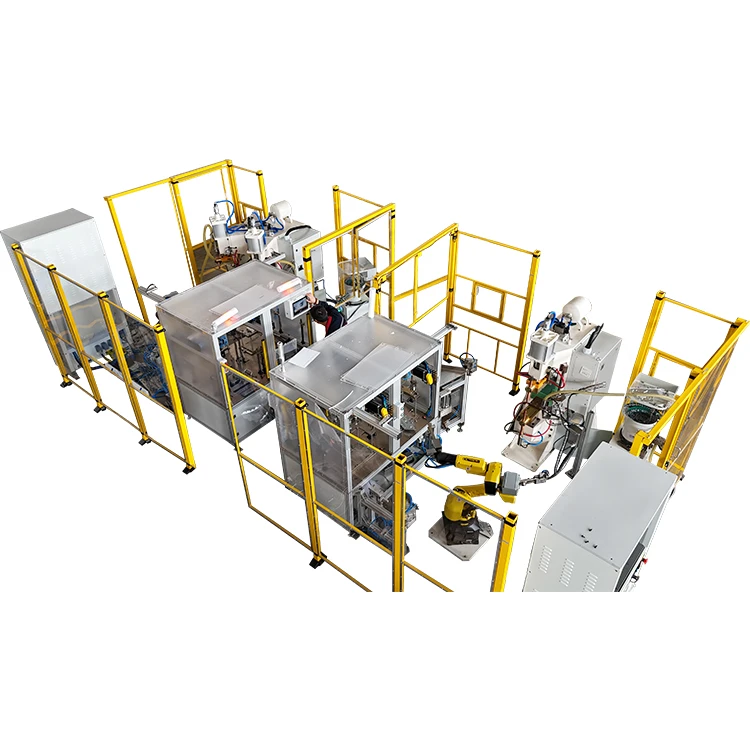
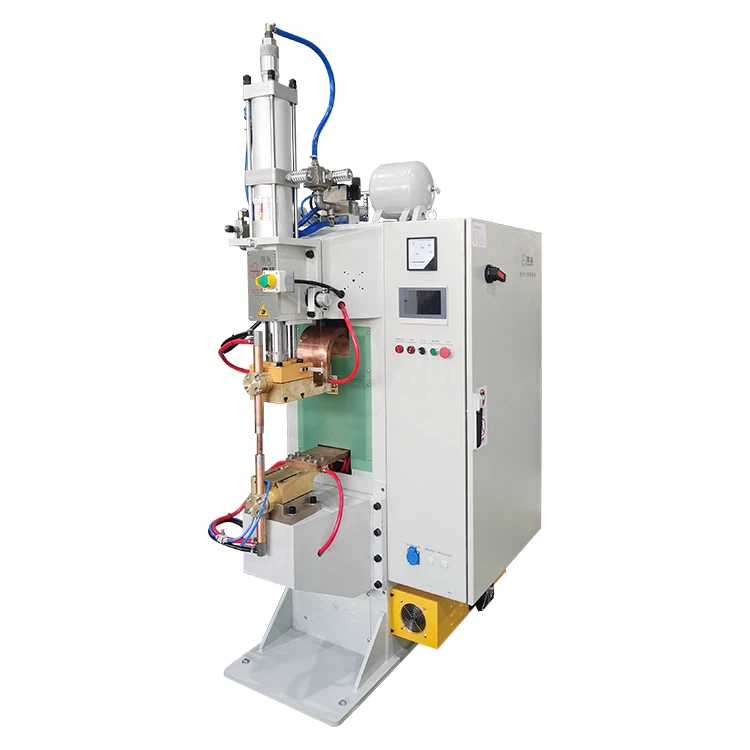
בתחום הייצור המדויק כגון רכבי אנרגיה חדשים ואלקטרוניקה צרכנית, רתכי פריקת קבלים הפכו לציוד ליבה לריתוך מתכת דקה בשל מאפייני פריקת האנרגיה הגבוהה המיידית שלהם.- עם זאת, הבעיה של שחיקה מהירה של האלקטרודות הטרידה זמן רב את נתוני הייצור- ממפעל סוללות ליתיום מראה שיש להחליף את קצה האלקטרודה לאחר 8,000 ריתוכים בממוצע, מה שמגדיל ישירות את שיעור ההשבתה של הציוד ב-15%. מאמר זה ינתח לעומק את הגורמים לבלאי אלקטרודות ברתכי פריקת קבלים ויציע פתרונות שיטתיים מממדים של מדעי החומרים, אופטימיזציה של תהליכים וניהול ציוד.
I. תפקיד ליבה ומאפייני בלאי של אלקטרודות לרתך פריקת קבלים
- בתור מסוף העברת האנרגיה של רתך פריקת קבלים, האלקטרודה מבצעת שלוש פונקציות ליבה: העברת זרם, הפעלת לחץ ופיזור חום. תהליך הבלאי שלו מתבטא בדרך כלל באופן הבא:
- שינוי מורפולוגי: קוטר משטח המגע מתרחב מ-3 מ"מ ההתחלתיים ליותר מ-5 מ"מ, וכתוצאה מכך ירידה של 30%-50% בצפיפות הזרם.
- אובדן חומרי: סגסוגת הנחושת על פני השטח מתקלפת עקב חמצון, ויוצרת בורות של 0.1-0.3 מ"מ.
- הרעה בביצועים: התנגדות המגע עולה עד פי 2-3 מהערך ההתחלתי, מה שגורם לפגמים כמו ניתזי ריתוך וריתוך קר.
- תופעה זו משפיעה ישירות על איכות הריתוך ויעילות הייצור של רתך פריקת הקבלים, והעלות של תחזוקת אלקטרודה בודדת מהווה כ-40% מסך עלות אחזקת הציוד.
II. ניתוח של חמש סיבות עיקריות לשחיקה מואצת של אלקטרודות
1. בחירת חומר לא נכונה: ביצועים בסיסיים קובעים את שיעור הבלאי
- קשיות לא מספקת: בעת ריתוך יריעות פלדה מגולוונת, אלקטרודות נחושת אדומה רגילות (HV80) הן בעלות קשיות פני השטח שאינה יכולה לעמוד בפני דיפוזיה של שכבת האבץ, וכתוצאה מכך הידבקות ברורה תוך 3 שעות.
- מוליכות תרמית לא מאוזנת: המוליכות התרמית של נחושת כרום-זירקוניום (C18150) היא 319W/m·K, בעוד זו של נחושת בריליום (C17200) היא רק 105W/m·K. פיזור החום הלא מספיק של האחרון גורם בקלות לסדקים של עייפות תרמית.
- כשל של אלמנטים סגסוגים: כאשר טמפרטורת העבודה עולה על 500 מעלות, שכבת התחמוצת של יסודות Cr בנחושת כרום-זירקוניום נשברת, וביצועי האנטי--הידבקות יורדים בחדות.
2. פרמטרים של תהליך לא מתאימים: פגמים בניהול אנרגיה מעוררים תגובות שרשרת
- צפיפות זרם מוגזמת: בעת ריתוך סגסוגת אלומיניום 2 מ"מ, הגדרת הזרם עולה על 12kA, מה שגורם לטמפרטורה המיידית של משטח מגע האלקטרודה לעלות על 800 מעלות.
- הגדרת לחץ שגויה: כאשר הלחץ נמוך מ-400N, התנגדות המגע עולה, ומאיצה את האידוי של חומרי האלקטרודה.
- מרווח קירור לא מספיק: קירור מאולץ אינו מופעל לאחר יותר מ-200 ריתוכים רצופים, וטמפרטורת האלקטרודה מצטברת לנקודה הקריטית.
3. פגמים מבניים בציוד: סיכוני בלאי של נמלי תכנון מכני
- סטיית קואקסיאליות: ההיסט המרכזי של האלקטרודות העליונות והתחתונות עולה על 0.1 מ"מ, מה שגורם לריכוז מתח חד צדדי.
- תנודת לחץ: The response delay of the pneumatic pressurization system is >20ms, וטווח תנודות הלחץ הדינמי מגיע ל-±15%.
- ערוץ פיזור חום חסום: כאשר קוטר צינור המים-המקורר הוא<6mm, the cooling water flow is less than 3L/min.
4. השפעת מאפייני חומר העבודה: חומרים מרותכים שוחקים אלקטרודות הפוך
- הגירה של חומרי ציפוי: בעת ריתוך יריעות פלדה בציפוי ניקל-, יסודות ניקל מתפזרים אל פני האלקטרודה בטמפרטורות גבוהות ויוצרים שכבת סגסוגת.
- זיהום תחמוצת: הקשיות של סרט תחמוצת משטח סגסוגת האלומיניום (Al₂O₃) מגיעה ל-HV2000, מה שמחמיר את אובדן החיכוך של האלקטרודה.
- הבדל בהתפשטות תרמית: ההבדל במקדמי ההתפשטות התרמית בין אלקטרודות נחושת וחלקי עבודה מנירוסטה (17.7 לעומת 16.5 ppm/מעלה) גורם ללחץ תקופתי.
5. חוסר בניהול תפעול ותחזוקה: גורמים אנושיים מגבירים את אפקט הבלאי
- מחזור שחיקה לא תקין: כאשר חספוס פני האלקטרודה Ra > 3.2μm, היא אינה נטחנת בזמן, והתנגדות המגע עולה ב-25%.
- זיהום נוזל קירור: כאשר ערך ה-pH נמצא מחוץ לטווח של 6.5-8.0, הוא גורם לקורוזיה אלקטרוכימית על פני האלקטרודה.
- התמצקות פרמטר קשיח: הפרמטרים אינם מותאמים בהתאם להבדל בקבוצות של חלקי העבודה, וכתוצאה מכך לפעולת עומס יתר מתמשכת.
III. פתרונות שיטתיים: הארכת חיי האלקטרודה מהשורש
1. שדרוג חומר: אסטרטגיית בחירת אלקטרודה התאמת תנאי עבודה
- יישום של סגסוגות-חוזק גבוה: CuCo2Be (נחושת בריליום-קובלט) משמשת לריתוך נירוסטה, וחיי השירות שלה ארוכים ב-60% מזה של נחושת כרום-זירקוניום.
- טיפול לחיזוק פני השטח: ציפוי AlCrN בעובי 5μm- מוכן על ידי שקיעת אדים פיזית (PVD), והקשיות מוגברת ל-HV2800.
- עיצוב מרוכב שיפוע: מפתחים אלקטרודות מרוכבות של נחושת-טונגסטן/נחושת-כרומיום-זירקוניום (שכבה עליונה CuW80, שכבה תחתונה CuCrZr) כדי לאזן מוליכות חשמלית ועמידות בפני שחיקה.
2. מיטוב תהליכים: הקמת מערכת בקרת פרמטרים דינמית
- בקרת צעדים נוכחית: הגדר 10% זרם איטי-בשלב הפריקה הראשוני של רתך פריקת הקבלים כדי להפחית זעזוע תרמי.
- לחץ אדפטיבי: הצטיידו בחיישן קרמי פיזואלקטרי כדי להחזיר התנגדות למגע בזמן אמת ולהתאים לחץ (דיוק ±10N).
- טכנולוגיית קירור דופק: הזרקת ערפל חנקן נוזלי למשך 0.5 שניות במהלך מרווח הריתוך כדי להשיג קירור ברמת מילי-שניות-.
3. טרנספורמציה של ציוד: פתרונות להעלמת פגמים מבניים
- מבנה מנחה מדויק: הוסף מנגנון מנחה נושא ליניארי כדי לשלוט בשגיאת הקואקסיאליות בטווח של 0.02 מ"מ.
- מערכת קירור כפולה-: מעגל המים הראשי אחראי לקירור מוט האלקטרודה (קצב זרימה 8L/min), ומעגל המים העזר מתמקד בקירור הקצה הקצה.
- סיבוב אלקטרודה אוטומטי: סובב את האלקטרודה ב-15 מעלות כל 500 ריתוכים כדי לפזר באופן שווה את אזור הבלאי.
4. מפרטי תפעול ותחזוקה: מערכת ניהול מחזור חיים מלאה-
- מערכת תחזוקה מונעת:
- בדיקה יומית: הפעל אזהרה מוקדמת כאשר השינוי בקוטר האלקטרודה עולה על 0.1 מ"מ.
- תחזוקה שבועית: השתמשו בגלגלי שיוף יהלום 800 רשת לטחינת המשטח.
- כיול חודשי: השתמש במיקרו-אוהםמטר כדי לזהות את קצב שינוי ההתנגדות למגע.
- פלטפורמת ניטור דיגיטלית: אסוף 12 פרמטרים כגון טמפרטורת האלקטרודה ועקומת הלחץ שלריתוך פריקת קבלים באנרגיה נמוכהציוד דרך האינטרנט התעשייתי של הדברים, והפק אוטומטית הצעות תחזוקה.
IV. מקרה טיפוסי: תוצאות מעשיות של מפעל חלפים לרכב
- כאשר ארגון ריתך יריעות פלדה מגולוונת 1.5 מ"מ, חיי האלקטרודה היו רק 6,000 ריתוכים. חיי השירות הוארכו ל-18,000 ריתוכים באמצעות השיפורים הבאים:
- החלף את חומר האלקטרודה ב-CuAlNi (סגסוגת-אלומיניום-ניקל נחושת), הגדלת היציבות התרמית ב-40%.
- התקן מערכת בדיקה ויזואלית עלריתוך פריקת קבלים באנרגיה נמוכהציוד לכוונון מיקום מרכז האלקטרודה בזמן אמת.
- נסח מפרט פעולה לסירוגין של "300 ריתוכים + 2 קירור אירוסול".
- לאחר השינוי, התפוקה-במשמרת בודדת גדלה ב-25%, ועלות רכש האלקטרודות השנתית הופחתה ב-520,000 יואן.
V. Outlook על טכנולוגיות עתידיות
- אלקטרודות אינטליגנטיות: אלקטרודות-חישה עצמית המשולבות בחיישני טמפרטורה ולחץ ייוצרו בקרוב-המונית, מה שיכול להתריע על סיכוני כשל 300 שניות מראש.
- טכנולוגיית ננו-מבנה: חומרים מרוכבים המבוססים על ננו-צינור-נחושת פחמן- נכנסו לשלב הבדיקה, וחיי השירות התיאורטיים שלהם הם פי 5 מחומרים מסורתיים.
- מערכת קירור מימן: פתח פתרון קירור חדש באמצעות מוליכות תרמית גבוהה של מימן, שצפוי להפחית את טמפרטורת העבודה של האלקטרודה ב-30%.
מַסְקָנָה
המהות של שחיקה מהירה של אלקטרודות ברתכי פריקת קבלים היא תוצאה של פעולה משולבת של אנרגיה, חומרים ולחץ מכני. באמצעות שיתוף הפעולה הארבעה-מימדי של חדשנות חומרית התאמת דרישות תנאי העבודה, אופטימיזציה דינמית של פרמטרי תהליך, שינוי מדויק של מבנה הציוד ושדרוג דיגיטלי של ניהול תפעול ותחזוקה, ארגונים יכולים להאריך משמעותית את חיי השירות של האלקטרודות. עם פריצת הדרך של חומרים חדשים וטכנולוגיית ניטור חכמה, עלות תחזוקת האלקטרודות שלריתוך פריקת קבלים באנרגיה נמוכההציוד צפוי לרדת ב-60% נוספים, מה שיוצר ערך רב יותר לתחום הריתוך הדיוק הגבוה-.