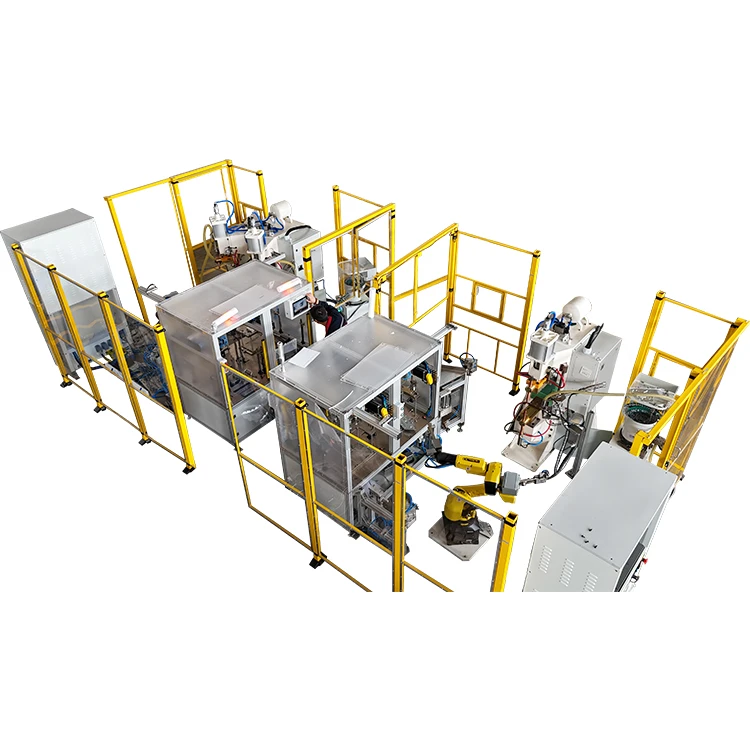
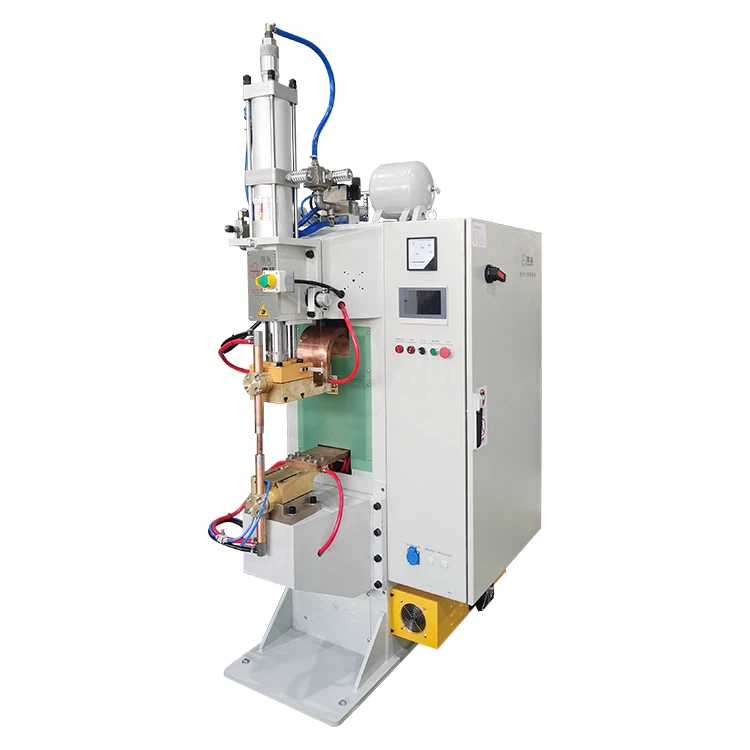
מָבוֹא
בתחומי ייצור-מתקדמים כגון מודולי סוללות מתח ורכיבי דיוק תעופה וחלל,רתך נקודתי פריקת קבליםהפך לציוד ליבה לחיבור מתכת דקה בשל דיוק שחרור האנרגיה ברמת האלפיות- וכניסת חום הריתוך הניתנת לשליטה. הנתונים מראים שלארגונים השולטים בטכנולוגיית ארבעת השלבים-של תהליך הריתוך יש בדרך כלל שיעור תשואה הגבוה ב-12%-15% מהממוצע בתעשייה. מאמר זה יספק ניתוח מעמיק של ארבעת שלבי הריתוך העיקריים שלרתך נקודתי פריקת קבלים, חושף את עיקרי התהליך ואסטרטגיות בקרת איכות לכל שלב.
I. ההיגיון מאחורי חלוקת השלב בתהליך ריתוך נקודתי של פריקת קבלים
- בשונה מריתוך התנגדות מסורתי, רתך נקודת פריקת הקבל משיג פריקה מיידית על ידי אחסון- מראש של אנרגיה חשמלית בבנק קבלים. ניתן לחלק במדויק את מחזור הריתוך שלו לארבעה שלבים:
- שלב הטעינה של-קבלים?(0.5-3 שניות): בניית בסיס עתודות האנרגיה.
- שלב לחץ אלקטרודה?(10-50ms): הקמת ממשק קשר יציב.
- שלב פריקת הדופק?(3-15ms): שחרור אנרגיה מכוון ליצירת הגוש.
- שלב החזקת לחץ?(20-100ms): התמצקות נאגט ושחרור מתח.
- ארבעת השלבים הללו מקיימים אינטראקציה כדי לקבוע במשותף את איכות הריתוך ויעילות הציוד. בדיקות של חברת רכב מראות שאופטימיזציה של פרמטרים על פני ארבעת השלבים הללו יכולה לקצר את זמן הריתוך הנקודתי-ב-25% ולהאריך את חיי האלקטרודות ב-40%.
II. שלב ראשון: טעינה מקדימה של-קבלים - שליטה מדויקת על עתודות האנרגיה
1. עיקרון טכני והגדרת פרמטרים
- הרתך נקודתי פריקת קבליםממיר AC ל DC באמצעות מיישר, ומטעין את מודול הקבלים למתח מוגדר (בדרך כלל 300-800V).
- נוסחת אנרגיית טעינה: E=12CV2E=21CV2 (כאשר C הוא קיבול ב-F, V הוא מתח טעינה).
2. רכיבי שליטה מרכזיים
- יציבות מתח: יש לשלוט בתנודות בתוך ±1.5% כדי למנוע הבדלי אנרגיית ריתוך אצווה.
- מהירות טעינה: שימוש בטכנולוגיית מיתוג-תדר גבוה של IGBT כדי לדחוס את זמן הטעינה מ-3 שניות ל-0.8 שניות.
- התאמת קיבולת: בחר תצורת בנק קבלים על סמך עובי החומר (למשל, 12kJ עבור יריעת אלומיניום 0.5 מ"מ, 28kJ עבור יריעת פלדה 1.2 מ"מ).
3. בעיות נפוצות ואמצעי נגד
- אזעקת מתח יתר?: בדוק אם דיודות מודול המיישר מתקלקלות.
- עיכוב טעינה?: נקה את מסופי בנק הקבלים כדי להבטיח התנגדות למגע<0.1Ω.
III. שלב שני: לחץ אלקטרודה - חלון המפתח ליצירת ממשק
1. מנגנון פעולה מכני
- הפעל לחץ של 400-1500N באמצעות מנוע סרוו או מכשיר פנאומטי כדי למנוע אי אחידות מיקרוסקופית על משטחי העבודה.
- נוסחת חישוב התנגדות מגע: Rc=KPRc=PK (K הוא מקדם חומר, P הוא לחץ אלקטרודה).
2. נקודות בקרת תהליך
- בקרת שיפוע לחץ: השתמש בלחץ של שלושה-שלבים (קדם-לחץ 50ms → לחץ ראשי 20ms → התאמה עדינה 5ms).
- כיול קואקסיאליות: השתמש בכלי יישור לייזר כדי להבטיח סטייה של האלקטרודה העליונה והתחתונה<0.03mm.
- אופטימיזציה של תגובה דינמית?: צרכי זמן תגובה של מערכת פניאומטית<15ms to avoid pressure oscillation.
3. אזהרת ליקוי איכות
- Pressure fluctuation >±5% במהלך שלב הלחץ עלולים להצביע על דליפה של נתיב אוויר או בלאי של מיסב המדריך.
IV. שלב שלישי: פריקת דופק - משחק אלפיות השנייה של שחרור אנרגיה
1. תהליך פיזיקלי מיקרוסקופי
- צפיפות זרם הפריקה מגיעה ל-2000-5000A/mm², ומחממת באופן מיידי את משטח המגע לנקודת ההיתוך של החומר (אלומיניום 660 מעלות, פלדה 1538 מעלות).
- תהליך יצירת נאגט: דפורמציה פלסטית מתכת → הצטברות חום עמידה → התזת מתכת מותכת → אילוץ מתכת נוזלית.
2. התאמת פרמטר ליבה
- בקרת צורות גל פריקה:
- גל טרפז: מתאים לחומרים בעלי מוליכות גבוהה (נחושת, אלומיניום).
- גל מרובע: מתאים לחומרים בעלי עמידות גבוהה (נירוסטה, סגסוגת טיטניום).
- קצב עלייה נוכחי?: שליטה ב-10-50kA/ms כדי למנוע התזת חומר.
- זמן פריקה?: התאם בהתאם לדרישות הגוש (3-5ms עבור אלומיניום, 8-12ms עבור פלדה).
3. טכנולוגיית ניטור בזמן-אמת
- Use Hall sensors to monitor current curve; automatically terminate welding if deviation >8%.
- השתמש במצלמות תרמיות אינפרא אדום כדי ללכוד שדה טמפרטורת נאגט, תוך הבטחת שטמפרטורת אזור הליבה מגיעה ל-80%-120% מנקודת ההתכה של החומר.
V. שלב רביעי: החזקה בלחץ - קו ההגנה הסופי להתמצקות איכותית
1. מנגנון מתכות
- שמור על 50%-80% מלחץ שיא כדי לקדם התגבשות כיוונית של מתכת נוזלית.
- פיצוי על התכווצות התמצקות באמצעות דפורמציה פלסטית (סכום פיצוי ~0.02-0.1 מ"מ).
2. אסטרטגיית אופטימיזציה של פרמטרים
- הגדרת זמן:
- אלומיניום וסגסוגות: 20-30ms
- פלדת פחמן: 50-80ms
- חומרים מצופים: הארך עד 100ms כדי למנוע סדקים של הציפוי.
- עקומת דעיכה בלחץ?: השתמש במצב דעיכה אקספוננציאלית כדי למנוע קריעת גוש.
3. שיטות למניעת פגמים
- ירידת לחץ פתאומית במהלך שלב ההחזקה עלולה לגרום לחללים להתכווצות; בדוק אטמי צילינדר.
- הוסף חיישני תזוזה כדי לנטר את החזרה של חלק העבודה; להפעיל אזעקת איכות אם עולה על 0.05 מ"מ.
VI. מקרה מעשי של ארבע-בקרת שלב协同
- מפעל סוללות כוח השיג עלייה בשיעור התפוקה מ-88% ל-96% בעת ריתוך לשוניות מסגסוגת אלומיניום בגודל 0.8 מ"מ באמצעות האופטימיזציות הבאות:
- שלב הטעינה: מצב טעינת זרם קבוע מאומץ, הפחתת תנודות המתח מ-±3% ל-±0.8%.
- שלב הלחץ: שודרג למערכת לחץ סרוו, השגת דיוק בקרת לחץ של ±1.5N.
- שלב פריקה: מחולל צורות גל מותאמות, הפחתת שיעור התזות ב-72%.
- שלב החזקה: פיתח תוכנית דו-שלבית -החזקה בלחץ, הפחתת התרחשות סדקי התמצקות לאפס.
- לאחר השינוי, זמן ההשבתה החודשי הממוצע (כשל) לכלרתך נקודתי פריקת קבליםירד מ-6.8 שעות ל-0.5 שעות.
VII. כיוון התפתחות הטכנולוגיה העתידית
- בקרת קישור בארבעה-שלבים?: השג תהליך וירטואלי-מלא באמצעות טכנולוגיית התאומים הדיגיטליים.
- יישום חומר חכם?: אלקטרודות מסגסוגת זיכרון צורות יכולות לפצות אוטומטית על אובדן לחץ.
- מערכת ניטור ברמת Femtosecond-?: טכנולוגיית הדמיית גל Terahertz תשפר את דיוק ניטור התהליך לרמת 0.1ms.
מַסְקָנָה
ארבעת שלבי הריתוך שלרתך נקודתי פריקת קבליםליצור שרשרת בקרת תהליכים מדויקת. באמצעות רזרבות אנרגיה מדויקות בשלב הטעינה, אופטימיזציה של ממשק בשלב הלחץ, שחרור אנרגיה מכוון בשלב הפריקה, והתמצקות גוש יציבה בשלב ההחזקה, מפעלים יכולים לשפר באופן שיטתי את איכות ויעילות הריתוך. עם הפיתוח של טכנולוגיית חישה חכמה וחומרים חדשים, שליטה בארבעה-שלבים 协同 תדחוף את טכנולוגיית ריתוך נקודתי של פריקת קבלים לעידן חדש של "וויסות מדויק ברמת מיקרו-שנייה-."