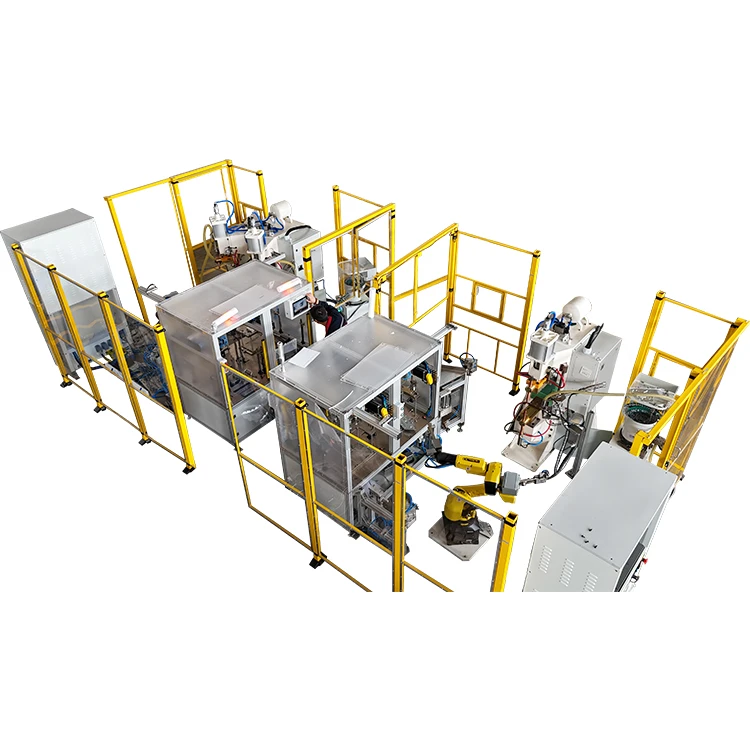
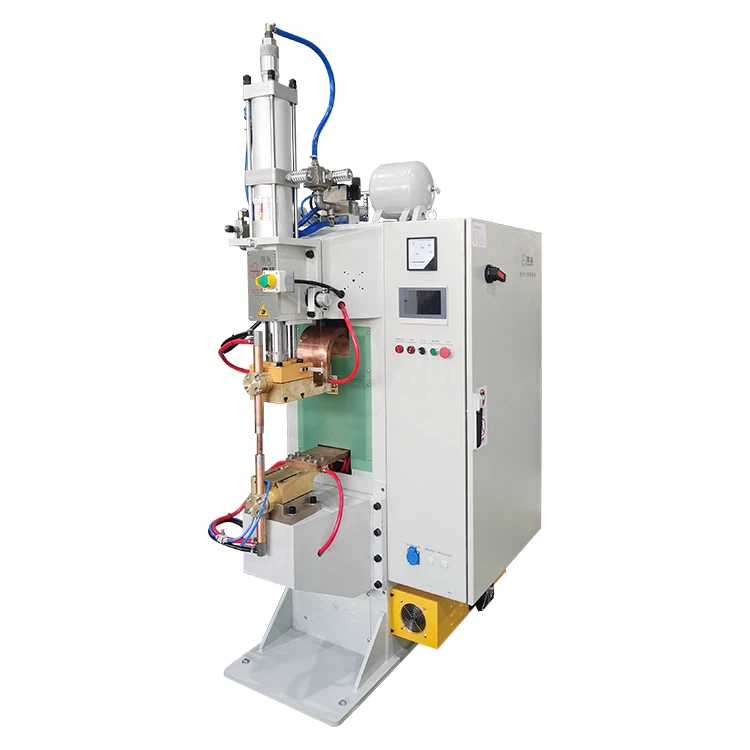
מָבוֹא
בתחום ריתוך מתכת, מכונות ריתוך הקרנת אגוזים נמצאות בשימוש נרחב בתעשיות רכב, מכשירי חשמל ביתיים ותעשיות אחרות בשל היעילות והיציבות הגבוהות שלהן. עם זאת, ניתזים הנוצרים במהלך תהליך הריתוך לא רק משפיעים על מראה המוצר המוגמר אלא עלולים גם לגרום לסכנות נסתרות כגון ריתוכים שקופים וקצר חשמלי. מאמר זה חושף טכניקה מרכזית שתעזור לך לשלוט ביעילות בנתזים פנימהמכונות ריתוך הקרנת אגוז.
1. הגדרת פרמטר מדויקת היא הליבה
התזות במכונות ריתוך הקרנת אגוזים קשורות ישירות לעוצמת הזרם, זמן הריתוך והלחץ. אם הזרם גבוה מדי או זמן הפעולה ארוך מדי, זה יגרום להתחממות יתר ולהמסה מקומית של המתכת, מה שיגדיל משמעותית את ההסתברות להתזות. מומלץ לבצע אופטימיזציה באמצעות השיטות הבאות:
- כוונון זרם מפולח: הגדר מצבי ריתוך דופק בהתאם לעובי החומר. לדוגמה, עבור יריעות דקות (מתחת ל-0.5 מ"מ), השתמש בזרם נמוך, בתדירות גבוהה ובריתוך-בזמן קצר (למשל, 8kA/0.2 שניות) כדי למנוע ריכוז חום.
- לחץ ריתוך תואם: לחץ לא מספיק מוביל להתנגדות מוגברת למגע ולפיזור חום לא אחיד; לחץ מוגזם עלול לרסק את חומר העבודה. קבע את טווח הלחץ האופטימלי (בדרך כלל 5-10MPa) באמצעות בדיקה.
2. מצב חוד האלקטרודה קובע את יציבות הריתוך
הניקיון ורמת השחיקה של קצה האלקטרודה משפיעים ישירות על איכות הריתוך. אם המשטח מחומצן או מזוהם, הולכת חום לא אחידה תחמיר את הנתזים. הצעות מעשיות:
- הלבישו בקביעות עצות אלקטרודות: לאחר כל 500-1000 ריתוכים, השתמשו בגלגל שחיקה ייעודי כדי להסיר את שכבת התחמוצת, תוך הקפדה על משטח המגע שטוח וחלק.
- בחר בחומרים בעלי מוליכות גבוהה-: קצות אלקטרודות מסגסוגת נחושת מציעים מוליכות תרמית טובה יותר, מפחיתים את הסיכון להתחממות יתר מקומית, מתאימים במיוחד לריתוך נירוסטה או אלומיניום.
3. תקן תהליכים להפחתת הפרעות אנושיות
בעיות התזות נגרמות לעתים קרובות על ידי פעולות לא-סטנדרטיות. האמצעים הבאים מומלצים להשגת ריתוך יציב:
- בקרת שלב טרום-: הפעל לחץ יציב (לדוגמה, 5-10MPa) דרך הצילינדר או המערכת ההידראולית לפני הריתוך כדי להבטיח מגע קרוב של חלקי העבודה, ולהפחית ניתזים הנגרמים על ידי פערים.
- חלוקה אחידה של ריתוכים מרובים: עבור ריתוך -בשטח גדול, אמצו אסטרטגיית ריתוך נקודתי "שלב-אחר-שלב" כדי למנוע ניתזים הנגרמים מריכוז חום.
מַסְקָנָה
שליטה בנתזים פנימהמכונות ריתוך הקרנת אגוזאינו מסתמך על גורם בודד אלא הוא תוצאה של ההשפעה הסינרגטית של אופטימיזציה של פרמטרים, תחזוקת אלקטרודות וסטנדרטיזציה של תהליכים. על ידי התאמה מדויקת של הזרם, שמירה על ניקיון קצה האלקטרודה וסטנדרטיזציה של נהלי ההפעלה, אתה יכול לא רק להפחית באופן משמעותי את הנתזים אלא גם לשפר את איכות הריתוך ואת תוחלת החיים של הציוד. תחת מגמת הייצור החכם, שליטה ב"סוד" זה יהיה צעד מפתח עבור ארגונים להפחתת עלויות ולהגברת היעילות.