מָבוֹא
בתרחישי ייצור מדויקים כגון ריתוך לשוניות סוללה מתח ואריזת מכשירי תקשורת 5G, ריתוך נקודתי של פריקת קבלים הפך לתהליך המועדף עבור חיבורי גיליונות-דקים בשל שחרור האנרגיה ברמת האלפית השנייה- וכניסת החום הניתנת לשליטה. עם זאת, נתוני התעשייה מראים כי כשלים במוצר שנגרמו עקב פגמים באיכות נקודת הריתוך מהווים 73% מתקלות הריתוך, ותנודה בחוזק הריתוך הנקודתי- העולה על 15% עלולה להוביל לסכנות בטיחותיות מבניות. מאמר זה מנתח באופן שיטתי את הדרישות המחמירות לאיכות נקודת הריתוך בריתוך פריקת קבליםומסלולי היישום מנקודות מבט של תכונות מכניות, מיקרו-מבנה ויציבות תהליכים.
1. מערכת מחוון ליבה לאיכות נקודת ריתוך
מאפייני התהליך שלריתוך פריקת קבליםלקבוע את הדרישות המיוחדות שלו לאיכות נקודת הריתוך, אשר חייבת לעמוד בחמישה אינדיקטורים הליבה:
1. דרישות ביצועים מכניות
- חוזק גזירה: נקודות ריתוך לשונית סוללת כוח חייבות לעמוד בכוח גזירה של גדול או שווה ל-80N (תקן ISO 18278).
- חוזק מתיחה: נקודות ריתוך מסגסוגת אלומיניום תעופה וחלל חייבות להשיג 85%-95% מחוזק חומר הבסיס.
- חיי עייפות: נקודות ריתוך של רכיבי רכב אנרגיה חדשים חייבות לעבור 10^6 מבחני רטט (תקן SAE J2334).
2. דרישות דיוק ממדי
- קוטר נאגט: טווח תנודות מותר ±0.1 מ"מ (לדוגמה, יריעת פלדה 1.2 מ"מ דורשת קוטר נאגט של 4.2-4.4 מ"מ).
- עומק הכניסה: יש לשלוט בטווח של 15% מעובי הגיליון (למשל,<0.075mm for a 0.5mm aluminum sheet).
3. דרישות מיקרו-סטרוקטורליות
- מבנה מטאלוגרפי: גודל הגרגירים של אזור הנאגט חייב להגיע לדרגה ASTM 8 ומעלה, ללא תכלילי תחמוצת.
- חום-אזור מושפע (HAZ): הרוחב חייב להיות<0.3mm, hardness fluctuation ≤10%.
4. דרישות איכות פני השטח
- ללא ניתזים גלויים, סדקים או שריפה (תקן בדיקה חזותית ISO 17638).
- קוטר נקבוביות<0.05mm, number of pores per unit area ≤3 pcs/cm².
5. דרישות עקביות תהליכים
- ערך CPK-יחיד גדול מ-1.67 או שווה ל-1.67 (אינדקס יכולת תהליך).
- טווח חוזק ריתוך אצווה<8%.
2. מנגנוני אבטחת איכות שלריתוך פריקת קבלים
1. דיוק בקרת אנרגיה
- יציבות פריקת קבלים: תנודת מתח<±1%, ensuring single-point energy error ≤3%.
- דיוק בקרת תזמון: בקרת זמן פריקה ברמת 0.1ms, מונעת כניסת חום מוגזמת.
- בדיקות בפועל של חברת רכב מראות: כל עלייה של 5% בקצב דעיכת קיבולת הקבלים מגדילה את תנודת קוטר הגוש ב-0.12 מ"מ.
2. מערכת לחץ דינמית
- בקרת לחץ סרוו: תנודת לחץ<±2%, improving contact resistance stability by 40%.
- פיצוי-מעקב אלקטרודה: התאמת-זמן אמת של תזוזה של האלקטרודה כדי לפצות על עיוות תרמי של החומר (דיוק פיצוי 0.01 מ"מ).
- נוסחה: התנגדות מגע R=K / √P (K הוא מקדם החומר, P הוא לחץ האלקטרודה).
3. מערכת ניטור חכמה
- בדיקת איכות מקוונת:
- Hall sensors monitor the current curve; deviations >5% דוחים אוטומטית נקודות ריתוך פגומות.
- מצלמות תרמיות אינפרא אדום לוכדות את שדה טמפרטורת הנאגט, ומבטיחות שטמפרטורת אזור הליבה מגיעה ל-90%-110% מנקודת ההיתוך.
- ניתוח מטאלוגרפי לא מקוון:
- דגמו נקודות ריתוך מכל אצווה ונתחו את מורפולוגיה של נאגט באמצעות מיקרוסקופ אלקטרוני (הגדלה של 200-500X).
3. שיטות בקרת איכות בתרחישי יישומים טיפוסיים
1. ריתוך לשכבות רב-שכבתיות עבור סוללות חשמל
- דרישות איכות:
- ריתוך של רדיד אלומיניום 0.2 מ"מ + 0.15 מ"מ רדיד נחושת, כוח גזירה גדול או שווה ל-75N.
- התנגדות ממשק<15μΩ·cm².
- פתרון תהליך:
- אמצו פריקת גל טרפז (התחלה עדינה, סוף מהיר) כדי לדכא ניתזי מתכת.
- הגדר מצב דופק -כפול: דופק ראשון שובר את שכבת התחמוצת (3ms), הדופק השני יוצר את הגוש (5ms).
- תוצאות מדודות: שיעור התשואה עלה מ-88% ל-96%, התנגדות הממשק ירדה ב-22%.
2. רכיבי סגסוגת טיטניום תעופה וחלל
- דרישות איכות:
- חיי עייפות נקודת ריתוך מסגסוגת טיטניום TC4 גדול או שווה ל-10^7 מחזורים (יחס עומס R=0.1).
- -תוכן השלב באזור החום-מושפע<5%.
- חדשנות בתהליך:
- פתח צורת גל מרוכבת: שילוב גל ריבועי + דעיכה לשליטה בקצב הקירור.
- השתמש בקירור בעזרת חנקן נוזלי{{0}, דחס את זמן הקירור מ-800 מעלות ל-300 מעלות עד 0.8 שניות.
- תוצאות בדיקה: חוזק העייפות של הריתוך גדל ב-35%, רוחב האזור המושפע-בחום ירד ל-0.25 מ"מ.
4. נתיבים טכנולוגיים לפרוץ צווארי בקבוק איכותיים
1. בקרת צימוד שדה מרובת-פיזיקה
- בנו מודלים של צימוד כוח אלקטרומגנטי-תרמי- כדי לחזות דפוסי גדילה של נאגט (דיוק הדמיה של עד 95%).
- פתח אלגוריתמים מסתגלים להתאמה-בזמן אמת של פרמטרי פריקה (זמן תגובה<0.5ms).
2. טכנולוגיית שינוי ממשק חומר
- טיפול מקדים לניקוי בלייזר: מסיר שכבות תחמוצת פני השטח, מפחית את ההתנגדות למגע ב-40%-60%.
- יישום ננו-ציפוי: מוסיף שכבת מעבר ניקל של 50 ננומטר בין חומרים לא דומים כמו נחושת ואלומיניום כדי לעכב היווצרות תרכובות בין-מתכתיות.
3. זיהוי חישה קוונטית
- השתמש בהתקני הפרעות קוונטיות מוליכות-על (SQUID) לזיהוי פגמים ברמת מיקרון -(רזולוציה 0.01 מ"מ³).
- פתח מערכות הדמיה של גלי טרה-הרץ לבדיקות לא-הרסניות של מבנים פנימיים של נקודת ריתוך (עומק חדירה של עד 5 מ"מ).
5. ניתוח מקרי שדרוג איכות התעשייה
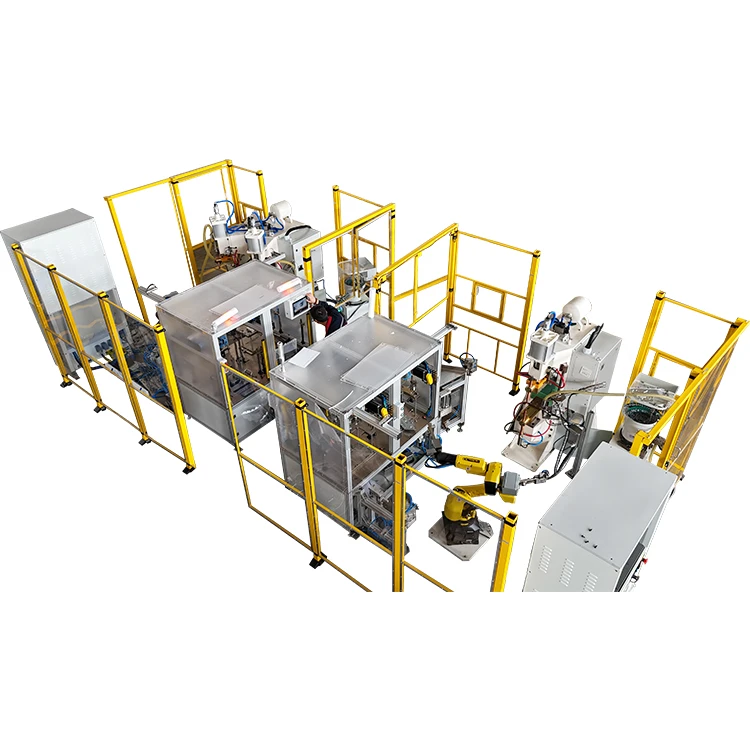
- חברת מוצרי אלקטרוניקה הציגה-מתקדמיםריתוך פריקת קבליםמכונות והשיג פריצת דרך איכותית באמצעות האמצעים הבאים:
- אופטימיזציה של פרמטרים: השתמש בתכנון ניסיוני DOE כדי לייעל את זמן הפריקה מ-8ms ל-6.5ms.
- ניטור תהליך: נוספו מערכות ראייה CCD לבדיקת 100% של סטיית מיקום נקודת הריתוך (דיוק ±0.02 מ"מ).
- שינוי ציוד: מודולי קבלים משודרגים, משפרים את יציבות שחרור האנרגיה ל-99.2%.
- לאחר שישה חודשים של יישום, שיעור החזרת המוצר ירד מ-1.2% ל-0.15%, וההטבות השנתיות למכונה גדלו ב- RMB 850,000.
מַסְקָנָה
הדרישות לאיכות נקודת הריתוך בריתוך פריקת קבליםמשקף את הדרישות של עידן הייצור המדויק. באמצעות בקרת אנרגיה מדויקת, ניטור תהליכים חכם, וטכנולוגיות חדשניות לעיבוד חומרים, מודרניותריתוך פריקת קבליםמכונות יכולות להשיג איכות ריתוך באופן יציב עם דיוק ברמת המיקרון.- עם יישום טכנולוגיות כגון תאומים דיגיטליים וחישה קוונטית, בקרת איכות נקודת ריתוך עתידית תיכנס לשלב חדש של "לחזות-נכונה" לולאה סגורה-ת חכמה, תוך הגדרת אמות מידה מחמירות יותר לאיכות לייצור-מתקדם.