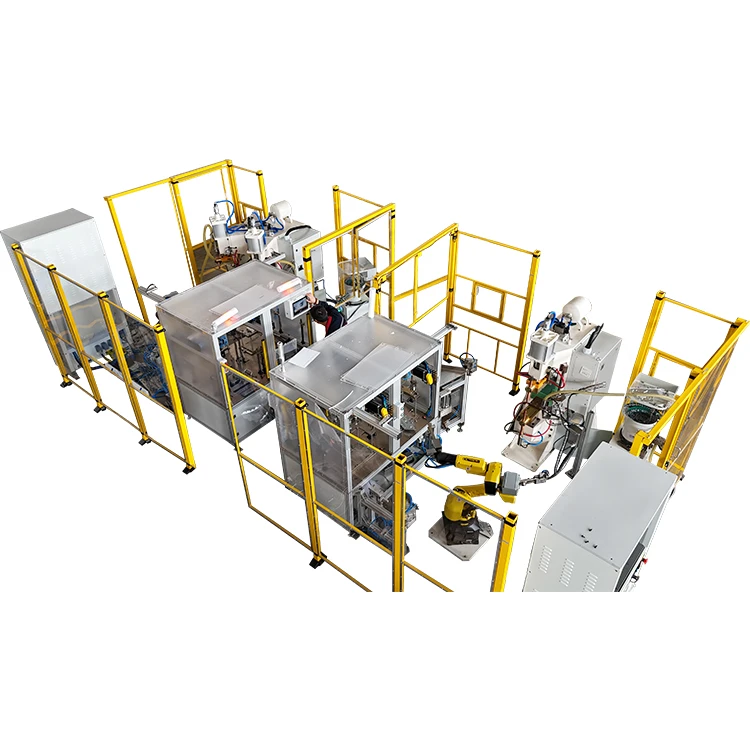
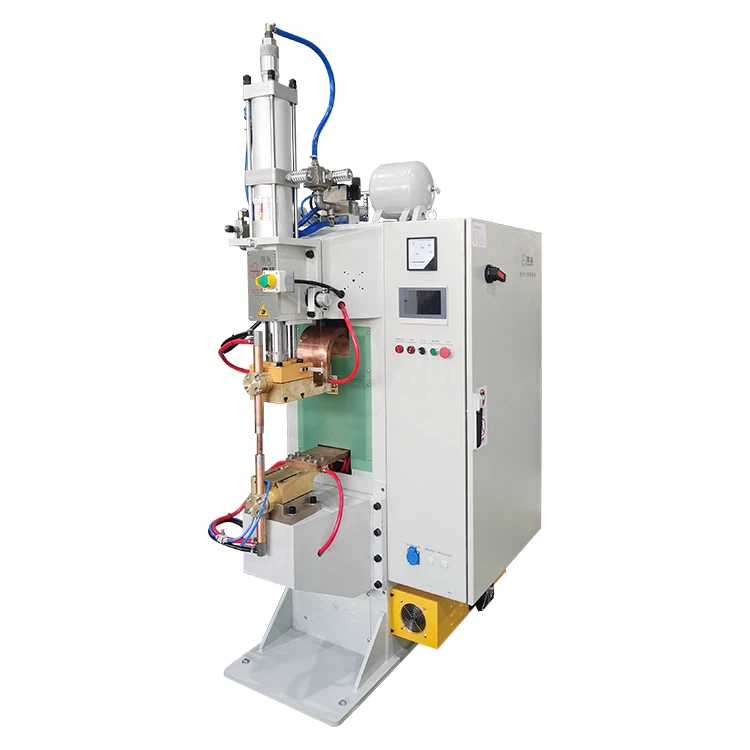
אמכונת ריתוך לאחסון אנרגיהיש להתאים על ידי פיתוח חלון ריתוך נבדק במקום העתקת ערך זרם או לחץ מיישום אחר.
התחל עם האלקטרודות הנכונות, מיקום חלק יציב וזמן לחיצה מספיק. הפעל מספיק כוח אלקטרודה כדי להושיב את חלקי העבודה ולהכיל את הריתוך מבלי למעוך את ההקרנה או לעוות את החלק. התחל בהגדרת אנרגיה שמרנית-מאוחסנת, הפק קבוצה קטנה של דגימות והגבר את האנרגיה בצעדים מבוקרים עד להשגת חוזק המפרק הדרוש ללא ניתזים מוגזמים, חריצים או הידבקות אלקטרודה.
לאחר קבלת ריתוכים מקובלים, בדוק מספר הגדרות סביב הערך שנבחר. זה מאשר אם לתהליך יש חלון ייצור שמיש במקום לעבוד רק בהגדרה רגישה אחת.
לוח הזמנים הסופי חייב להיות מבוסס על הנתונים בפועל:
- שילוב חומרים;
- עובי חומר העבודה;
- הקרנה או גיאומטריה משותפת;
- ציפוי פני השטח;
- חומר האלקטרודה וגודל הפנים;
- חוזק ריתוך נדרש;
- גבול עיוות חלק גמור-;
- תצורת מכונה, שנאי וכלי עבודה.


אילו פרמטרים שולטים בתוצאת הריתוך?
אנרגיה ולחץ אלקטרודה חשובים, אך אין להתאים אותם בבידוד. תזמון ריתוך מלא כולל בדרך כלל את הפרמטרים הבאים.
| פָּרָמֶטֶר | תפקיד עיקרי | תוצאה אפשרית אם ההגדרה לא נכונה |
|---|---|---|
| אנרגיה מאוחסנת או מתח טעינה | קובע את האנרגיה החשמלית הזמינה עבור הריתוך | מפרק חלש, ניתזים, חריטה מוגזמת או הידבקות אלקטרודה |
| כוח אלקטרודה | מושיב את החלקים ושולט בהתנגדות למגע ובהכלת-מתכת מותכת | מגע לא יציב, גירוש, ריסוק הקרנה או ריתוך קר |
| לסחוט זמן | מאפשר לכוח האלקטרודה להתייצב לפני הפריקה | זרם זורם לפני הגעה לכוח מלא |
| החזק זמן | שומר על כוח בזמן שהריתוך מתקרר ומתמצק | סדקים, הפרדה או תנועה מיד לאחר הריתוך |
| פנים וחומר אלקטרודה | שולט בצפיפות הזרם, איזון החום ולחץ פני השטח | בלאי מהיר, סימון, הדבקה או גודל ריתוך לא עקבי |
| התאמת חלק העבודה-למעלה | יוצר מצב מגע חשמלי ומכני שניתן לחזור עליו | שינוי בין חלקים גם כאשר הגדרות המכונה נשארות ללא שינוי |
| גיאומטריית הקרנה | מרכז זרם ושולט על קריסה במהלך הריתוך | היווצרות גוש לא אחיד או ריתוך רב-לא שלם |
| תגובת מעקב- | שומר על כוח כשההקרנה קורסת | נתזים, נקבוביות או איחוד לא שלם |
זו הסיבה שהגדרה מקובלת של מכונת ריתוך לאחסון אנרגיה לא יכולה להתבטא כערך נוכחי אחד וערך לחץ אחד.
כיצד יש להתאים את אנרגיית הריתוך?
הבן מה המכונה מציגה
בהתאם לבקר, המכונה עשויה להציג:
- מתח טעינה;
- אנרגיה מאוחסנת בג'אול;
- אחוזי אנרגיה;
- מספר תוכנית;
- זרם משני נמדד;
- זמן פריקה;
- צורת גל נוכחית.
אין להתייחס לערכים אלה כאל ניתנים להחלפה.
אנרגיה מאוחסנת מתארת כמה אנרגיה חשמלית זמינה בבנק הקבלים. זרם משני נמדד מראה מה עובר בפועל במעגל הריתוך. זמן פריקה וצורת גל מתארים כיצד זרם זה מועבר.
כאשר משווים בין שתי מכונות או שתי תוכניות, רשום את היחידה המוצגת ואת שיטת המדידה במקום להשוות רק את הערך המספרי.
התחל מתחת לגבול הגירוש הצפוי
לאחר אישור כוח האלקטרודה ומיקום החלק, התחל עם הגדרת אנרגיה שמרנית יחסית. הפק מספר דוגמאות באותה הגדרה כדי לקבוע אם התוצאה ניתנת לשחזור.
אם הריתוך חלש באופן עקבי ושאר התנאים יציבים, הגדל את האנרגיה בצעדים קטנים. הימנע משינוי אנרגיה, לחץ וצורת האלקטרודה בו-זמנית מכיוון שהדבר הופך את הגורם לכל שיפור בלתי אפשרי לזהות.
בכל רמת אנרגיה, רשום:
- הגדרת תוכנית;
- זיהוי מדגם;
- מראה ויזואלי;
- קריסת הקרנה או הזחה;
- קוטר ריתוך או אזור מלוכד, אם רלוונטי;
- תוצאת בדיקת קילוף, אזמל, מומנט או מתיחה-;
- מיקום כשל;
- מצב האלקטרודה.
המטרה היא לא רק למצוא את האנרגיה הגבוהה ביותר שאינה יוצרת ניתזים גלויים. זה לזהות טווח שעומד בקריטריוני הקבלה עם סובלנות מספקת לשונות ייצור רגילות.
אל תשפוט אנרגיה לפי מראה פני השטח בלבד
משטח חלק אינו מוכיח שנוצר מפרק מספק. אנרגיה נמוכה יכולה לייצר חלק נקי-נראה שנפרד במהלך הבדיקה.
לעומת זאת, שינוי צבע לא תמיד אומר שהמפרק נכשל. יש להעריך את מראה פני השטח יחד עם בדיקות מכניות, בדיקת מימדים ובמידת הצורך, ניתוח חתך-.
כיצד יש להתאים את כוח האלקטרודה?
כוח האלקטרודה שולט כיצד חלקי העבודה מתקשרים זה עם זה לפני ובמהלך הפריקה.
אם הכוח נמוך מדי, התנגדות המגע עלולה להפוך לבלתי יציבה. הזרם יכול ליצור חום מוגזם בממשק לא מכוון, מה שמוביל ל:
- קשת פני השטח;
- גירוש או התזות;
- הדבקת אלקטרודה;
- קריסת הקרנה לא עקבית;
- חוזק ריתוך משתנה;
- נזק לפנים אלקטרודה-.
אם הכוח גבוה מדי, הוא עלול לשטח את ההקרנה לפני שמתרחש חימום מספק, להפחית את התנגדות הממשק השימושי או לעוות חלקי עבודה דקים. התוצאה יכולה להיות מפרק חלש גם כאשר המכונה מספקת אנרגיה מאוחסנת משמעותית.
קבע כוח לפי הג'וינט, לא רק החומר
יש להעריך את כוח האלקטרודה לפי:
- מספר וגודל של תחזיות;
- שטח מגע ההקרנה הכולל;
- חוזק חומר וקשיות;
- עובי גיליון;
- שִׁכבָה;
- אלקטרודה-אזור הפנים;
- הזחה מותרת;
- קשיחות כלי עבודה;
- קריסת הקרנה נדרשת;
- תגובת מעקב-ממכונה.
עבור ריתוך רב-, הכלי חייב לחלק כוח על פני כל ההקרנות. הגדלת הכוח הכולל של המכונה לא תתקן אלקטרודה מוטה, גובה הקרנה לא אחיד או חומר עבודה לא נתמך.
אשר כי הושג כוח מלא לפני השחרור
זמן הסחיטה הוא המרווח בין מגע האלקטרודה לבין דופק הריתוך. זה מאפשר לראש הריתוך להגיע לכוח הנדרש ונותן לפריטי העבודה זמן להתיישב כנגד המתקן.
אם הפריקה מתחילה בזמן שהכוח עדיין בונה, תוצאות הריתוך עשויות להשתנות גם כאשר האנרגיה ולחץ האוויר המתוכנתים נשארים ללא שינוי.
במהלך פיתוח תהליך:
- הגדר זמן לחיצה מספיק כדי שראש הריתוך יתייצב.
- אמת את כוח האלקטרודה בפועל בעזרת מכשיר למדידת כוח- מתאים.
- בדוק אם חומר העבודה זז או ההקרנה קורסת לפני הפריקה.
- צמצם את זמן הסחיטה רק לאחר אימות לוח הזמנים המלא של הריתוך.
לייצור-נפח גבוה יותר, חיישן כוח או אות אישור כוח-יכולים לסייע במניעת פריקה לפני שהכוח הדרוש הושג.
שמור על כוח במהלך קריסת הקרנה
בריתוך הקרנה, ההקרנה מתרככת וקורסת במהירות במהלך הפריקה. ראש הריתוך חייב לעקוב אחר תנועה זו תוך שמירה על כוח מתאים במפרק.
מעקב מכני לקוי-יכול לגרום לאובדן זמני של קשר, וכתוצאה מכך:
- גֵרוּשׁ;
- נַקבּוּבִיוּת;
- מליטה חלקית;
- קריסת הקרנה לא עקבית;
- שונות מוגזמת בין ריתוכים.
קשיחות המכונה, יישור האלקטרודות, תגובת המפעיל ובקרה סרוו או פנאומטית משפיעים על התוצאה באותה מידה כמו הגדרת הלחץ הנומינלי.
-פתרון בעיות מעמיק עבור פגמי ריתוך נפוצים
בסביבת ייצור, התבוננות בתופעות ריתוך יכולה לאתר במהירות סטיות פרמטרים. להלן פתרונות מקצועיים לבעיות נפוצות בהן נתקלים בריתוך CD:
- התזות מוגזמות (נתז משטח או משטח): זה מצביע בדרך כלל על "אנרגיה מוגזמת" או "פיגור לחץ". מומלץ תחילה להגביר את לחץ האלקטרודה ב-500N - 800N. אם הבעיה נמשכת, נסה להפחית את אנרגיית הריתוך ב-10%. כמו כן, בדוק אם קצה האלקטרודה מזוהם, מכיוון שאלקטרודה מלוכלכת מגבירה משמעותית את התנגדות פני השטח.
- חוזק ריתוך לא מספיק (ריתוכים קרים/חוסר היתוך): מאופיין בריתוך בעל מראה טוב-שנפרד בקלות. במקרה זה, הגדל בהדרגה את אנרגיית הריתוך, או בדוק אם הלחץ גבוה מדי, מה שמוביל לפיזור חום מוגזם.
- הדבקה והשחרה של אלקטרודה: זה נובע לעתים קרובות מקירור לא מספיק של האלקטרודה או ניקיון משטח לקוי של החומר. הפחתת הלחץ ב-20% והגדלת תדירות הלבשת האלקטרודות, תוך הבטחת זרימת מי קירור תקינה, יכולה להאריך ביעילות את חיי האלקטרודה.
איך בוחרים את מכונת הריתוך המתאימה לאחסון אנרגיה?
קונים לא צריכים לבחור מכונת ריתוך לאחסון אנרגיה מתוך דירוג ג'אול בלבד.
מכונה מתאימה חייבת לספק את האנרגיה הנדרשת תוך מתן קשיחות מכאנית מספקת, כוח אלקטרודה, תגובת מעקב- ושטח כלי עבודה שמיש עבור חומר העבודה בפועל.
לפני בקשת הצעה, ספק:
- דרגות חומרים וציפויים;
- עובי של כל רכיב;
- ציור מוצר;
- מידות הקרנה וכמות;
- עמדת ריתוך;
- חוזק ריתוך נדרש;
- דפורמציה מותרת;
- כמות ייצור יומית;
- זמן מחזור יעד;
- דרישת טעינה ידנית או אוטומטית;
- ניטור תהליכים נדרש;
- תנאי חשמל, אוויר וקירור- זמינים.
עבור ריתוך הקרנת אום ובריח, ספק גם את מפרט המחבר ואת חומר הלוח. לא ניתן להניח אוטומטית שמכונה שנבחרה עבור אום M6 על פלדה עדינה מתאימה לחיבור רב יותר -הקרנה על פלדה שנוצרה- חמה.
שרטוט המוצר והדוגמאות הפיזיות מאפשרים לספק להעריך את קיבולת האנרגיה המאוחסנת-, תצורת השנאים, כוח האלקטרודה, ממדי הכלים ודרישות האוטומציה יחד.
שאלות נפוצות
ש: האם מכונת ריתוך לאחסון אנרגיה זהה לרתך פריקת קבלים?
ת: ברוב יישומי הריתוך ההתנגדות-תעשייתיים, "מכונת ריתוך לאחסון אנרגיה" מתייחס לרתך פריקת קבלים, או CD. אנרגיה מאוחסנת בבנק קבלים ומשתחררת דרך השנאי בפולס ריתוך קצר.
ש: האם אנרגיה מאוחסנת גבוהה יותר תמיד מייצרת ריתוך חזק יותר?
ת: לא. הגברת האנרגיה עלולה להגדיל את הריתוך רק בטווח תהליך מתאים. מעבר לטווח זה, הוא עלול לגרום לגירוש, סדקים, חריטה מוגזמת, הידבקות אלקטרודה או נזק לחומר העבודה.
ש: האם כוח מוגזם של אלקטרודה יכול לגרום לריתוך חלש?
ת: כן. כוח מוגזם עלול להפחית את ההתנגדות למגע, לשטח את ההקרנה בטרם עת או לעוות את חומר העבודה. עם זאת, הכוח הנכון תלוי בגיאומטריית הקרנה, חוזק החומר, שטח האלקטרודה וביצועי המעקב- של המכונה.
ש: מדוע המכונה מניבה תוצאות שונות עם אותן הגדרות?
ת: הסיבות האפשריות כוללות בלאי אלקטרודות, שינויים בחומר או בציפוי, גובה הקרנה לא עקבי, התאמת חלק לקויה-, כוח לא יציב, זמן לחיצה לא מספק, שינויי קירור וחיבורי מעגל משניים- רופפים.
מַסְקָנָה
אופטימיזציה אמכונת ריתוך לאחסון אנרגיההוא מאמץ הנדסי מערכתי. על ידי שליטה מדויקת באנרגיה הנוכחית, הגדרה מדעית של לחץ האלקטרודות והבנה מעמיקה של הקשר הסינרגטי ביניהם, אתה יכול למקסם את ביצועי הציוד. זה לא רק משפר משמעותית את העקביות והשלמות המבנית של ריתוכים, אלא גם מפחית ביעילות את שיעורי הגרוטאות, ומייצר יתרונות כלכליים גדולים יותר עבור הארגון שלך.