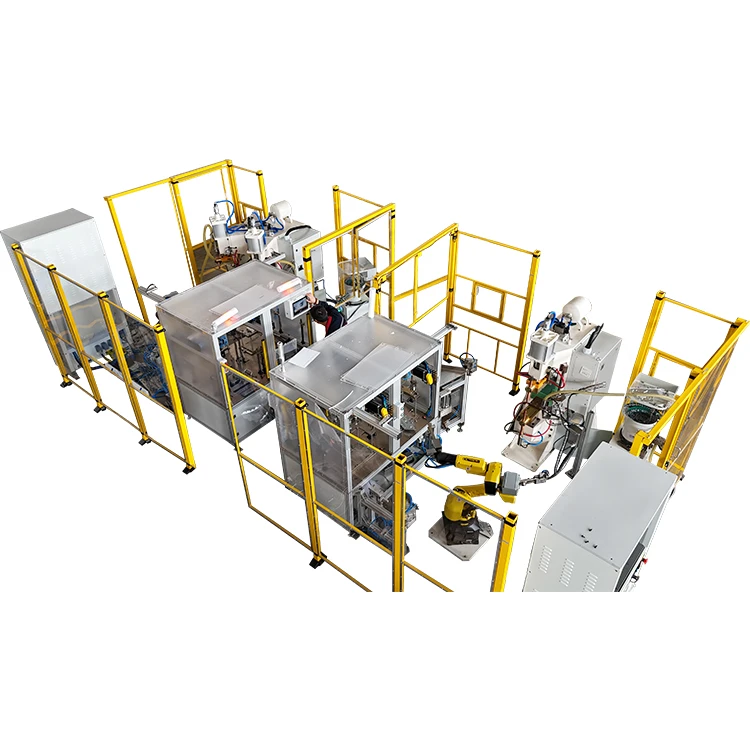
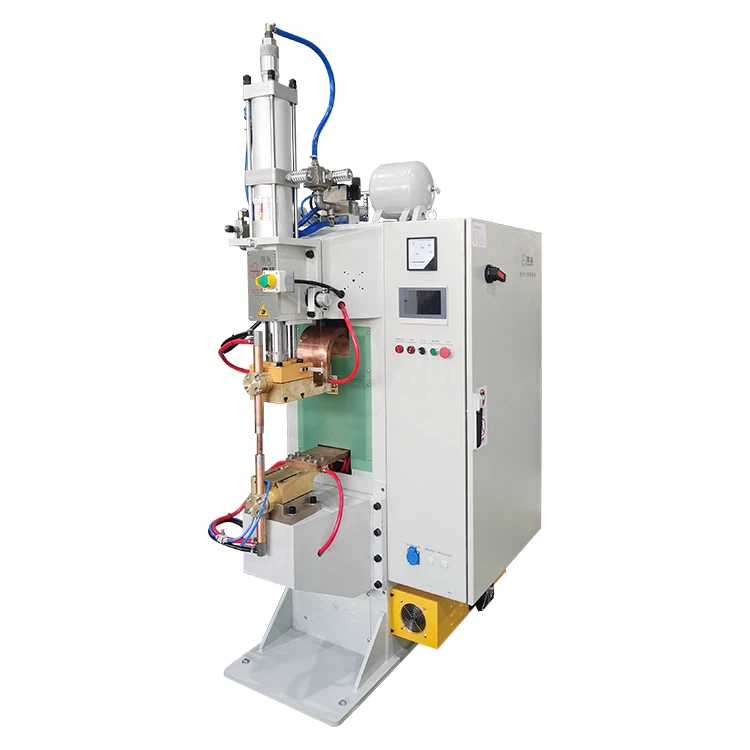
פלדה מגולוונת נמצאת בשימוש נרחב בייצור רכב, מכשירי חשמל ביתיים, ארונות אחסון אנרגיה, מיתגים ומארזי מתכת בשל העמידות המצוינת בפני קורוזיה ויכולת הצורה הטובה שלה. עם זאת, כשמדובר בהתנגדותריתוך נקודתי, פלדה מגולוונת ידועה גם כאחד החומרים המאתגרים ביותר לריתוך עקבי.
בעיות נפוצות כגון התזות מוגזמות, גושי ריתוך לא יציבים, נקבוביות, הידבקות אלקטרודה וחיי אלקטרודה קצרים מתרחשות לעתים קרובות בקווי ייצור. רתכי נקודתיות AC מסורתיות נאבקות לעתים קרובות כדי לאזן את חוזק הריתוך והיציבות בתנאים אלה. לשם השוואה, ריתוך הנקודה MFDC (Medium Frequency DC) הפך לפתרון המועדף לריתוך פלדה מגולוונת בשל בקרת הזרם המעולה שלו ויעילות אנרגטית.


כדי להשיג באמת ריתוכים יציבים,-חוזקים ו-נמוכים בנתזים על פלדה מגולוונת, לא מספיק להסתמך על ציוד בלבד. הבנה מלאה של התנהגות החומר, אסטרטגיית פרמטרי ריתוך וסטנדרטיזציה של תהליכים היא חיונית.
מדוע קשה לרתך פלדה מגולוונת?
קושי הריתוך של פלדה מגולוונת נובע בעיקר מהמאפיינים הפיזיים של ציפוי האבץ. ארבעת הגורמים הללו מסבירים את רוב פגמי הריתוך שנראו בייצור:
- נקודת רתיחה נמוכה של אבץ
אבץ מתאדה בערך ב-907 מעלות, בעוד הפלדה נמסה ב-1450 מעלות. במהלך הריתוך, אבץ מתאדה הרבה לפני שהפלדה נמסה. אם אדי אבץ אינם יכולים להימלט בצורה חלקה, הוא גורם להתזות עזות ולנקבוביות פנימית.
- מוליכות תרמית גבוהה והתנגדות חשמלית נמוכה של שכבת האבץ
ציפוי האבץ מפיץ חום הרחק מאזור הריתוך, מה שמקשה על ריכוז האנרגיה במשטח הנפול. זה מוביל לעתים קרובות לגושי ריתוך חלשים או לא עקביים.
- קירור מהיר של גוש הריתוך
אבץ מאיץ את פיזור החום, וגורם לגוש להתמצק לפני גידול מלא, מה שמפחית את החוזק המכני.
- זיהום אלקטרודות חמור
אדי אבץ נצמדים בקלות לקצה האלקטרודה, וגורמים להולכת זרם לא יציבה, הידבקות אלקטרודה וחבישה תכופה. במפעלים רבים, ניתן לקצר את חיי האלקטרודה ב-40-60% בעת ריתוך חומרים מגולוונים.
ללא בקרת תהליכים מתאימה, שיעור הפגמים של ריתוך נקודתי של פלדה מגולוונת יכול להגיע בקלות ל-8%-15%, מה שמשפיע בצורה רצינית על הפרודוקטיביות ועל אמינות המוצר.
מַדוּעַרתכי נקודת MFDCביצועים טובים יותר על פלדה מגולוונת (השוואת נתונים)
הסיבה לכך שרתכי נקודתיים MFDC מתגברים על רתכי AC מסורתיים נעוצה בביצועיהםפלט-תדר גבוה, ללא חציית זרם אפס-ובקרת זרם מדויקת במיוחד. היתרונות מתבררים מאוד בהשוואה זה לצד זה:
| פָּרִיט |
AC Spot Welder |
רתך נקודה MFDC | השפעה על פלדה מגולוונת |
| תדר פלט
|
50/60 הרץ | 800–2000 הרץ | תדר גבוה יותר=יותר חימום רציף |
| צורת גל נוכחית
|
גל סינוס | ליד-גל ריבוע | היווצרות נאגט יציב יותר |
| אפס מעבר
|
בָּרוּר | כמעט אף אחד | מבטל הפרעות חום |
| יעילות תרמית
|
לְהוֹרִיד | גבוה ב-15-25%. | פחות איבוד חום דרך אבץ |
| דיוק בקרת זרם
|
±8–10% | ±1–2% | עקביות הרבה יותר טובה |
| שליטה בנתזים
|
מְמוּצָע | 30-50% פחות ניתזים
|
מראה ריתוך נקי יותר |
| תאימות לאוטומציה
|
מוּגבָּל | מְעוּלֶה | אידיאלי עבור קווי ייצור של EV וסוללות |
בקיצור:
השילוב של תדר גבוה, זרם רציף ושליטה מדויקת מאפשר לרתך נקודתי MFDC לפתור ישירות את שלוש נקודות הכאב העיקריות של ריתוך פלדה מגולוונת-ניתזים, נאגטס חלש ועקביות ירודה.
היגיון הליבה של פרמטרי ריתוך: "הסרת אבץ - היווצרות נאגט - התמצקות"
טעות נפוצה במפעלים רבים היא פשוט להגדיל את זרם הריתוך כאשר איכות ריתוך פלדה מגולוונת ירודה. במציאות, זה מוביל לרוב להתזות כבדות יותר, בלאי אלקטרודות מהיר יותר, ועקביות גרועה עוד יותר. הבעיה האמיתית היא לא האנרגיה הכוללת עצמה, אלא איך האנרגיה הזו משתחררת לאורך זמן.
תהליך ריתוך יעיל באמת לפלדה מגולוונת עוקב אחר היגיון תרמי של שלושה-שלבים:
שלב מוקדם - אידוי אבץ מבוקר
הכנסת חום מתונה בשילוב עם כוח אלקטרודה מתאים מאפשר לשכבת האבץ להתאדות ולברוח בצורה מבוקרת.
שלב אמצעי - היווצרות גוש פלדה מהירה
אנרגיה מרוכזת בונה גוש מותך יציב בפלדת הבסיס.
שלב סופי - זמן החזקה מספיק להתמצקות
לחץ אחיזה מורחב מבטיח מבנה גוש צפוף במהלך הקירור.
עבור עובי יריעות מגולוונות נפוצות של 0.5-1.5 מ"מ, התאמות מומלצות בהשוואה לפלדה עדינה הן בדרך כלל:
- זרם ריתוך מופחת ב-20-30%
- זמן הריתוך התקצר ב-10-20%
- זמן ההחזקה גדל ב-15-25%
לא פחות חשוב הוא מצב פני השטח. יריעות שמנוניות, ציפויים מחומצנים או אלקטרודות מזוהמות חמורות יכולים לשלול לחלוטין את הגדרות הפרמטרים הנכונות.
יציבות תהליך-לטווח ארוך תלויה בניהול ריתוך סטנדרטי
אפילו עם ציוד ריתוך נקודתי MFDC, מפעלים רבים עדיין חווים תנודות איכות בין משמרות או קבוצות ייצור. ברוב המקרים, הסיבה העיקרית היא לא יכולת הציוד, אלא היעדר סטנדרטיזציה אמיתית של תהליכים.
- ראשית, פרמטרי ריתוך חייבים לעבור מ"ניסיון מפעיל" לחלונות תהליך קבועים. עובי יריעות וסוגי ציפוי אבץ שונים דורשים טווחי פרמטרים מוגדרים בבירור שאין להתאים אותם באופן חופשי.
- שנית, אלקטרודות חייבות להיות מנוהלות כחומרים מתכלים עם אסטרטגיית-מחזור חיים במקום להיות מוחלפות רק לאחר כשל. זיהום מתקדם ובלאי פוגעים באיטיות באיכות הריתוך הרבה לפני שהאלקטרודות מופיעות "פגומות".
- לבסוף,-בדיקה ראשונה וניטור- בתהליך מהווים את ההגנה היעילה ביותר מפני כשלים באצוות. בדיקת משיכה, בדיקת גודל נאגט ובקרת SPC עוזרים לזהות סחיפה בפרמטרים, מצב האלקטרודה או ציפוי החומר לפני התפשטות הפגמים.
לסיכום:
ריתוך נקודתי פלדה מגולוונת יציב אינו מושג על ידי מכונה אחת, אלא על ידי מערכת שלמה המשלבת פרמטרים, אלקטרודות ובקרת איכות.
מַסְקָנָה
פלדה מגולוונת נחשבת לקשה לריתוך מכיוון שאבץ מתאדה מוקדם, מפיץ חום במהירות, מצמצם את חלון היווצרות הגוש ומזהם אלקטרודות בטמפרטורה גבוהה. מאפיינים אלה הופכים שיטות ריתוך גסות ומסורתיות לבלתי יציבות מטבען.
רתך הנקודה MFDCיוצר חלון ריתוך שניתן לשליטה במדויק באמצעות פלט-תדר גבוה, זרם DC יציב וויסות אנרגיה מדויק. בשילוב עם בקרת פרמטרים מדעיים, ניהול נכון של אלקטרודות ותהליכי ייצור סטנדרטיים, ריתוך נקודתי מפלדה מגולוונת הופך ממקור פגמים עיקריים לתהליך ייצור יציב ביותר שניתן להרחבה.