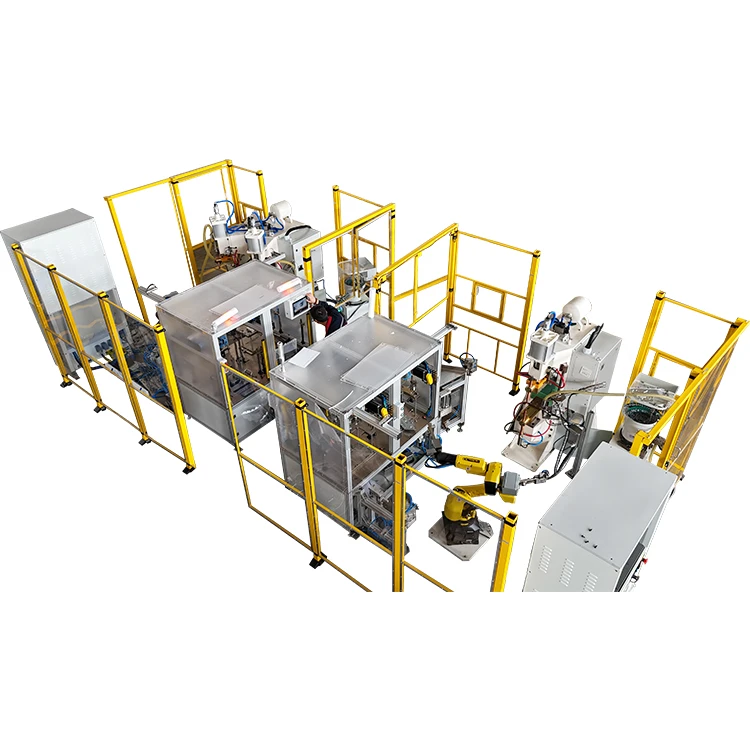
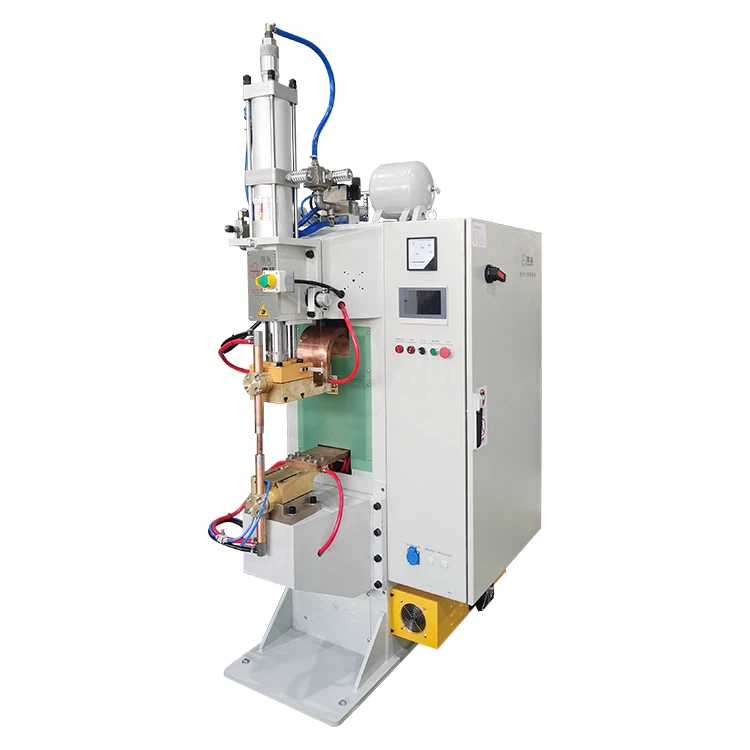
מכונות ריתוך דיפוזיה של פולימריםנמצאים בשימוש נרחב בתעשיות כגון מערכות אנרגיה חדשות, ציוד חשמל, אחסון אנרגיה ורכיבים מוליכים מדויקים. הודות למנגנון החיבור של המצב המוצק-, הדיפוזיה ברמה המולקולרית- והקלט התרמי הנמוך, מכונות אלו מספקות חיבורים חזקים ואחידים עם ניתזים מינימליים בהשוואה לשיטות ריתוך היתוך קונבנציונליות.
עם זאת, בסביבות ייצור אמיתיות, עיוות ריתוך נותר אחד האתגרים הקריטיים ביותר המשפיעים על דיוק הממדים, עקביות ההרכבה ואמינות המוצר-לטווח ארוך.
ניסיון התעשייה מראה כי בריתוך פסי נחושת, לוחות מוליכים רב-שכבתיים ורכיבים מבניים מדויקים, כ-65%-80% מבעיות הסטייה בהרכבה קשורות למתח שיורי שנוצר במהלך הריתוך. אם אמצעי בקרת דפורמציה אינם מיושמים באופן שיטתי, עיוות קל עלול לגדול בהדרגה במהלך הרכבה או שירות מאוחרים יותר, ובסופו של דבר להשפיע על ביצועי הציוד וחיי השירות.
לכן, בקרת עיוות ריתוך חיונית לא רק לשמירה על עקביות מימדית, אלא גם להפחתת שיעורי העיבוד מחדש ובזבוז החומרים. זה תורם ישירות לשיפור הפרודוקטיביות ולהפחתת עלויות הייצור.
הסעיפים הבאים מתארים שיטות מעשיות ומוכחות למזעור עיוות בתהליכי ריתוך דיפוזיה, תוך התמקדות בהכנה-לפני ריתוך,-בקרת תהליכים, טיפול לאחר-ריתוך ותקנים סביבתיים ותפעוליים.


I. הכנת ריתוך- מראש
הכנה מוקדמת-לריתוך היא הבסיס להפחתת הסיכון לדפורמציה. בעיות דפורמציה חוזרות רבות נובעות מהכנה לא מספקת בשלב זה. אם תנאי העבודה אינם יציבים או הפרמטרים של הציוד אינם תואמים, אפילו מחזורי ריתוך מבוקרים- היטב עשויים שלא למנוע באופן מלא עיוות.
1. הכנת חלקי עבודה
במהלך ריתוך דיפוזיה, הניקיון והשטוח של ממשק ההדבקה משפיעים ישירות על איכות הדיפוזיה וחלוקת המתח. לכן הכנה נכונה של פני השטח חיונית כדי להבטיח יציבות התהליך.
משטחי חלקי העבודה צריכים להיות נקיים לחלוטין מזיהום שמן, שכבות תחמוצת וחלקיקים. שיטות הכנת משטחים נפוצות כוללות ליטוש מכני, ניקוי ממסים וניקוי קולי. לחומרים מוליכים כגון פסי נחושת או אלומיניום, מומלץ לבצע ריתוך זמן קצר לאחר הניקוי כדי למזער את החמצון מחדש.-
בדוגמה אחת של ייצור-בעולם האמיתי, יצרן חיבורי סוללות הציג תהליך ניקוי כפול- המשלב ליטוש מכני וניקוי אלכוהול, ששיפר משמעותית את עקביות הריתוך. כתוצאה מכך, קצב העיוות הצטמצם מכ-6% לכ-2.5%, מה שהוריד את הצורך בתיקון פוסט-.
בנוסף לניקיון פני השטח, יש לוודא גם את דיוק הממדים ואת יישור המגע לפני ההידוק. כל עיוות ראשוני או פערים לא אחידים יכולים להיות מוגברים במהלך הריתוך עקב מתח תרמי, וכתוצאה מכך לעיוות ניכר.
2. אימות ציוד ופרמטרים
יציבות הציוד ותאימות הפרמטרים הם בין הגורמים החשובים ביותר המשפיעים על אמינות הריתוך. לפני תחילת הייצור, על המכונה לעבור בדיקה שיטתית כדי לאשר שכל התנאים התפעוליים תואמים את דרישות הריתוך.
פריטי בדיקה מרכזיים כוללים בדרך כלל:
- יציבות מערכת החימום
- ביצועי מערכת לחץ
- כיול חיישני טמפרטורה
- אימות פרמטרי בקרה
כדי לשמור על ביצועים-לטווח ארוך, מומלצים בחום לוחות זמנים של כיול קבועים. בתנאים תעשייתיים טיפוסיים, יש לכייל את מערכות הטמפרטורה והלחץ כל 500-1000 שעות פעולה כדי למנוע סחיפה של ביצועים שעלולה להוביל לעיוות של רמת-אצווה.
הטבלה הבאה מסכמת תקני בדיקה מומלצים עבור פרמטרים מרכזיים של ריתוך דיפוזיה:
| פָּרָמֶטֶר | טווח מומלץ | השפעה על דפורמציה |
|---|---|---|
| דיוק בקרת טמפרטורה | בתוך ±2 מעלות | מבטיח כניסה תרמית אחידה |
| סטיית בקרת לחץ | פחות או שווה ל-±1% | שומר על חלוקת עומס אחידה |
| אחידות חימום | פחות או שווה ל-±5 מעלות | מונע מתח תרמי מקומי |
| מרווח כיול | 500-1000 שעות | תומך ביציבות-לטווח ארוך |
אימות ציוד נכון מפחית באופן משמעותי את ההסתברות לעיוות בלתי צפוי במהלך הייצור.
II. ב-בקרת תהליכים
שלב הריתוך הוא המקום בו נוצרים רוב המתח התרמי והעיוות הפלסטי. תיאום יעיל בין טמפרטורה ולחץ קובע ישירות את היציבות המבנית לאחר הריתוך. ללא שליטה נאותה במהלך שלב זה, אפילו חומרים-מוכנים היטב עשויים עדיין לחוות דפורמציה.
1. בקרת טמפרטורה ולחץ מתואמת
בריתוך דיפוזיה, יש לנהל את הטמפרטורה והלחץ ביחד ולא באופן עצמאי. בקרה מאוזנת מבטיחה דיפוזיה אחידה ומונעת ריכוז מתח מקומי.
אם הטמפרטורה גבוהה מדי, חומרים עלולים להתרכך יתר על המידה, מה שיוביל לעיוות פלסטי מקומי תחת לחץ. לעומת זאת, חלוקת לחץ לא אחידה עלולה לגרום לריכוז מתח מקומי, וכתוצאה מכך לכיפוף או הזחה לאחר הריתוך. לכן, חיוני לשמור על עקומות חימום וטעינה יציבות לאורך מחזור הריתוך.
פרמטרי בקרת בסיס אופייניים כוללים:
| פרמטר בקרה | טווח מומלץ | מַטָרָה |
|---|---|---|
| קצב חימום | 5-15 מעלות/דקה | מפחית מתח שיפוע תרמי |
| יציבות טמפרטורה | בתוך ±5 מעלות | מונע התחממות יתר מקומית |
| זמן החזקת זמן | 10-60 דקות | מבטיח דיפוזיה נאותה |
| אחידות בלחץ | גדול או שווה ל-95% | מפחית עיוות מבני |
עבור מכלולי פסי נחושת עבים, קצבי חימום מוגזמים עלולים ליצור שיפועי טמפרטורה גדולים, אשר מגבירים את הצטברות המתח הפנימי. לכן, יש להתאים תמיד את עקומות החימום לפי עובי החומר במקום להשתמש בהגדרות קבועות.
2. אופטימיזציה של תהליכים
מבני עבודה שונים דורשים אסטרטגיות ריתוך מותאמות אישית. התעלמות ממאפיינים מבניים מובילה לעתים קרובות להצטברות חום מקומית או לריכוז מתח, מה שמגביר את הסיכון לעיוותים.
לדוגמה, בריתוך פס נחושת רב-שכבתי, שימוש במבני הידוק סימטריים יכול להפחית ביעילות חוסר איזון מתח. בבדיקות ייצור מבוקרות, תכנון מבני סימטרי הפחית את העיוות בכ-30%, במיוחד במכלולים מוליכים בשטח- גדול.
עבור רכיבים גדולים או מורכבים, ניתן להשתמש ברצפי חימום מבוימים כדי לאפשר חלוקת חום הדרגתית, להפחית השפעות הלם תרמי פתאומיות שעלולות לערער את יציבות המבנה.
3. ניטור-זמן אמת
מכונות ריתוך דיפוזיה מודרניות מצוידות בדרך כלל במערכות ניטור- בזמן אמת שעוקבות אחר נתוני טמפרטורה, לחץ ותזוזה. מערכות אלו עוזרות לזהות מצבים חריגים מוקדם ומאפשרות התאמות פרמטרים בזמן.
בסביבות ייצור, יש לעקוב מקרוב אחר הנתונים הבאים:
- התנהגות עקומת טמפרטורה
- יציבות לחץ
- מגמות תזוזה של חלקי עבודה
לדוגמה, תנודות טמפרטורה חריגות מעידות לעתים קרובות על בעיות במערכת החימום. אם לא יתוקנו באופן מיידי, תנודות אלו עלולות להוביל לעיוות-בקנה מידה גדול על פני קבוצות ייצור מרובות. לכן, יישום ספי אזעקה אוטומטיים מומלץ מאוד לשיפור אמינות התהליך.
III. לאחר-טיפול ריתוך
לאחר הריתוך נשארים מתחים שיוריים בתוך מבנה החומר. אם הלחצים הללו אינם מנוהלים כראוי, הם עלולים להשתחרר בהדרגה במהלך הקירור או השירות, וכתוצאה מכך לעיוות מושהה. לכן, טיפול לאחר-ריתוך ממלא תפקיד מכריע ביציבות ממדית-ארוכת טווח.
1. קירור מבוקר
יש להימנע משיטות קירור מהיר או קירור מאולץ לאחר הריתוך. במקום זאת, חומר העבודה צריך להישאר מהודק עד שהוא מתקרר באופן טבעי לטמפרטורת החדר. תהליך קירור מבוקר זה ממזער שחרור מתח לא אחיד.
ניסיון הייצור מראה שקירור מהיר עשוי להגביר את רמות הלחץ השיוריות ב-40%-60%, ולהגדיל משמעותית את הסיכון לעיוותים. עבור רכיבים מדויקים, שמירה על תמיכה במתקן במהלך הקירור חשובה במיוחד.
הסרת מתקנים בטרם עת בזמן שטמפרטורת החומר עדיין גבוהה עלולה לגרום לתנועה מבנית ולהגביר את העיוות.
2. טיפול להפגת מתחים
עבור מבנים עבים או מורכבים, קירור טבעי לבדו עשוי שלא לבטל לחלוטין את הלחץ השיורי. לכן ייתכן שיידרשו טיפולים נוספים להפגת מתחים.
השיטות הנפוצות כוללות:
- טמפרטורת- נמוכה
- הפגת מתח רעידות
- תיקון מכני מקומי
בפרויקט חלוקת חשמל אחד, הצגת שלב נוסף של הפגת מתחים בטמפרטורה-נמוכה שיפרה משמעותית את היציבות הממדית, והפחיתה את שיעורי העיוות-לטווח ארוך בכ-20%.
3. בדיקה מדויקת
בדיקה שלאחר-ריתוך חיונית לא רק להערכת איכות הריתוך, אלא גם לזיהוי דפורמציה קלה בשלב מוקדם.
שיטות בדיקה אופייניות כוללות:
- מדידת שטוחות
- בדיקת מכונת מדידה לתאם (CMM).
- אימות תקינות הריתוך
זיהוי מוקדם של סטיות קטנות מאפשר תיקון מיידי, שבדרך כלל הוא חסכוני יותר-מעיבוד מחדש בקנה מידה גדול- מאוחר יותר במחזור הייצור.
IV. תקנים סביבתיים ותפעוליים
בנוסף לציוד ולבקרת תהליכים, יציבות סביבתית ונוהלי פעולה סטנדרטיים ממלאים תפקיד משמעותי בשמירה על תוצאות ריתוך עקביות. חוסר עקביות בייצור נובע ממשתנים סביבתיים בלתי מבוקרים או משתנות מפעיל.
1. בקרת סביבה
תנאים סביבתיים יציבים עוזרים לשמור על ביצועי ריתוך עקביים.
תנאי ההפעלה המומלצים כוללים:
- טמפרטורת הסביבה: 20-28 מעלות
- לחות יחסית: 40%-60%
רמות לחות גבוהות עשויות להאיץ את החמצון על משטחי החומר, להפחית את יעילות הדיפוזיה ולהגדיל את הסיכון לעיוותים. באזורים עם רמות לחות גבוהות, מומלץ מאוד להתקין מערכות הסרת לחות.
2. נהלי הפעלה סטנדרטיים
נהלים עקביים עוזרים למזער טעויות אנוש ולשפר את יכולת החזרה על פני אצוות ייצור.
שיטות מבצעיות מומלצות כוללות:
- קביעת שגרות בדיקת הפעלת ציוד
- הגדרת הליכי אימות פרמטרים
- ביצוע בדיקות לאחר-בדיקת ריתוך
על המפעילים להימנע מפירוק רכיבי הליבה של המכונה כאשר מתרחשות חריגות. במקום זאת, צוות טכני מוסמך צריך לטפל בפתרון בעיות כדי למנוע נזק נוסף ולשמור על דיוק הכיול.
3. תיעוד ריתוך ותחזוקה
שמירה על רישומי ריתוך ותחזוקה מפורטים תומכת בשיפור תהליכים מתמיד.
תיעוד אופייני צריך לכלול:
- פרטי אצווה ייצור
- הגדרות פרמטר
- תצפיות דפורמציה
- היסטוריית תחזוקה
לאורך זמן, נתונים מצטברים אלה מאפשרים ליצרנים לחדד פרמטרים של תהליך ולזהות דפוסים חוזרים, בסופו של דבר להפחית את הסיכון לדפורמציה ולשפר את יציבות הייצור.
מַסְקָנָה
מכונות ריתוך דיפוזיה של פולימריםממלאים תפקיד חשוב יותר ויותר בייצור מודרני בשל האמינות והיכולת שלהם לייצר חיבורים-שלמות גבוהה. עם זאת, השגת רמות דפורמציה נמוכות באופן עקבי דורשת יותר מציוד מתקדם בלבד. זה דורש בקרה מתואמת על פני הכנה, ביצוע תהליכים, טיפול שלאחר-וניהול סביבתי.
בפועל, יצרנים השומרים בעקביות על שיעורי עיוות נמוכים חולקים מספר מאפיינים משותפים: ביצועי ציוד יציבים, בקרת תהליכים מוגדרת- היטב, שיטות תפעול ממושמעות ואופטימיזציה מתמשכת של פרמטרים. יכולות משולבות אלו לא רק משפרות את איכות המוצר אלא גם מספקות בסיס חזק יותר להערכה ובחירת ציוד ריתוך דיפוזיה מתאים.
עבור חברות שמתכננות להשקיע במכונות ריתוך דיפוזיה, מומלץ להתמקד לא רק בעלות הציוד, אלא גם בגורמים כמו דיוק בקרת טמפרטורה ולחץ, יכולת עיצוב מתקנים, תכונות אוטומציה וזמינות תמיכה טכנית. כאשר אסטרטגיות הציוד והתהליכים מיושרים כראוי, היצרנים יכולים להפחית משמעותית את הסיכון לדפורמציה ולהשיג תוצאות ריתוך יציבות ואיכותיות בטווח הארוך.