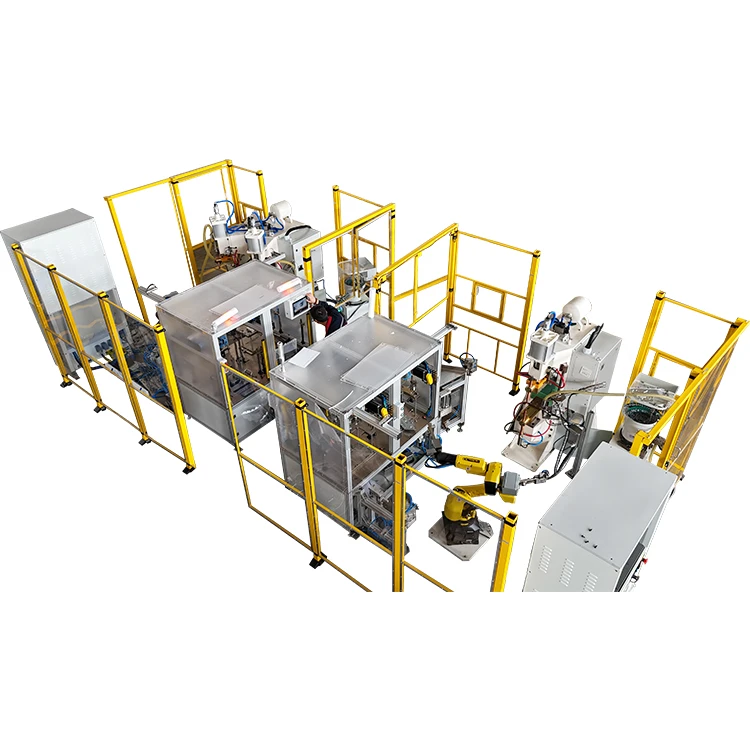
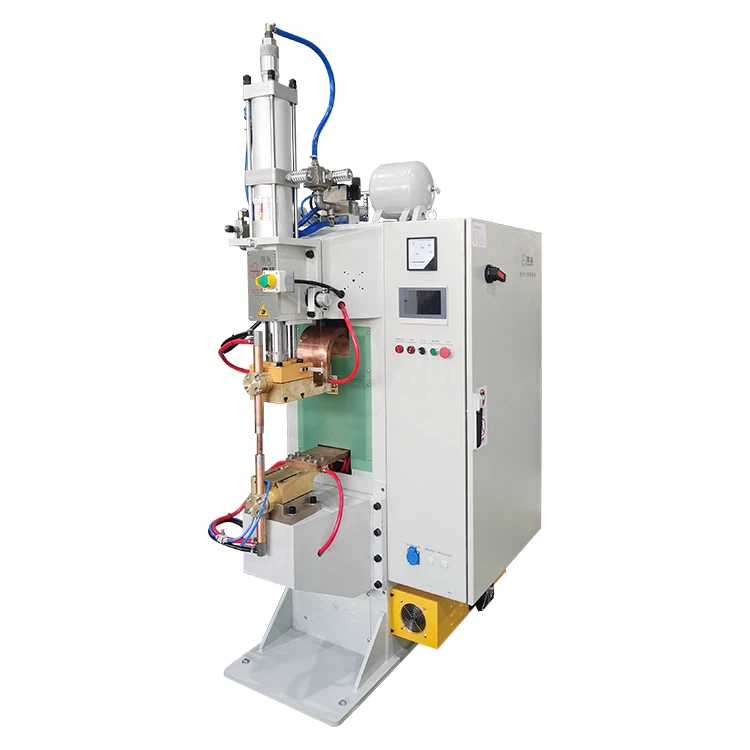
בתעשיות כמו חלקי רכב, עיבוד מתכת מתכת ומתלים חדשים לסוללות אנרגיה,מכונות ריתוך נקודתיותנמצאים בשימוש נרחב בשל היעילות הגבוהה, אזורי החום-מינימליים ויכולת האוטומציה שלהם. עם זאת, נתזי ריתוך נותרו אתגר מרכזי עבור מפעלים רבים.
ניתזים לא רק משפיעים על מראה הריתוך אלא גם גורמים:
- חוזק ריתוך לא יציב, מגביר את הסיכון למפרקים חלשים
- תוחלת החיים של האלקטרודות הקטנה ב-30%-50%
- תדירות תחזוקת ציוד גבוהה יותר
- מפגעי בטיחות ועלויות ניקיון


הגורם השורשי להתזות ריתוך נקודתיות: חריגה מאנרגיה + מגע גרוע
מבחינה מכנית, התזה מתרחשת כאשר הגוש המותך נפלט לפני התייצבות, עקב אנרגיה מוגזמת מיידית הפורצת דרך צווארון הפלסטיק.
הטריגרים העיקריים הם:
- זרם ריתוך מוגזם או קצב עלייה מהיר
- לחץ ריתוך לא מספיק או לא יציב
- עמידות חריגה במגע (שמן, חמצון, כתמים)
אפילו גורם אחד לא מבוקר יכול בקלות להוביל להתזות, צריבה-דרך או בליטות ריתוך.
ייעול פרמטרי ריתוך: קו ההגנה הראשון
1, התאמה נכונה של זרם ריתוך וזמן
נתוני התעשייה מראים:
- כאשר זרם הריתוך חורג מהערכים המומלצים ב15%–20%,
- ההסתברות להתזות יכולה לגדול פי 3-5
לפיכך, הזרם אינו "כמה שיותר גבוה, יותר טוב", והוא חייב להתאים לעובי החומר, מוליכות ומצב פני השטח.
✅ טווחי פרמטרים מומלצים (התייחסות כללית)
| סוג חומר | עובי (מ"מ) | זרם מומלץ (kA) | זמן ריתוך (ms) | |
| 1 | פלדת פחמן נמוכה- |
0.8–1.0 |
6–8 | 120–200 |
| 2 | פלדה מגולוונת |
1.0–1.5 |
7–9 | 150–250 |
| 3 | סגסוגת אלומיניום |
1.0–2.0 |
12–18 | 80–150 |
| 4 | נירוסטה |
0.8–1.5 |
7–10 | 120–200 |
✅ טיפים למניעת התזות:
- השתמש בפלט זרם רך-או נדמה
- הימנע מקוצים מיידיים של-עוצמה מלאה
- לחומרים בעלי מוליכות- גבוהה (למשל, אלומיניום), הפחיתו את הזרם ב-10%–15%תוך הבטחת היווצרות נאגט
2,איזון דינמי של לחץ קדם-ולחץ חישול
קיימים שני שלבי לחץ קריטיים:
- שלב קדם-לחץ: מבטיח התנגדות יציבה למגע
- שלב לחץ חישול: מבטיח שהגוש מוגבל כהלכה
לחץ מוקדם-לא מספיק מוביל ל:
- עמידות גבוהה מקומית
- התחממות יתר מקומית → התפרצות ניתזים
הנחיות בקרה מומלצות:
- זמן טרום-לחץ גדול או שווה ל-100 אלפיות השנייה
- לחץ פרזול מותאם דינמית על סמך קשיות החומר
- הגדל ב-10%-20% לעומת הגדרות קונבנציונליות כדי להפחית ניתזים

חלקי עבודה לא נקיים: הדק השפריץ הנסתר
מזהמים כגון שמן, חלודה, חמצון או כתמים יכולים לגרום ל:
- התנגדות מגע לא יציבה
- ריכוז נוכחי → מיקרו-פיצוצים
✅ טיפול משטח מומלץ:
- פלדה עדינה: לנגב באלכוהול + שיוף קל
- נירוסטה / אלומיניום: התזת ירייה / התזת חול + הסרת שומנים
מבחני התעשייה מראים:
חלקי עבודה נקיים יכולים להפחית את הופעת הנתזים ב-40%-60% בהשוואה לאלה לא נקיים
בלאי אלקטרודה: מאיץ התזות
אלקטרודות עמומות או מחומצנות גורמות ל:
- שטח מגע גדול יותר
- צפיפות זרם נמוכה יותר
- קצוות גוש מטושטשים ← ניתזים ללא שליטה
✅ תחזוקה נכונה:
- הלבישו קלות אלקטרודות כל 1-2 משמרות
- השתמש במכסי נחושת אלומינה לתוחלת חיים ארוכה פי 2-3
- הימנע מ"המשך שימוש באלקטרודות בלויות"
מערכת קירור וטכנולוגיות נגד-נתזים: הבטחת יציבות-ארוכת טווח
1, מערכת קירור: המייצב הנסתר
כאשר טמפרטורת האלקטרודה עולה על 450 מעלות:
- ההתנגדות עולה בחדות
- ההסתברות להתזות עולה באופן משמעותי
✅ פרמטרי קירור מומלצים:
| פָּרִיט | טווח מומלץ |
| לחץ מים | 0.15 - 0.2 MPa |
| טמפרטורת המים | 5-30 מעלות |
| זרימת מים | גדול או שווה ל-4 ליטר/דקה |
✅ עצות תחזוקה:
- ניקוי אבנית וחסימות באופן קבוע
- לייבש צינורות לאחר כיבוי בחורף
- מניעת הקפאה → נזק לציוד
2, אנטי-טכניקות התזות ושדרוגי ציוד
✅ הגנה פיזית:
- יש למרוח חומרים-על בסיס מים או להדביק חומרים נגד-התזות
- יוצר סרט מגן על אזור הריתוך
- ניתזי ריתוך פוסט- נושרים באופן טבעי, מה שמגדיל את יעילות הניקוי על ידי70%+
✅ הפחתת ניתזים מהמקור:
- השתמש במכונות ריתוך נקודתיות של-תדר בינוני
- תדר תגובה דינמי גדול או שווה ל-1000 הרץ
- זרם יציב יותר → קצב התזה נמוך ב-30%–50% בהשוואה לרתכי AC מסורתיים
רשימת בדיקה למניעת התזות ברמת-ארגונית
לפני הריתוך:
- נקה את משטח העבודה
- בדוק את מצב האלקטרודה
במהלך הריתוך:
- הגברת-זרם (התחלה רכה-)
- פיצוי לחץ דינמי
- ניטור זרם-בזמן אמת
לאחר ריתוך:
- בדוק את גודל הגוש
- אם ניתזים לא תקינים, בדוק לפי הסדר:
1️⃣ לחץ
2️⃣ ניקיון פני השטח
3️⃣ מערכת קירור
מַסְקָנָה
ניתן לפתור בעיות התזות במכונת ריתוך נקודתית באמצעות מאמצים מתואמים באופטימיזציה של פרמטרים, תחזוקת ציוד ושיפור תהליכים.
על ידי שליטה מדויקת בזרם ובזמן, שמירה על ניקיון חלקי העבודה והאלקטרודות, תחזוקה קבועה של מערכת הקירור ושילוב טכנולוגיות כמו נוגדי-התזות, אתה יכול להפחית משמעותית את שיעורי ההתזה תוך שיפור איכות הריתוך ויעילות הייצור.
בתור איש מקצועמכונת ריתוך נקודתיתהיצרן, אנו ממליצים למשתמשים לעקוב אחר המפרטים המדעיים במהלך הפעולה וליצור קשר קבוע עם צוותי שירות לאחר-המכירות לבדיקות ציוד כדי להשיג חווית ריתוך יציבה ויעילה יותר. תן לטכנולוגיה להעצים את הייצור, והשתמש במכונות ריתוך נקודתיות כדי ליצור עתיד תעשייתי מדויק יותר!