צמת נחושת נמצאת בשימוש נרחב במתגים, שנאים, ארונות חשמל, מערכות סוללות ומוצרים אחרים הדורשים חיבור זרם גמיש וגבוה-. חיבור הצמה לפס נחושת מוצק, לעומת זאת, מסובך יותר מאשר ריתוך שתי יריעות מתכת רגילות.
גדילי הנחושת העדינים יכולים להתפשט בלחץ, הפס המוצק מסיר חום במהירות, ושינוי קטן במצב פני השטח יכול להשפיע על עקביות המפרק. אם הצמה משומרת, הציפוי מוסיף משתנה נוסף לתהליך הריתוך.
לפיכך, חיבור אמין מתחיל בחומר העבודה-לא בשם או בקיבולת המדורגת של מכונת הריתוך. יש לבחון את חתך הצמה, מבנה הגדילים, מידות פס המסילה, שטח המפרק והביצועים החשמליים הנדרשים לפני הבחירה בין ריתוך התנגדות MFDC, ריתוך דיפוזיה, ריתוך קולי, כיווץ או הלחמה.
מדריך זה מסביר כיצד תהליכים אלו שונים ואיזה מידע נדרש לבחירת המתאיםמכונת ריתוך צמות נחושת.


באיזו שיטת ריתוך כדאי להשתמש?
התהליך הנכון תלוי בשאלה אם הדרישה היא לדחוס את קצה הצמה, לחבר אותו למנצח אחר או להשלים את שתי הפעולות כחלק מפס ייצור אוטומטי.
| חומר עבודה או דרישת ייצור |
|
הסיבה העיקרית |
| צמת נחושת רופפת הדורשת קצה קומפקטי ומרובע | התנגדות-לדחיסה וחיתוך של קצה מחומם | מגבש את הגדילים ויוצר צורת קצה מבוקרת |
| צמה דחוסה המחוברת לפס נחושת מוצק בנקודות ריתוך מוגדרות | ריתוך התנגדות MFDC | מספק חימום מרוכז ומחזור ייצור קצר |
| צמת נחושת התחברה על פני שטח מגע גדול יחסית | ריתוך דיפוזיה | מפעיל חום ולחץ על אזור מפרק רחב יותר |
| צמה קטנה או כבל מחוברים למסוף מתאים | ריתוך מתכת אולטרסאונד | יכול לגבש מוליכים עדינים מבלי להוסיף מתכת מילוי |
| צמה מוכנסת לתוך שרוול או טרמינל סגור | כיווץ מכני | יוצר חיבור מכני וחשמלי ללא מחזור ריתוך תרמי |
| מפרק שבו מתכת מילוי ואזור גדול יותר-מושפע חום מקובלים | הלחמה | מאפשר לחבר את החלקים באמצעות סגסוגת מילוי מותכת |
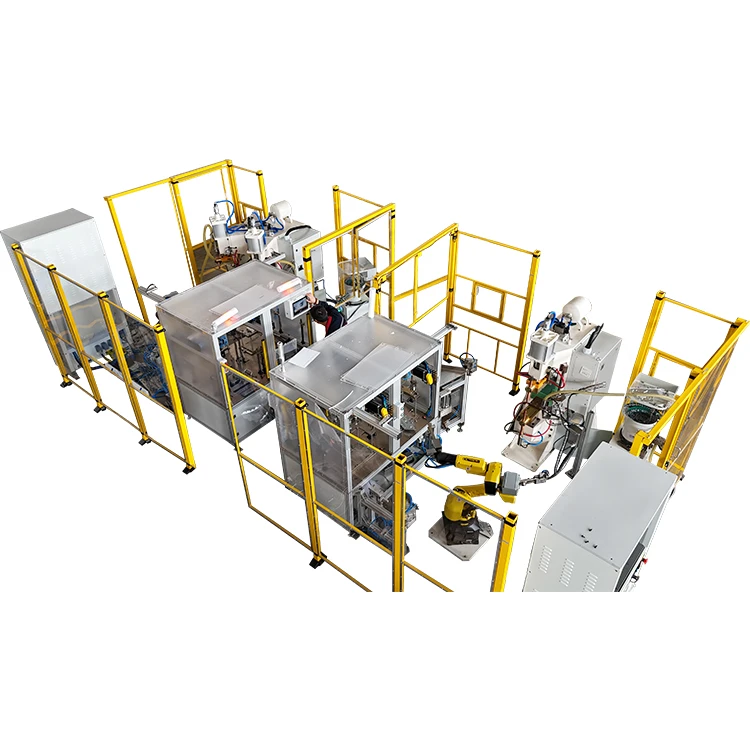
| ייצור-בנפח גבוה עם מספר שלבי עיבוד | קו אוטומטי מותאם אישית | משלב הזנה, דחיסה, חיתוך, מיקום וריתוך |
טבלה זו היא נקודת התחלה ולא המלצה סופית על מכונה. שני חלקים המתוארים כ"צמת נחושת לפס נחושת" עשויים לדרוש תהליכים שונים אם הממדים, הציפויים, אזורי הריתוך או תקני הקבלה שלהם שונים.
מדוע קשה לרתך צמת נחושת?
נחושת מובילה חום מהמפרק
לנחושת מוליכות חשמלית ותרמית גבוהה. במהלך ריתוך התנגדות, זרם יכול לעבור דרך חומר העבודה עם התנגדות נמוכה יחסית בעוד הנחושת שמסביב מסירה במהירות חום מאזור הריתוך המיועד.
המכונה חייבת לספק מספיק אנרגיה כדי ליצור את המפרק מבלי להאריך את זמן הריתוך עד כדי כך שהצמה תתעוות, הגדילים יתרככו יתר על המידה או שמשטח המסוט יהפוך לחרוץ מאוד.
פס הנחושת המוצק משמש בדרך כלל כגוף קירור גדול יותר מהצמה. גיאומטריית האלקטרודה וסידור החלקים חייבים אפוא ליצור איזון חום מתאים בין שני הצדדים של המפרק.
המבנה הקלוע אינו מתנהג כמו יריעה מוצקה
צמת נחושת מכילה חוטים עדינים רבים עם נקודות מגע קטנות ביניהם. לפני הדחיסה, ההתנגדות החשמלית בתוך הצרור אינה מתפזרת באופן שווה כפי שתהיה ברצועה מוצקה.
כאשר מופעל כוח אלקטרודה, הגדילים עשויים:
- זז הצידה;
- להתפשט מעבר לאזור המפרק המיועד;
- לייצר עובי דחוס לא אחיד;
- צור נקודות מגע מקומיות עם-התנגדות גבוהה;
- להיות לכוד מחוץ לפני האלקטרודה;
- הפרד במהלך חיתוך או טיפול.
מתקן שמאתר רק את הקצוות החיצוניים של הצמה עשוי שלא להספיק. הכלי חייב לתמוך בצמה קרוב לאזור הריתוך ולשלוט כיצד הגדילים נעים ככל שהלחץ עולה.
מצב פני השטח משנה את חלון הריתוך
נחושת חשופה מפתחת תחמוצות פני השטח במהלך האחסון והטיפול. שמן, אבק, חומר סיכה לציור וטביעות אצבע יכולים גם הם להגביר את השונות בין החלקים.
צמת נחושת משומרת מתנהגת אחרת מצמת נחושת חשופה מכיוון שציפוי הפח משנה את מצב הממשק. חום מוגזם עלול לגרום לאובדן ציפוי, זיהום פני השטח או איסוף חומר על האלקטרודה.
הספק צריך לדעת אם הצמה והמסילה הם:
- נחושת חשופה;
- נחושת משומרת;
- נחושת בציפוי כסף-;
- נחושת בציפוי ניקל-;
- מטופל כימית;
- מזוהם משמן או שאריות עיבוד.
שינוי הציפוי לאחר קביעת לוח הזמנים של הריתוך עשוי לדרוש בדיקה חדשה.
חוזק מכני אינו דרישת הקבלה היחידה
מפרק יכול להתנגד למבחן משיכה ועדיין לבצע ביצועים גרועים בשירות אם התנגדות המגע שלו גבוהה מדי או אם הוא הופך לא יציב לאחר כיפוף חוזר.
ייתכן שמכלולי צמות נחושת יצטרכו לעמוד במספר דרישות בו-זמנית:
- כוח משיכה מכני;
- התנגדות מפרקים נמוכה;
- עליית טמפרטורה מבוקרת;
- גמישות כיפוף;
- התנגדות לעייפות;
- דיוק מידות;
- מראה משטח מקובל;
- עקביות על פני אצוות ייצור.
יש להגדיר דרישות אלו לפני אישור המכונה והכלי הסופי.
הידוק קצה צמת נחושת אינו זהה לריתוך פסים
אחת מטעויות הרכישה הנפוצות ביותר היא התייחסות להידוק קצה הצמה ולריתוך-ל-צמה כאל אותה פעולה.
הם תהליכים קשורים, אבל הם פותרים בעיות ייצור שונות.
מה עושה קומפקציה של צמת נחושת
הידוק הקצה משתמש בחימום חשמלי מבוקר ובלחץ כדי לגבש את גדילי הנחושת הרופפים לקטע צפוף. לאחר מכן ניתן לחתוך את האזור הדחוס, לנקב, לרתך אותו למסוף או להרכיב אותו עם פס מוצק.
תהליך דחיסה מבוקר-יכול לעזור:
- מנע מהגדילים להשתחרר לאחר חיתוך;
- שמור על רוחב ועובי הצמה בטווח שניתן לחזור עליו;
- צור אזור יציב לריתוך הבא;
- שפר את המיקום במתקן הרכבה;
- הכן את הקצה לקידוח או ניקוב;
- צמצם חיתוך ידני ועיצוב מחדש.
לייצור אצווה, של HAIFEIמכונת כיווץ וחיתוך צמות נחושת HFDB-660 אוטומטיתמשלב הזנה, חימום התנגדות, יצירת קצה וחיתוך במחזור ייצור אחד.
עבור מידות צמה אחרות וסידורי ייצור, המכונת ריתוך אוטומטית לריבוע חוט נחושתניתן להעריך לפי גודל הצמה הנדרש, מידות דחוסות ואורך מוגמר.
מתי יש לדחוס את הקצה לפני הריתוך
בדרך כלל כדאי להעריך-קדימה כאשר:
- גדילי הצמה מתפשטים במהלך הטעינה;
- הריתוך דורש אזור מגע מוגדר;
- להרכבה המוגמרת יש מגבלת עובי קפדנית;
- יש לנקב את הצמה לפני ההרכבה;
- טעינה אוטומטית דורשת צורת קצה יציבה;
- גדילים רופפים יוצרים מגע לא עקבי של אלקטרודה;
- מספר גדלי צמה זקוקים למתכוני ייצור שניתן לחזור עליהם.
דחיסה מוקדמת-לא מבטיחה אוטומטית חיבור צמה טוב-ל-מפרק. הקטע הדחוס עדיין חייב להיות בעל צפיפות, ממדים ומצב פני השטח מתאימים לתהליך הריתוך הבא.
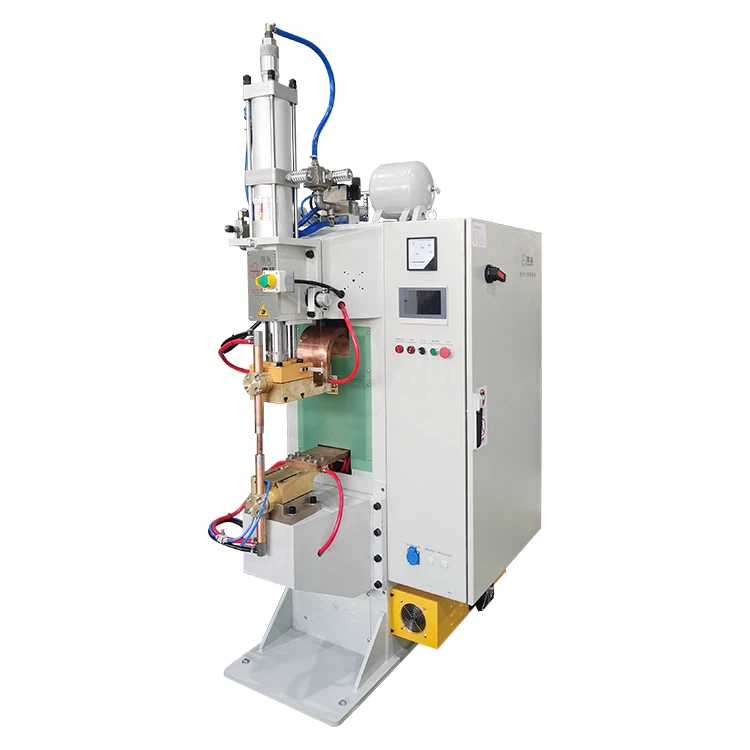
ריתוך התנגדות MFDC עבור צמת נחושת לפס נחושת
ריתוך התנגדות MFDC נחשב לעתים קרובות כאשר יש לחבר צמת נחושת דחוסה לפס נחושת מוצק במיקום מוגדר אחד או יותר.
שנאי הריתוך מספק זרם ישר מבוקר דרך האלקטרודות וחלקי העבודה. חום נוצר בממשקי המגעים החשמליים בזמן שראש הריתוך שומר על לחץ.
יישומים מתאימים לריתוך MFDC
ריתוך MFDC עשוי להיות מתאים כאשר:
- קצה הצמה כבר נדחס;
- אזור המפרק מרוכז יחסית;
- אלקטרודות יכולות להגיע לשני הצדדים של המכלול;
- ניתן להחזיק את החלק במדויק במתקן;
- נדרשים מחזורי ריתוך קצרים;
- מספר נקודות ריתוך משמשות במקום אזור מלוכד רחב אחד;
- קו הייצור דורש מתכוני ריתוך הניתנים לתכנות.
לייצור בנפח גדול-, ניתן לשלב את המכונה עם טעינת חלקים אוטומטית, מיקום סרוו, ניטור ריתוך ומסועים פריקה. יש לבחור את רמת האוטומציה על פי גרסאות החלק ויעד הייצור במקום להוסיף ללא תועלת מחזור- ברורה בזמן.
משתנים השולטים בתוצאת ריתוך MFDC
-
זרם וזמן ריתוך
נחושת דורשת בדרך כלל זרם ריתוך גבוה ומשך ריתוך מבוקר בקפידה. אם הזרם נמוך מדי, ייתכן שהממשק לא יפתח מפרק חזק. אם זמן הריתוך ארוך שלא לצורך, החום מתפשט אל הצמה והמסילה שמסביב.
קיבולת שנאי מדורגת לבדה אינה מספיקה כדי לאשר את התאמת המכונה. יש לבדוק גם את יכולת הזרם המשנית-, אורך הכבל, עומק הגרון, גיאומטריית האלקטרודות ומחזור העבודה.
-
כוח אלקטרודה
ראש הריתוך חייב להפעיל כוח מספיק וניתן לחזור עליו לפני תחילת הזרם. כוח קטן מדי עלול לייצר קשתות, גירוש או התנגדות לא יציבה למגע. כוח מוגזם יכול לשטח את הצמה מחוץ לאזור הריתוך המיועד או להפחית את התנגדות הממשק הנדרשת לחימום.
הראש חייב גם לעקוב אחר חומר העבודה כאשר הנחושת מתרככת במהלך הריתוך.
-
צורת אלקטרודה
גודל האלקטרודה וגיאומטריית הפנים משפיעים על צפיפות הזרם, השקע וחלוקת החום. פני אלקטרודה קטנים מאוד עשויים לרכז זרם אך להשאיר סימני משטח עמוקים. פנים גדול עשוי להפחית את צפיפות הזרם ולדרוש יותר קיבולת מכונה.
עיצוב האלקטרודה צריך להתבסס על אזור הריתוך הנדרש והחלל הנגיש מסביב לפס.
-
הִתקָרְרוּת
השנאי, המוליכים המשניים, מחזיקי האלקטרודות ומכסי האלקטרודות דורשים קירור מים נאות. אם טמפרטורת האלקטרודה ממשיכה לעלות במהלך משמרת, איכות המפרק וחיי האלקטרודה יכולים להשתנות למרות שהגדרות הבקר נשארות זהות.
לכן יש להתייחס לזרימת המים ולטמפרטורת הכניסה כאל פרמטרי ייצור ולא כאל מידע שימושי כללי.
עיצוב מתקן לריתוך צמה-ל-מסילה
המתקן צריך לאתר את הפס המוצק תוך תמיכה בצמה קרוב למפרק. זה גם צריך לשמור על החלק הדחוס שטוח ולמנוע מהחלק הגמיש למשוך את המפרק ממקומו.
מתקן ייצור עשוי להזדקק ל:
- פיני איתור פסים;
- מדריכי רוחב צמה;
- עצירות קצה מתכווננות;
- מהדקים מחוץ לאזור הריתוך;
- בלוקי תמיכה ניתנים להחלפה מנחושת או בידוד;
- חיישנים המאשרים נוכחות חלק;
- אישור להחלפת אלקטרודות;
- שינוי מהיר של-כלים עבור מוצרים שונים.
מקור ריתוך רב עוצמה אינו יכול לפצות על צמה שמשנה מיקום בין מחזור למחזור.
ריתוך דיפוזיה עבור אזורי מגע גדולים יותר עם נחושת
יש לשקול ריתוך דיפוזיה כאשר המפרק דורש הדבקה על פני שטח רחב יותר ממה שריתוך נקודתי קונבנציונלי יכול לספק.
בתהליך ריתוך דיפוזיה מחומם בהתנגדות, חלקי העבודה מוחזקים בלחץ מבוקר בעוד חימום חשמלי מעלה את אזור המפרק למצב העיבוד הנדרש. החום והלחץ מגבשים את ממשקי הנחושת מבלי להסתמך על גושי ריתוך-מתבודדים.
כאשר ריתוך דיפוזיה עשוי להיות מתאים יותר
כדאי להעריך את התהליך כאשר:
- לצמה או למחבר הגמיש יש שטח מגע רחב יחסית;
- המפרק דורש התנגדות מגע נמוכה ועקבית;
- קטע מלוכד רחב עדיף על פני מספר כתמים בודדים;
- יש לחבר את צמת הנחושת לבלוק חיבור נחושת מוצק;
- החלק המוגמר משמש במכלול חשמלי גבוה-;
- העקביות הממדית והחשמלית של אצווה-ל- חשובה.
ניתן להגדיר את ציוד ריתוך דיפוזיית הנחושת של HAIFEI בהתאם לאזור המפרק, מבנה המוליך, הלחץ הנדרש וסידור הייצור.
גורמי תהליך שיש לאשר
בחירת מכונת ריתוך דיפוזיה צריכה לשקול:
- רוחב ואורך מגע בפועל;
- עובי נחושת כולל;
- צפיפות הצמה;
- מידות פס;
- ציפוי פני השטח;
- חלוקת לחץ;
- טמפרטורת חימום;
- זמן חימום והחזקה;
- סידור קירור;
- עיצוב כלי מתקן וגרפיט-;
- זמן מחזור נדרש.
שטח ריתוך גדול יותר מגדיל בדרך כלל את קיבולת המכונה הנדרשת ומציב דרישה גדולה יותר לאחידות הלחץ. אם צד אחד של המפרק מקבל פחות לחץ, הקשר המוגמר עלול להיות לא אחיד גם אם פרמטרי החימום המוצגים נראים תקינים.
ריתוך נקודתי MFDC או ריתוך דיפוזיה?
אף תהליך אינו טוב יותר באופן אוניברסלי.
ריתוך MFDC בדרך כלל מתאים יותר למנחים נפרדים של מפרקים ומחזורים קצרים יותר. ריתוך דיפוזיה מתאים יותר כאשר המוצר דורש שטח מגע רחב וגיבוש מבוקר על פני המפרק.
| גורם בחירה | ריתוך התנגדות MFDC | ריתוך דיפוזיה |
| צורת מפרקים אופיינית | אזור ריתוך מקומי אחד או יותר | אזור מגע רחב |
| אזור מגע רחב | מחזור ריתוך קצר ומרוכז | מחזור חימום, החזקת לחץ וקירור |
| אלקטרודה או כלי עבודה | אלקטרודות מסגסוגת-נחושת | כלי לחץ ספציפי-ליישום, לרוב כולל רכיבי גרפיט |
| מראה פני השטח | סימני אלקטרודה מקומיים עשויים להישאר | אזור דחוס או מחומם רחב |
| חשש הייצור העיקרי | ריכוז זרם ומצב האלקטרודה | פיזור חום ולחץ אחיד |
| הדרך הטובה ביותר לאשר התאמה | ריתוך לדוגמא ובדיקת מפרקים | ריתוך לדוגמא ובדיקת מפרקים |
אם היישום כולל רדיד נחושת רב שכבתי ולא מוליך קלוע, ריתוך דיפוזיה עשוי להיות מוערך גם כחלק מתהליך ייצור פסים גמישים.
מתי יש לשקול ריתוך אולטראסוני?
ריתוך מתכת אולטראסוני משתמש ב-רטט מכאני בתדירות גבוהה ובכוח הידוק ליצירת מפרק- במצב מוצק. זה יכול להתאים למוליכי נחושת עדינים, קצוות כבלים ומבנים מסויימים.
התהליך עשוי להיחשב כאשר:
- חתך המוליך-נמצא בטווח המוסמך של הרתך;
- הגיאומטריה המסוף תומכת בהידוק יציב;
- אזור המפרק נגיש לסונוטרוד ולסדן;
- אין מתכת מילוי מועדפת;
- היישום דורש כניסת חום חיצונית מוגבלת;
- ניתן לאחד את בניית הצמה ללא נזק לגדיל.
עיצוב Sonotrode, רוחב הצמה, עובי הערימה ותמיכה במסוף חשובים. ייתכן שמכונה שנבחרה רק לפי חתך -הכבל הנומינלי לא תספק תהליך יציב לצמת נחושת רחבה או בעלת צורה יוצאת דופן.
עבור אזור מגע צמה-ל-מגע גדול, יש להשוות ריתוך קולי לריתוך התנגדות ודיפוזיה באמצעות ניסויים פיזיים.
מתי קרימפינג היא בחירה טובה יותר?
כיווץ יוצר את החיבור בצורה מכנית על ידי דחיסה של הצמה בתוך טרמינל, שרוול או פרול. זה לא דורש מקור כוח ריתוך, אבל זה דורש מבנה משותף המיועד לכיווץ.
כיווץ עשוי להתאים כאשר:
- ניתן להכניס את הצמה למסוף-חבית סגור או פתוח;
- ההרכבה מאפשרת מבנה טרמינל גדול יותר;
- חיבור מכני מקובל;
- כלי עבודה יכולים לשלוט בגובה הדחיסה;
- ניתן לבדוק את הקרימפ ולבדוק-שליפה;
- קו הייצור כבר כולל הזנה וכבישה סופנית.
צמה שטוחה הממוקמת ישירות על פס מוצק לא יכולה להיות פשוט "לכווץ" אלא אם כן החלק כולל תכונת שמירה מכנית מתאימה.
יש לשלוט בגובה הלחיצה, בחומר הקצה, בציפוי ומילוי הצמה. דחיסה מוגזמת עלולה לגרום נזק לגדילים, בעוד שדחיסה לא מספקת עלולה לייצר התנגדות גבוהה או חוזק משיכה ירוד.
מתי יש להעריך הלחמה?
הלחמה מצטרפת לרכיבים באמצעות מתכת מילוי עם טמפרטורת התכה נמוכה יותר מחומרי בסיס הנחושת.
זה עשוי להיחשב עבור צורות מפרקים מורכבות או יישומים שבהם מתכת מילוי מקובלת. עם זאת, היצרן חייב לתת את הדעת על:
- שאריות שטף;
- ניקוי מפרקים;
- זמן חימום וקירור ארוך יותר;
- אזור מושפע-מחום גדול יותר;
- התקשות צמה אפשרית;
- מילוי-בקרת מתכת;
- דרישות מיומנות מפעיל או אוטומציה;
- התנגדות חשמלית של המפרק שהושלם.
עבור חיבור נחושת גמיש, חום העובר מעבר למפרק עשוי להפחית את הגמישות ליד הפס. יש לבדוק זאת במהלך בדיקת המוצר.
בעיות נפוצות לריתוך צמות נחושת
גדילים רופפים לאחר חיתוך
חוטים רופפים מצביעים בדרך כלל על כך שהחתך נמצא מחוץ לקטע הדחוס במלואו או שהצמה לא התאחדה באופן שווה לפני החיתוך.
לִבדוֹק:
- עמדת חימום;
- אורך דחוס;
- חלוקת לחץ;
- עמדת חיתוך;
- פינוי להב;
- מתח צמה במהלך האכלה;
- תנועת חוט לפני הלחיצה.
העברת החותך קרוב יותר לאזור הדחוס עשויה לעזור, אך היא לא אמורה להפחית את החומר הזמין עבור פעולת הריתוך הבאה.
להסבר מפורט יותר, קרא כיצד לחתוך צמת נחושת מבלי להתקלקל.
צמה חלשה-ל-חיבור פס
חיבור עלול להיכשל מכיוון שאנרגיית הריתוך נמוכה מדי, הלחץ אינו מתאים או ששטח המגע בפועל משתנה בין חלקים.
לִבדוֹק:
- צפיפות קצה-;
- מצב פני השטח של פס פס;
- מיקום חלק;
- יישור אלקטרודה;
- משלוח נוכחי;
- זמן ריתוך;
- כוח החזרה;
- בלאי אלקטרודות;
- תנועת מתקן.
הגדלת הזרם מבלי לזהות את הסיבה עלולה ליצור שינוי צבע נוסף או גירושים מבלי לשפר את העקביות.
התנגדות מגע גבוהה
עמידות גבוהה של מפרקים יכולה לנבוע מהדבקה לא מלאה, זיהום פני השטח, אזור מפרק נמוך או חללים פנימיים בצמה הדחוסה.
יש לבדוק את המפרק באמצעות שיטת מדידת התנגדות-נמוכה מתאימה. מיקום הבדיקה וזרם הבדיקה חייבים להישאר עקביים, אחרת מערכת המדידה עלולה ליצור הבדלים מטעים בין הדגימות.
עבור מוצרי-זרם גבוהים, בדיקת עליית טמפרטורה- בעומס ההפעלה שצוין עשויה לחשוף בעיות שאינן ניכרות מבדיקת משיכה פשוטה.
שינוי צבע מוגזם
שינוי צבע הנחושת קשור לטמפרטורה, זמן חשיפה וחמצון פני השטח. זה עשוי להצביע על כך שמחזור החימום ארוך מדי, הקירור אינו מספיק או שהחום מתפשט מעבר למפרק המיועד.
בדוק אם:
- הזרם גבוה מספיק כדי לאפשר מחזור קצר יותר;
- קירור האלקטרודה והכלים פועלים כהלכה;
- משטח העבודה נקי;
- לחץ מופעל בזמן הנכון;
- המפרק מוחזק במהלך הקירור;
- הדרישה החזותית תואמת לתהליך שנבחר.
שינוי צבע לבדו אינו קובע את חוזק המפרק, אך הוא עשוי להיות בלתי מקובל עבור המוצר המוגמר או להעיד על שליטה תרמית לקויה.
הדבקת אלקטרודה
הידבקות אלקטרודה יכולה לנבוע מטמפרטורת ממשק מוגזמת, איסוף נחושת, פני אלקטרודה פגומים או קירור לא מתאים.
תוכנית התחזוקה צריכה להגדיר:
- חומר אלקטרודה;
- גיאומטריית קצה;
- שיטת ההלבשה;
- תדירות הלבשה;
- קריטריונים להחלפה;
- קירור-זרימת מים;
- בדיקות יישור אלקטרודות.
אין לחבוש אלקטרודות עד שהגיאומטריה המקורית שלהם שונתה מבלי לתעד כמה ריתוכים הושלמו. יש להשתמש בניסויי ייצור כדי לקבוע מרווח תחזוקה ריאלי.
מידות דחוסות לא יציבות
שינוי ברוחב או בעובי הדחוסים יכולים להשפיע על העמסת המתקן ולשנות את אזור המגע במהלך הריתוך הסופי.
סיבות אפשריות כוללות:
- מתח הזנת צמה לא עקבי;
- שינוי ברוחב הצמה הנכנסת;
- מרווח כלי עבודה שגוי;
- לחץ לא אחיד;
- בלאי כלי עבודה;
- חימום מחוץ לטווח שצוין;
- חומר מספקים או קבוצות שונות.
יש לשלוט במפרטי הצמה הנכנסים יחד עם פרמטרי המכונה.
נזק לציפוי הפח
צמת נחושת משומרת דורשת שליטה קפדנית על כניסת החום. חימום יתר עלול להפריע לציפוי, לזהם כלי עבודה או להשאיר משטח לא אחיד סביב המפרק.
על הספק לבדוק את הצמה המצופה בפועל במקום להשתמש בדגימות נחושת חשופות כתחליף. יש גם להעריך את המפרק המוגמר בהתאם לדרישות החשמל, המכאניות והקורוזיה שלו.
שאלות נפוצות אודות ריתוך צמות נחושת
ש: האם ניתן לרתך צמת נחושת ישירות לפס נחושת מוצק?
ת: כן, ניתן לחבר מבני צמה ומסוט מסוימים באמצעות ריתוך התנגדות, ריתוך דיפוזיה או תהליך מוסמך אחר. לעתים קרובות מומלץ לדחוס-קדימה של קצה הצמה מכיוון שגדילים רופפים מקשים על המיקום והפצת החום.
השיטה הסופית צריכה להיבחר בהתאם לאזור המפרק, בניית הצמה, עובי פס המסה וביצועי החשמל הנדרשים.
ש: האם יש לדחוס את קצה הצמה לפני הריתוך?
ת: דחיסה מומלצת כאשר לא ניתן לאתר את הצמה הרופפת באופן עקבי או כאשר הריתוך הסופי דורש אזור מגע מבוקר. זה גם מקל על חיתוך, ניקוב, טעינה ובדיקה של הצמה.
ייתכן שלא יהיה צורך בשלב דחיסה נפרד עבור כל מפרק, במיוחד כאשר תהליך הריתוך הנבחר מגבש את הגדילים כחלק מאותו מחזור.
ש: האם ניתן לרתך צמת נחושת משומרת בהתנגדות?
ת: חלק מיישומי צמות נחושת משימורים יכולים להיות מרותכים בהתנגדות, אך הציפוי משנה את מצב הממשק ועלול להשפיע על זיהום האלקטרודות. הבדיקה חייבת להשתמש בצמה ובפס המצופה בפועל.
יש לבדוק את המפרק המוגמר עבור נזקי ציפוי, חוזק משיכה, התנגדות ועליית טמפרטורה.
ש: האם ריתוך צמת נחושת זהה לכיווץ?
ת: לא. ריתוך יוצר קשר מתכתי באמצעות חום, לחץ או רטט מכני. כיווץ יוצר חיבור מכני על ידי דחיסה של הצמה בתוך טרמינל או שרוול.
שניהם יכולים לספק חיבור לחשמל, אך שיטות העבודה, תכנון המפרק ושיטות הבדיקה שלהם שונות.
ש: האם MFDC או ריתוך דיפוזיה טובים יותר עבור צמת נחושת?
ת: ריתוך MFDC מתאים בדרך כלל למצבי ריתוך מקומיים ולמחזורים קצרים יחסית. ריתוך דיפוזיה מתאים יותר לאזורי מגע רחבים יותר שבהם יש לפזר חום ולחץ על המפרק.
התהליך המועדף תלוי בגיאומטריית חומר העבודה ובדרישות הקבלה. ניסוי לדוגמה מספק תשובה אמינה יותר מאשר השוואת מפרטי מכונה בלבד.
ש: האם מכונה אחת יכולה לעבד גדלי צמות נחושת שונים?
ת: מכונה עשויה לעבד מספר גדלי צמה אם הזרם, הלחץ, טווח הכלים ומערכת ההזנה שלה יכולים לכסות אותם. רוחבי צמה שונים או ממדים דחוסים עשויים לדרוש כלי החלפה ומתכוני פרמטרים נפרדים.
על הספק לבדוק כל מידה מתוכננת לפני אישור טווח המכונות.
ש: כיצד ניתן למנוע גדילי נחושת רופפים לאחר חיתוך?
ת: יש לגבש את הצמה במלואה לפני שהחותך עובר דרכה. תנוחת חימום, אורך דחוס, חלוקת לחץ, מצב הלהב ומיקום החיתוך כולם משפיעים על התוצאה.
חיתוך דרך אזור מעבר דחוס חלקית הוא סיבה שכיחה לגדילים רופפים.
ש: מדוע יש צורך בריתוך לדוגמה לפני בחירת המכונה?
ת: חיבורי צמת נחושת משתנים ברוחב, בבניית הגדיל, בציפוי, באזור המפרק ובדרישת האיכות. מכונה שנבחרה רק מקטלוג עלולה לספק זרם לא מספיק, לחץ לא מתאים או סידור כלי עבודה שגוי.
ריתוך לדוגמא מאמת את התהליך, קובע חלון פרמטר ראשוני ומספק חלקים לבדיקות מכניות וחשמליות.
קבל המלצה על תהליך ריתוך צמת נחושת
פתרון מתאים לריתוך צמות נחושת מתחיל בחומר ובמבנה המפרק בפועל.
HAIFEI מספקת ציוד דחיסה-של צמות נחושת, מערכות ריתוך התנגדות MFDC, מכונות ריתוך לפיזור נחושת וקווי ייצור מותאמים אישית. המהנדסים שלנו יכולים לבדוק אם היישום שלך דורש דחיסה קצה, ריתוך ישיר של פסים או תהליך משולב.
נא לשלוח:
- מפרט צמת נחושת;
- ציור פס;
- ציפוי חומר ומשטח;
- מידות מפרקים;
- כוח משיכה נדרש או ביצועים חשמליים;
- יעד ייצור;
- רמת אוטומציה מועדפת;
- תצלומים של חלקי עבודה או דוגמאות פיזיות.
לאחר מכן נוכל להעריך את התהליך, לארגן בדיקות לדוגמה במידת הצורך ולהכין תצורת מכונה המבוססת על תנאי הייצור בפועל.
שלח את צמת הנחושת שלך ואת ציור פס