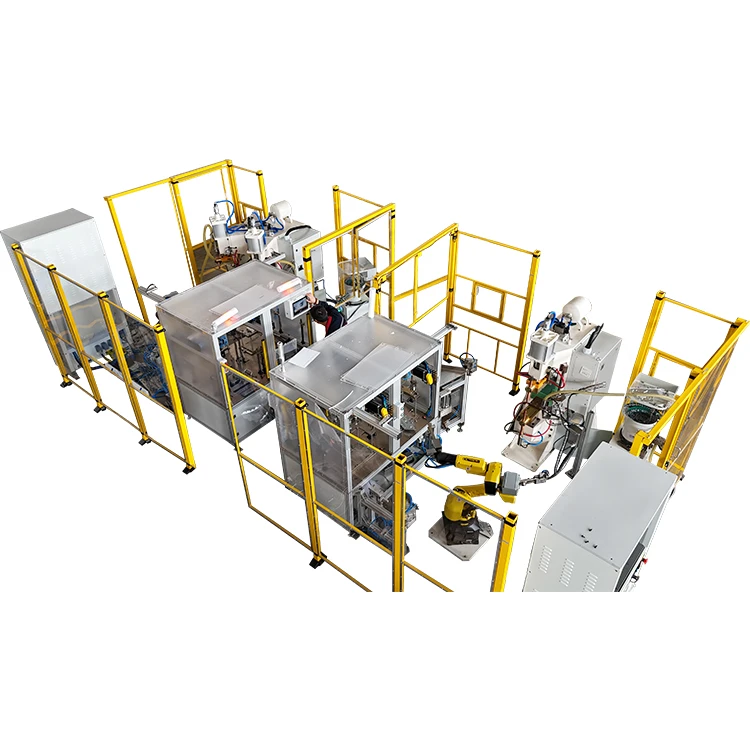
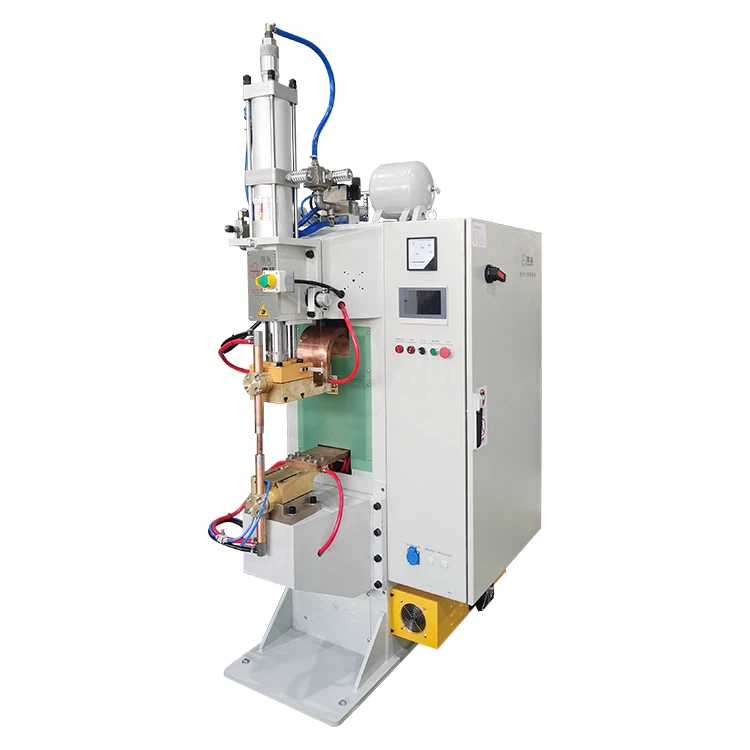
ביישומים כגון מערכות אחסון אנרגיה חדשות, חיבורי פסי חשמל וייצור מוליכים גמישים,מכונות ריתוך דיפוזיה של פולימריםהפכו לציוד חיוני להשגת מפרקי מתכת אמינים במיוחד. בניגוד לריתוך היתוך מסורתי, המסתמך על המסת חומר הבסיס, ריתוך דיפוזיה הוא תהליך הצטרפות מוצק- שבו טמפרטורה ולחץ פועלים יחד כדי לקדם דיפוזיה אטומית על פני הממשק, ויוצרים קשר מתכתי יציב.
בתנאים אופטימליים כראוי, חיבורי דיפוזיה-ריתוכים יכולים בדרך כלל להשיג 80% עד 100% מחוזק חומר הבסיס, ובחלק מיישומי נחושת וסגסוגת נחושת, חוזק המפרק יכול להתקרב לזה של חומר האב עצמו.
עם זאת, בסביבות ייצור אמיתיות, חלק מהיצרנים עדיין נתקלים בחוזק משותף לא מספיק לאחר אימוץ טכנולוגיית ריתוך דיפוזיה. תסמינים נפוצים כוללים דלמינציה של ממשק במהלך בדיקת מתיחה, פיצוח מפרק מקומי או שינוי חוזק משמעותי במהלך ייצור אצווה. בעיות אלו לא רק מפחיתות את תפוקת הייצור, אלא גם עלולות ליצור-סיכוני אמינות לטווח ארוך. ביישומי זרם גבוה- כגון מערכות אחסון אנרגיה, אמינות מפרקים לא מספקת עלולה להוביל בסופו של דבר להתחממות יתר, ירידה בביצועים או כשלים בבטיחות.
מניסיון הנדסי מעשי, חוזק ריתוך דיפוזיה לא מספיק נגרם רק לעתים נדירות על ידי גורם יחיד. לעתים קרובות יותר, זה נובע משילוב של סטיות קטנות על פני מספר שלבים של התהליך. לדוגמה, פרמטרים מעט לא מספיקים, הכנת פני השטח לא מלאה ובקרת לחץ לא יציבה יכולים יחד למנוע הדבקת דיפוזיה נכונה. לכן, הקמת מסגרת שיטתית לפתרון בעיות היא חיונית, לא רק לזיהוי מהיר של סיבות השורש אלא גם לשיפור אופטימיזציית התהליך והחלטות בחירת ציוד.
מאמר זה מנתח את גורמי הליבה לחוזק ריתוך דיפוזיה לא מספיק ומציג אסטרטגיות אופטימיזציה מעשיות המבוססות על חווית ייצור בעולם האמיתי-.


ניתוח סיבת השורש: חמישה גורמים מרכזיים המובילים לחוזק ריתוך לא מספיק
בריתוך דיפוזיה, חוזק המפרק תלוי ביסודו במידת הדיפוזיה האטומית וביציבות שכבת הדיפוזיה הנוצרת בממשק. כאשר טמפרטורה, לחץ, זמן ותנאי פני השטח מתאימים כראוי, שני החומרים יוצרים בהדרגה מבנה גבישי רציף, המאפשר תכונות מכניות הקרובות לאלו של חומר הבסיס. עם זאת, אם אחד מהגורמים הקריטיים הללו נופל מחוץ לטווח האופטימלי, תהליך הדיפוזיה הופך לבלתי שלם, וכתוצאה מכך חוזק מופחת או מפרקים לא אמינים.
בפועל, פתרון בעיות צריך לפעול לפי גישה מובנית, תוך בחינת חמשת גורמי המפתח הבאים במקום להתאים פרמטרים באופן עיוור.
1. התאמה לא נכונה של פרמטרי ריתוך: הגורם הישיר ביותר להפחתת חוזק
בין כל הגורמים המשפיעים, פרמטרי ריתוך לא תואמים הם הסיבה השכיחה ביותר לחוזק ריתוך דיפוזיה לא מספיק. האפקטיביות של ריתוך דיפוזיה תלויה בניידות אטומית, אשר עולה באופן משמעותי עם הטמפרטורה. כאשר הטמפרטורה מגיעה לכ-0.5 עד 0.8 מטמפרטורת ההיתוך של החומר (בטמפרטורה מוחלטת), הדיפוזיה האטומית הופכת להיות פעילה מספיק כדי ליצור קשר מתכותי בלחץ מופעל.
אם הטמפרטורה נמוכה מדי, קצב הדיפוזיה יורד באופן משמעותי. אפילו עם זמן החזקה ממושך, שכבת הדיפוזיה עלולה להישאר דקה מדי, וכתוצאה מכך ממשק גלוי בבירור ונטייה לכשל לאורך מישור ההדבקה במהלך בדיקת מתיחה. לעומת זאת, אם הטמפרטורה גבוהה מדי, הדיפוזיה מואצת יתר על המידה, ומעודדת היווצרות של תרכובות בין-מתכתיות שבירות. בעיה זו נפוצה במיוחד בשילובי חומרים מבוססי נחושת-אלומיניום או ניקל-, שבהם שלבים שבירים מפחיתים את המשיכות ומגדילים את הסבירות לשבר תחת עומס.
לחץ משחק תפקיד קריטי לא פחות. לחץ תקין גורם לעיוות מיקרו-פלסטי במשטחי המגע, משטח פגמים מיקרוסקופיים והגדלת שטח המגע האמיתי. אם הלחץ אינו מספיק, נותרים פערים מיקרוסקופיים בין המשטחים, ומונעים דיפוזיה מתמשכת. לחץ מוגזם, לעומת זאת, עלול לגרום לעיוות מקומי או נזק פני השטח, להשפיע לרעה על חוזק המפרק הכולל.
ביישומים מעשיים, טווחי הפרמטרים המומלצים משתנים לפי סוג החומר. לדוגמה, ריתוך דיפוזיה של פס נחושת דורש בדרך כלל טמפרטורות בין 500 מעלות ל-750 מעלות ולחצים בטווח של 5-20 MPa. ריתוך שונה מנחושת-אלומיניום דורש לעתים קרובות לחץ מעט גבוה יותר וזמן אחזקה מותאם בקפידה כדי להבטיח יצירת ממשק יציבה.
לכן, כאשר נצפה חוזק לא מספיק, חיוני -להעריך מחדש אם הפרמטרים הנוכחיים באמת תואמים את החומר והדרישות המבניות, במקום להסתמך רק על הגדרות שהיו בשימוש בעבר.
2. הכנת משטח לא מספקת: גורם בסיסי המשפיע על היווצרות קשר
מצב פני השטח ממלא תפקיד בסיסי בביצועי ריתוך דיפוזיה. מכיוון שחיבור דיפוזיה דורש מגע אינטימי בין משטחים ברמה המיקרוסקופית, מזהמים כגון שכבות תחמוצת, שאריות שמן וחלקיקים עדינים יכולים לפעול כמחסומים פיזיים, ולמנוע דיפוזיה אטומית על פני הממשק.
אם קיימת שכבת תחמוצת עבה, דיפוזיה עשויה להתרחש רק באזורים מבודדים בעוד אזורים אחרים נשארים לא קשורים. בפועל, זה גורם לרוב להתקשרות חלקית על פני המפרק, כאשר חלקים מסוימים נראים חזקים בעוד שאחרים נכשלים בטרם עת. במהלך בדיקת מתיחה, פגמים כאלה מובילים בדרך כלל לדפוסי שברים לא סדירים ולא לכשל אחיד.
חספוס פני השטח הוא פרמטר חשוב נוסף. משטחים מחוספסים מדי יוצרים פערים מיקרוסקופיים גדולים הדורשים לחץ גבוה יותר לסגירה, בעוד שמשטחים חלקים מדי עשויים להפחית את מספר נקודות המגע היעילות. טווח חספוס פני השטח של Ra 0.8 עד 1.6 מיקרומטר מומלץ בדרך כלל, מכיוון שהוא מאזן אזור מגע והתנהגות דפורמציה.
זרימת עבודה סטנדרטית להכנת משטח כוללת בדרך כלל ניקוי מכני, הסרת שומנים כימית וייבוש מבוקר. ליטוש מכני מסיר שכבות תחמוצת, ניקוי כימי מבטל זיהום שמן, וייבוש מונע מלחות להפריע להדבקה. בסביבות ייצור בנפח- גבוה, עיכובים בין ניקוי לריתוך יכולים לאפשר יצירת שכבות תחמוצת חדשות, מה שהופך את השליטה במרווח בין השלבים הללו חיוני.
ניסיון בשטח מראה שכ-30% עד 40% מהכשלים הקשורים לחוזק-ניתן לייחס להכנה לא מספקת של פני השטח, מה שמדגיש את חשיבותו למרות הפשטות הנראית לעין.
3. חוסר יציבות ציוד: תורם מרכזי לשונות חוזק
בסביבות ייצור רבות, וריאציות גדולות בחוזק הריתוך מיוחסות לרוב להגדרות פרמטרים, אך חוסר יציבות של ציוד היא לעתים קרובות הסיבה הבסיסית. מכונות ריתוך דיפוזיה חייבות לשמור על מערכות בקרת טמפרטורה ולחץ יציבות במיוחד. גם כאשר הפרמטרים מתוכנתים נכון, סטיות במהלך הביצוע עלולות להשפיע באופן משמעותי על איכות ההדבקה.
לדוגמה, אם הטמפרטורה המתוכנתת היא 600 מעלות אך אזור החימום בפועל מגיע רק ל-580 מעלות עקב שגיאות כיול, ייתכן ששיעורי הדיפוזיה לא יהיו מספיקים. הבדל זה עשוי להופיע מינורי מבחינה מספרית אך יכול להשפיע באופן משמעותי על הדבקה מתכתית, במיוחד בעת ריתוך רכיבי נחושת עבים שבהם פיזור החום הופך מורכב יותר.
באופן דומה, תנודות לחץ יכולות לשנות את תנאי המגע בממשק. לחץ לא עקבי מוביל לעובי שכבת דיפוזיה לא אחידה, וכתוצאה מכך משתנות חוזק בין רכיבים מרותכים. בבדיקות מתיחה, בעיה זו מופיעה בדרך כלל כערכי חוזק לא עקביים בתוך אותה אצווה ייצור ולא כישלון מוחלט.
פרמטרי ציוד מרכזיים שיש לנטר באופן קבוע כוללים:
- דיוק בקרת טמפרטורה בתוך ±2 מעלות עד ±5 מעלות
- תנודת לחץ בתוך ±2%
- פיזור חימום אחיד על פני אזור הריתוך
- מצב בלאי אלקטרודה או כלי עבודה
כיול קבוע ותחזוקה מונעת חיוניים לשמירה על ביצועי ריתוך עקביים.
4. תכנון לא תקין של תהליך ריתוך: הבדלים מבניים דורשים התאמת תהליך
גם כאשר ציוד ופרמטרים נראים מקובלים, תכנון תהליך הריתוך עצמו עשוי להגביל את הביצועים. עובי חומרים ותצורות מבניות שונות דורשים רצפי ריתוך מותאמים, ויישום תהליך אחיד בכל המוצרים מוביל לרוב לתוצאות לא אופטימליות.
לדוגמה, במחברים גמישים רב-שכבתיים, היעדר שלב טעינה- תקין עשוי למנוע מגע ראשוני אחיד בין שכבות, ולהפחית את יעילות הדיפוזיה. בפסי נחושת עבים, חימום מהיר מדי עלול לגרום לשיפועי טמפרטורה בין פני השטח לפנים, ולהוביל להיווצרות שכבת דיפוזיה לא אחידה.
ריתוך חומרים לא דומה מציג מורכבות נוספת. בהתקשרות נחושת-אלומיניום, דיפוזיה בלתי מבוקרת עשויה לייצר שכבות בין-מתכתיות עבות שהן שבירות מכנית. שכבות אלו נוטות להיסדק תחת לחץ מכני, ומפחיתות את העמידות של המפרק.
לכן, יש לבצע אופטימיזציה של עיצוב התהליך בהתבסס על:
- סוג חומר
- עובי רכיב
- תצורה משותפת
- דרישות מחזור ייצור
רק על ידי איזון גורמים אלו ניתן להשיג באופן עקבי שכבת דיפוזיה יציבה ואמינה.
5. איכות חומר גלם ירודה: מקור נסתר למגבלות חוזק
איכות החומר בסופו של דבר מגדירה את הגבול העליון של חוזק המפרק. גם כאשר פרמטרי ריתוך אופטימליים, פגמים כגון זיהומים, סדקים פנימיים או תכלילים בחומר הבסיס עלולים להחליש את ממשק ההדבקה.
לדוגמה, חומרי נחושת עם טוהר לא מספיק או תכולת חמצן מוגברת עלולים לפתח פגמים מיקרו- במהלך הדבקת דיפוזיה. ביישומי חומרים שונים, היעדר שכבת ביניים מתאימה יכול להאיץ את היווצרותן של תרכובות בין מתכתיות שבירות, המשמשות לעתים קרובות כאתרי התחלת סדקים.
כאשר מתרחשים כשלי חוזק נרחבים, יש להעריך את חומרי הגלם על סמך:
- טוהר החומר
- מצב פני השטח
- נוכחות של פגם פנימי
- תאימות בין השכבות
שליטה באיכות חומרי הגלם מבטיחה בסיס יציב להדבקת דיפוזיה אמינה.
פתרונות ממוקדים: שיטות מעשיות לשיפור חוזק הריתוך
לאחר זיהוי הגורמים השורשיים, יש ליישם פעולות מתקנות שיטתיות. התאמת פרמטר בודד פותרת לעתים רחוקות בעיות ריתוך מורכבות. במקום זאת, מומלצת גישה מתואמת הכוללת שיפורים בתהליך, ציוד ותפעול.
1. ייעול פרמטרי ריתוך באמצעות סטנדרטיזציה
בסביבות ייצור מבוססות-בדרך כלל משתמשים במסדי נתונים סטנדרטיים של פרמטרים כדי להבטיח תוצאות עקביות במוצרים שונים.
תהליך זה כולל בדרך כלל ביצוע ריתוך ניסוי מבוקרים, הערכת תוצאות חוזק מתיחה או גזירה ורישום שילובי פרמטרים מותאמים. לאחר אימות, הגדרות אלה מתגבשות כנוהלים סטנדרטיים ומיושמות באופן עקבי בייצור.
עבור ריתוך דיפוזיה של פסי נחושת, פרמטרים שעברו אופטימיזציה נכונה מביאים לעתים קרובות לחריגה של חוזק המפרק85% מחוזק חומר הבסיס, עם עקביות אצווה משופרת משמעותית.
2. לחזק את הליכי הכנת השטח
הכנת פני השטח נותרה אחד הגורמים הקריטיים ביותר, אך לעתים קרובות פחות מוערכים בהצלחת ריתוך דיפוזיה.
בדרך כלל מומלצת שיטת ניקוי מכני וכימי משולבת. ליטוש מכני מסיר שכבות תחמוצת, בעוד ניקוי כימי מבטל שאריות שמן וחלקיקים עדינים. לאחר הניקוי, המשטח צריך להישאר ללא נגיעה וללא זיהום לפני הריתוך.
בקווי ייצור אוטומטיים, מערכות ניקוי ייעודיות יכולות לשפר את היעילות ולהפחית את השונות, מה שמוביל לתוצאות עקביות יותר.
3. ליישם תחזוקת ציוד מונע
עם הזמן, חיישני טמפרטורה, מערכות לחץ ומודול חימום עלולים להיסחף מהערכים המכוילים שלהם. ללא תחזוקה שוטפת, חריגות אלו עלולות להצטבר ולפגוע בהדרגה באיכות הריתוך.
מומלץ לוח זמנים תחזוקה מובנה, כגון:
- כיול מערכת טמפרטורה כל שלושה חודשים
- בדיקת מערכת לחץ מדי חודש
- בדיקת מודול חימום לאחר מספר מוגדר של מחזורים
תחזוקה מונעת לא רק מייצבת את ביצועי הריתוך אלא גם מאריכה את תוחלת החיים של הציוד.
4. ייעול תהליך ריתוך וטכניקות עזר
ביישומי חומרים שונים, השימוש בחומרים בין-שכבתיים מתאימים יכול לשפר משמעותית את יציבות הממשק. חומרים כגון ניקל או כסף משמשים בדרך כלל להפחתת היווצרות תרכובות שבירות ולשיפור חוזק ההתקשרות.
בנוסף, שליטה בחמצון במהלך-ריתוך בטמפרטורה גבוהה-באמצעות אטמוספרות הגנה או סביבות ואקום-יכולה לשפר עוד יותר את אמינות החיבור.
5. תקן את נהלי ההפעלה כדי להפחית טעויות אנוש
חוסר עקביות תפעולי הוא מקור תכוף לשונות איכות. הבדלים בשיטות טיפול, שיטות הידוק או תזמון הכנה יכולים לשנות את תנאי הממשק ולהפחית את יכולת החזרה.
פיתוח נהלי הפעלה סטנדרטיים (SOPs), מתן הדרכה למפעילים ושמירה על רישומי ריתוך מפורטים הם אסטרטגיות יעילות לצמצום השונות הנגרמת- של האדם.
זרימת עבודה מעשית של פתרון תקלות למהנדסי ייצור
כאשר מתעוררות בעיות בחוזק הריתוך, מעקב אחר רצף פתרון בעיות הגיוני עוזר למנוע ניסויים מיותרים.
גישה מומלצת מתחילה בבדיקת ניקיון פני השטח ואיכות ההכנה. אם מזוהה זיהום, יש לבצע ניקוי מחדש-. לאחר מכן, יש לאמת את הגדרות הפרמטרים מול דרישות החומר. אם הפרמטרים נראים נכונים, יש להעריך את ביצועי הציוד, תוך התמקדות ביציבות הטמפרטורה והלחץ. לבסוף, יש לבדוק את איכות חומרי הגלם.
תהליך זה שלב-אחר-מאפשר למהנדסים לזהות ביעילות סיבות שורש ולמזער את זמן ההשבתה.
כיצד בחירת הציוד משפיעה על אמינות חוזק הריתוך
במקרים רבים, בעיות חוזק ריתוך אינן קשורות אך ורק לתהליכים{{0}, אלא קשורות גם ליכולת הציוד. לכן, בחירת הציוד צריכה להתמקד בביצועים טכניים ולא בעלות בלבד.
דיוק בקרת טמפרטורה הוא אחד הפרמטרים הקריטיים ביותר. מכונות המסוגלות לשמור על דיוק הטמפרטורה בפנים±2 מעלותלספק תנאי דיפוזיה יציבים יותר באופן משמעותי.
יציבות הלחץ חשובה לא פחות. מערכות עם תנודות לחץ למטה±2%מתאימים יותר לשמירה על קשר אחיד בממשק.
עבור רכיבים גדולים או רב שכבתיים, אחידות החימום חיונית. מערכות חימום מרובות-אזורים יכולות לשפר את חלוקת הטמפרטורה ולהפחית אזורים חלשים מקומיים.
ציוד מודרני עם רישום נתונים אוטומטי ותכונות מעקב גם משפר את ניהול הייצור על ידי הפעלת מעקב איכות מפורט.
מַסְקָנָה
חוזק ריתוך דיפוזיה לא מספיק נגרם רק לעתים נדירות על ידי סטיית פרמטר בודד. במקום זאת, זה נובע בדרך כלל מהשפעה משולבת של חומרים, ציוד, עיצוב תהליכים ופרקטיקות תפעול. רק על ידי השגת התאמה נכונה בין המרכיבים הללו ניתן להבטיח יציבות-לטווח ארוך.
עבור יצרנים המפעילים כיום מערכות ריתוך דיפוזיה, הקמת מסדי נתונים סטנדרטיים של פרמטרים, שיפור זרימות העבודה של הכנת פני השטח ושמירה על אמינות הציוד הם הדרכים היעילות ביותר לשיפור איכות המוצר. עבור חברות שמתכננות להשקיע בציוד חדש, בחירת מכונות עם דיוק טמפרטורה גבוה ובקרת לחץ יציבה תפחית משמעותית את הסיכון לכשלים הקשורים לכוח-.
ככל שריתוך הדיפוזיה ממשיך להתרחב על פני אגירת אנרגיה, תשתית חשמל ומגזרי ייצור מתקדמים, שמירה על חוזק ריתוך עקבי תישאר גורם קריטי בהבטחת אמינות המוצר וביצועים-לטווח ארוך. אופטימיזציה מתמשכת של תהליכים ונוהלי ניהול סטנדרטיים ישחקו תפקיד חשוב יותר ויותר בהשגת תוצאות ייצור באיכות גבוהה-.