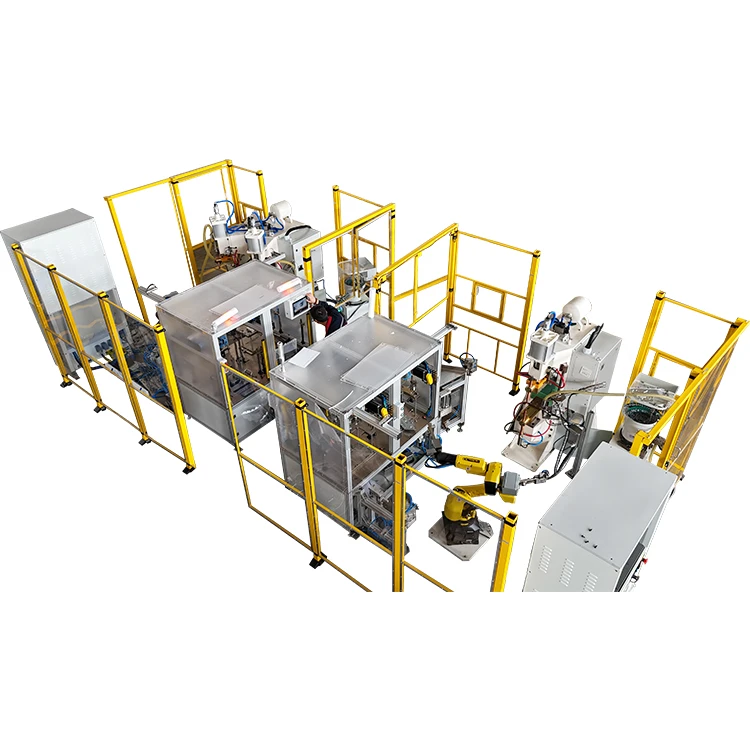
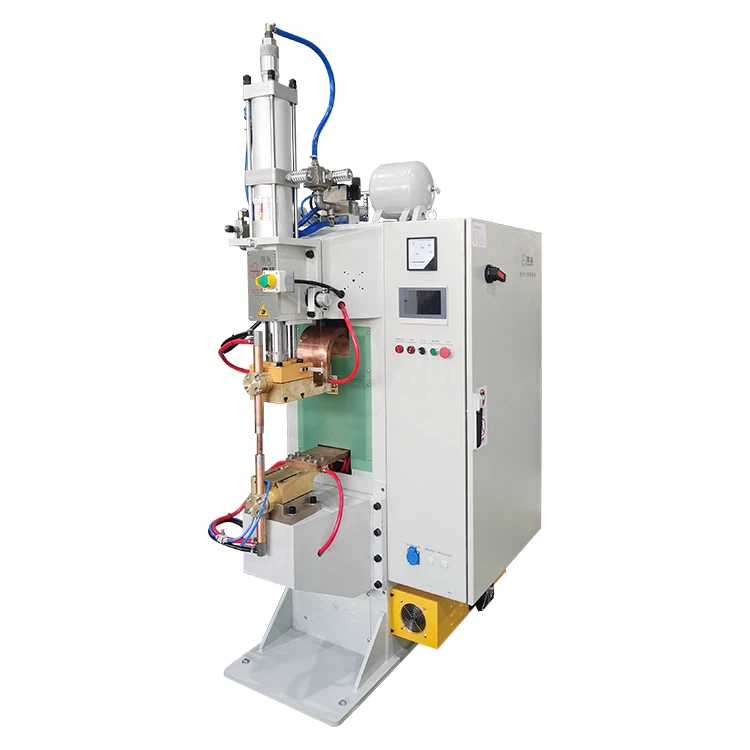
מבוא: האסתטיקה התעשייתית בנקודת ריתוך
על יריעות מרוכבות אלומיניום-של 0.3 מ"מ במודולי סוללה חדשים של רכבי אנרגיה,רתך נקודה בתדר בינוניהשלם 800 נקודות ריתוך עם דיוק זרם של ±1.5%; בריתוך מדויק של רצועות מסגסוגת טיטניום של שעון חכם, שליטה בסטייה של מיקום גוש מותך ל-0.05 מ"מ מגדירה מחדש את תקני הייצור. ניסים איכותיים אלו בעולם המיקרוסקופי מגובים ביישום שיטתי של טכנולוגיית בקרת דיוק של רתך נקודה בתדר בינוני. מאמר זה חושף את תשעת מימדי הבקרה הליבה להבטחת איכות הריתוך.
I. הדרך לבקרת אנרגיה מדויקת
טווח הזהב של תדר המהפך
- הבחירה בתדר מהפך 1000-4000Hz עבור רתכי נקודתיות בתדר בינוני משפיעה ישירות על יעילות כניסת החום:
- ריתוך יריעות דק (<1mm) recommends above 2000Hz to reduce heat conduction loss.
- Thick sheet welding (>3 מ"מ) בוחר 800-1500 הרץ כדי להבטיח עומק חדירה.
- נתוני בדיקה ממפעל תעופה וחלל מראים: עבור יריעות סגסוגת טיטניום 2 מ"מ, קוטר הגוש ב-1500Hz היה גדול ב-18% מאשר ב-1000Hz, וחוזק הגזירה גדל ב-23%.
חוכמת התהליך של תכנות דופק רב-
- מִתקַדֵםרתך נקודה בתדר בינוניתמיכה בתכנות אנרגיה בן 8 שלבים יכול להשיג:
- שלב החימום מראש: הסר סרט תחמוצת משטח (60% זרם × 5ms)
- שלב ריתוך ראשי: צור גוש יציב (100% זרם × 12ms)
- שלב הטמפרור: שפר את המבנה המיקרו (30% זרם × 8ms)
- לאחר יישום תהליך-הדופק הרב, יצרן מגלשות מושבי בטיחות הגדיל את חיי העייפות של כתמי ריתוך מ-100,000 ל-350,000 מחזורים.
פיצוי התנגדות דינמית בזמן אמת{{0}
- אִינְטֶלִיגֶנְטִירתך נקודה בתדר בינוניs ניטור עקומות התנגדות דינמיות בזמן אמת-עם קצב דגימה של 1kHz:
- פיצוי אוטומטית על התפרקות זרם של 20-30% בעת ריתוך יריעות מגולוונות.
- הפעל פעימות ניקוי (200% זרם × 2ms) עבור חלקי עבודה משטחים שמנוניים.
- לאחר יישום פונקציה זו, מפעל מוצרי חשמל ביתי הפחית את שיעור הפגמים בריתוך יריעות מגולוונות מ-3.2% ל-0.15%.
II. אבטחת יציבות של המערכת המכנית
4. מערכת מדעית לניהול אלקטרודות
- מצב האלקטרודה משפיע ישירות על יעילות תפוקת רתך נקודתית בתדר בינוני:
- יש להחליף אם בלאי בקוטר עולה על 10% (זוהה באמצעות מד פרופיל תלת מימדי).
- שמור על חספוס פני השטח מתחת ל-Ra0.8μm (ליטוש כל 5,000 ריתוכים).
- תרגול ממפעל חדש של סוללות אנרגיה: הקמת מודל חיזוי של אלקטרודה מבוקרת שגיאת מחזור החלפה בתוך ±50 ריתוכים.
מיקרו-דיוק של בקרת לחץ
- רתכי נקודתיים בתדר בינוני-מונעים בשרת יכולים להשיג:
- מהירות לחץ מתכווננת ללא שלב בין 0-300 מ"מ לשנייה.
- תנודת לחץ קטנה מ-1.5% או שווה ל-±1.5% (לעומת ±5% עבור מערכות פנאומטיות רגילות).
- על ידי אופטימיזציה של עקומת הלחץ, חברת אלקטרוניקה מדויקת הפחיתה את עיוות הריתוך עבור מחברי מיקרו- מ-0.12 מ"מ ל-0.03 מ"מ.
תחזוקת יעילות של מערכת הקירור
- מערכת קירור המים חייבת לעמוד ב:
- טמפרטורת מים בכניסה 20-30 מעלות (מצויד במכשיר טמפרטורה קבועה).
- תנודת זרימה פחות או שווה ל-±5% (התקן מד זרימה דיגיטלי).
- לקח ממפעל לעיבוד מתכות: עלייה של 5 מעלות בטמפרטורת מי הקירור גרמה לשיעור התזות ריתוך לעלות מ-0.8% ל-4.7%.
III. קידום דיגיטלי של ניטור איכות
7. ניהול עקיבות של פרמטרי ריתוך
- הדור החדש של רתכי נקודתיים בתדר בינוני תכונה:
- אחסון מקומי של 100,000 סטים של פרמטרי תהליך.
- השוואה-בזמן אמת של צורות גל ריתוך (פונקציית אזעקת פס סובלנות).
- באמצעות מערכת עקיבות פרמטרים, ספק חלקי רכב קיצר את זמן הטיפול בתלונות לקוחות מ-72 שעות ל-1.5 שעות.
שילוב טכנולוגי של בדיקות לא-הרסניות
- מערכות ניטור מקוונות יכולות לרכוש בו זמנית:
- נתוני זיהוי פגמים על-קוליים (רזולוציית 0.1 מ"מ).
- מפות הדמיה תרמית אינפרא אדום (רגישות להפרש טמפרטורה של 0.5 מעלות).
- לאחר החלת זיהוי רב-מודאלי, מפעל צבאי הגדיל את שיעור היירוט של מוצרים פגומים-מ-85% ל-99%.
תחזוקה חזויה באמצעות ניתוח ביג דאטה
- בניית מודל חיזוי איכותי דורשת איסוף:
- נתוני מאפיינים 24 מימדיים לכל נקודת ריתוך.
- 3000+ נקודות ניטור לפרמטרים של מצב הציוד.
- באמצעות אלגוריתמים של למידת מכונה, ענקית מוצרים לבנים חוזה כשל באלקטרודות 48 שעות מראש, תוך הימנעות מהפסדי איכות של 2 מיליון יואן לשנה.
IV. פריצות דרך בהתאמת חומרים
מטריצת פרמטר ריתוך חומר מיוחד:
| שילוב חומרים | זרם (kA) | זמן (ms) | לחץ (kN) |
|---|---|---|---|
| 0.8Al + 1.2Cu | 14-16 | 18-22 | 3.2-3.8 |
| 2.0 פלדה + 3.0אל | 22-25 | 25-30 | 4.5-5.2 |
- לאחר החלת מטריצה זו, מפעל סוללות כוח הפחית את סטיית התקן של חוזק ריתוך מסוף מ-±15% ל-±3%.
תגובה מדויקת לטיפול פני השטח
- יריעה מגולוונת: הגדל את הזרם ב-15% והארכת הזמן ב-10%.
- יריעת פלדה משומנת: הגדר זמן פליטה לפני-2ms.
- באמצעות טיפול מקדים-על פני השטח, חברת רהיטי פלדה השיגה הפחתה של 82% בשיעור הנתזים בעת ריתוך יריעות מגולוונות בגודל 0.5 מ"מ.
【מסקנה: המהפכה השיטתית של בקרת איכות】
כאשר מפעל רכב אנרגיה חדש משתמש ב- aרתך נקודה בתדר בינונילהשלים 128 נקודות ריתוך מושלמים במודול סוללה תוך 1.2 שניות, וכאשר יצרן שעונים חכמים משיג דיוק ריתוך ברמת 10 מיקרומטר עבור רכיבי סגסוגת טיטניום, ניסים איכותיים אלו מגובים בהתפתחות מתואמת של בקרת פרמטרים, דיוק מכני וניטור חכם. בקרת איכות עבור רתכי נקודתיות בתדירות בינונית התפתחה מהתאמת פרמטרים בודדים של תהליך לפרויקט הנדסת מערכות המכסה את מצב הציוד, מאפייני החומר וגורמים סביבתיים. אותם מפעלים השולטים בתשעת כללי הזהב הללו השיגו בעצם דרכון איכותי לעידן הייצור המדויק.