מָבוֹא
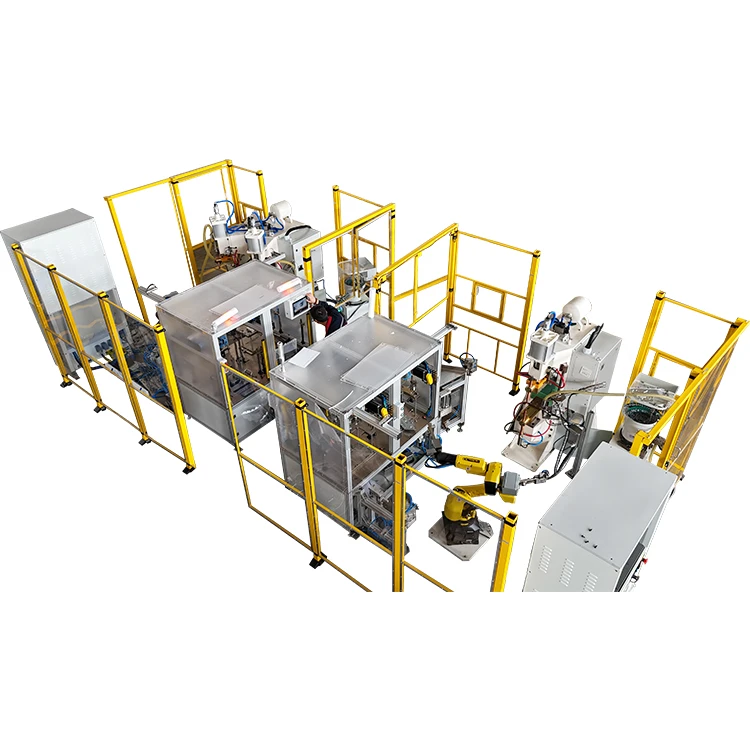
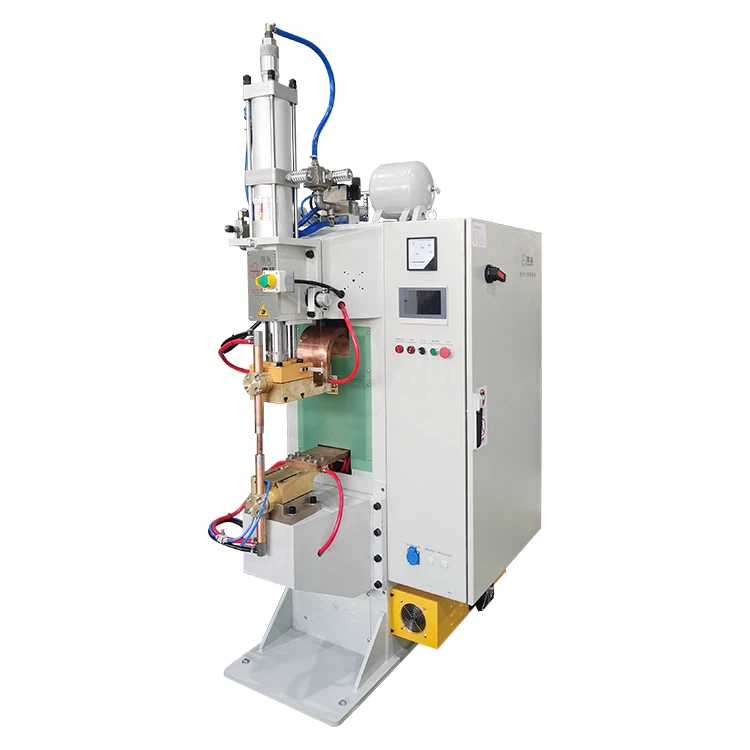
בייצור תעשייתי,מכונות ריתוך נקודה בתדר בינוניהפכו לציוד חשוב בתעשיות כגון רכב, מכשירי חשמל ביתיים ואלקטרוניקה בשל ביצועי הריתוך היעילים והיציבים שלהם. עם זאת, איכות הריתוך תלויה לא רק בביצועי הציוד, אלא גם קשורה קשר הדוק להגדרות הפרמטרים. ארגונים רבים חווים לעתים קרובות פגמי ריתוך ויעילות נמוכה עקב הזנחה של אופטימיזציה של פרמטרים. מאמר זה יתמקד בשיטות הגדרת הפרמטרים עבור מכונות ריתוך נקודתיות בתדר בינוני, ויספק הדרכה מעשית כדי לעזור למפעילים לשלוט במהירות בטכניקות ליבה.
I. זרם ריתוך: פרמטר הליבה הקובע את עומק הריתוך
- זרם ריתוך הוא אחד הפרמטרים הקריטיים ביותר של מכונות ריתוך נקודתיות בתדירות בינונית, המשפיע ישירות על היווצרות גוש וחוזק ריתוך. יש להקפיד על העקרונות הבאים בעת ההגדרה:
- עיקרון התאמת חומרים: התאם את הזרם לפי סוג החומר ועוביו.
- שלב-אחר-שיטת ניפוי באגים שלב: התחל ריתוך ניסיון מזרם קטן יותר (כגון 60% מהערך הנקוב), בדוק אם נקודות הריתוך מציגות ניתזים או ריתוך וירטואלי. הגדל בהדרגה את הזרם עד שלא יתרחשו פגמים, ואז הפחית ב-5%-10% כערך הסופי.
- אמצעי זהירות:
- זרם מוגזם עלול לגרום לצריבה-דרך או להתזה, במיוחד עבור חומרים כמו יריעות מגולוונות וסגסוגת אלומיניום הדורשים בקרה קפדנית.
- זרם קטן מדי עלול לגרום לריתוך וירטואלי, שעליו ניתן לפצות על ידי הארכת זמן הריתוך (ראה להלן).
II. זמן ריתוך: "יחס הזהב" מאזן כניסת חום ויעילות
- זמן הריתוך והזרם יחד קובעים את כניסת החום ויש להגדיר אותם בגמישות בהתאם למאפייני החומר:
- הגדרות בסיסיות:
- צלחות דקות (0.5-1 מ"מ): בקרת זמן ריתוך בין 0.05-0.1 שניות.
- לוחות עבים (2-6 מ"מ): ניתן להאריך את זמן הריתוך ל-0.2-0.5 שניות, אך יש לשלב עם זרם גדול יותר.
- טכניקות התאמה דינמית:
- עבור חומרים רגישים-לחום (כגון יריעות מגולוונות), זמן הריתוך לא יעלה על 30 אלפיות השנייה כדי למנוע אידוי שכבת אבץ המייצר אדים רעילים.
- בעת שימוש בתוכניות מרובות-שלבים (כגון חימום מראש + ריתוך ראשי + מזג), יש לשלוט על הזמן הכולל תוך שנייה אחת כדי לשפר את מחזור הייצור.
- מפרט קשיח ורך:
- מפרט קשיח (זרם גדול + זמן קצר): מתאים לצלחות עבות או לחומרים מוליכות תרמית גבוהה, מפחית את אובדן הולכת החום.
- מפרט רך (זרם קטן + זמן ארוך): מתאים לצלחות דקות או חומרים הניתנים לעיוות בקלות, מפחית את הסיכון להתזות.
III. לחץ אלקטרודה: "נקודת המשען הבלתי נראית" של יציבות הריתוך
- לחץ האלקטרודה משפיע על התנגדות מגע החומר וצורת נקודת הריתוך, הדורש התאמה מדעית:
- נוסחת חישוב לחץ:
- עובי לוחית לחץ=(מ"מ) × 50N. לדוגמה, לוח פלדה 1.5 מ"מ דורש לחץ של 75N.
- אסטרטגיית התאמה:
- הגדר את הלחץ הראשוני ל-80% מהערך המומלץ, בדוק אם נקודות הריתוך אחידות.
- אם מתרחשים ניתזים, הגבר כראוי את הלחץ (לא יעלה על 10% מהערך המומלץ); אם נקודות הריתוך עמוקות מדי, הפחת את הלחץ.
- אמצעי זהירות:
- לחץ מוגזם יאיץ את שחיקת האלקטרודות, יקצר את חיי השירות.
- לריתוך רב-נקודות, ודא לחץ סינכרוני עבור כל האלקטרודות כדי למנוע ריתוך וירטואלי מצד אחד וצריבה-בצד השני.
IV. פרמטרים מרכזיים אחרים: פרטים קובעים את ההצלחה
- הלבשת אלקטרודה: מדוד באופן קבוע את קוטר האלקטרודה (החלף אם הבלאי עולה על 10%), שמור על צורה סימטרית (שטוח, כדורי או חרוטי), הימנע מריתוך וירטואלי שנגרם ממגע לקוי.
- מערכת קירור רתך נקודתית: להבטיח מערכת קירור מים חלקה, לשלוט בטמפרטורת האלקטרודה מתחת ל-80 מעלות, למנוע עיוות התחממות יתר.
- זמן קדם-לחץ והחזקה:
- זמן קדם-לחץ (0.1-0.3 שניות): ודא התאמת חלק העבודה, הפחת ניתזים.
- זמן החזקה (0.1-0.2 שניות): עזרה לקירור נקודת ריתוך ולהתמצקות, לשפר את החוזק.
V. תהליך איתור באגים: מריתוך ניסיון לייצור המוני
- שלב ריתוך ניסיון: הגדר תחילה פרמטרים לפי מאפייני החומר, ודא את חוזק הריתוך באמצעות מבחני משיכה (תקן מוסמך: חוזק גזירה גדול או שווה ל-70% מחומר הבסיס).
- אופטימיזציה של-כוונן עדין: התבונן במראה נקודת הריתוך (קוטר גוש, חלקות פני השטח), התאם בהדרגה את הזרם, הזמן או הלחץ עד להשגת תוצאות אידיאליות.
- אימות ייצור המוני: לאחר ייצור מתמשך של 100 נקודות ריתוך, בדוק באופן אקראי 10% עבור בדיקות קילוף כדי להבטיח יציבות פרמטר.
מסקנה: הגדרת פרמטרים היא הבסיס לריתוך יעיל
הגדרת פרמטר עבורמכונות ריתוך נקודה בתדר בינוניזה לא רק התאמה מספרית, אלא איזון מקיף של מאפייני החומר, ביצועי הציוד ודרישות התהליך. על ידי קביעה מדעית של פרמטרים כגון זרם, זמן ולחץ, לא רק שניתן לשפר את יעילות הריתוך בלמעלה מ-30%, אלא גם ניתן לייצב את שיעור ההסמכה למוצר ברמה של 99.5% בתעשייה.