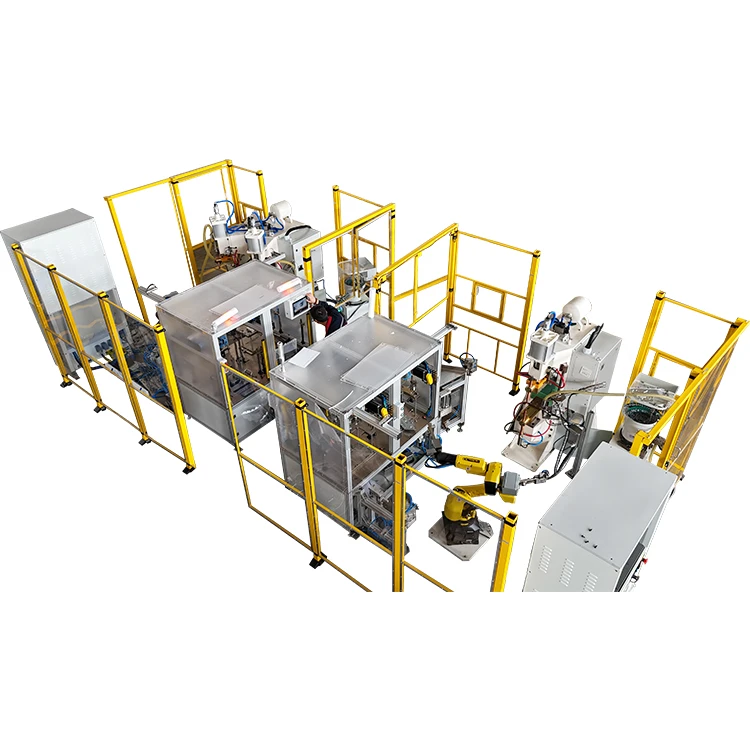
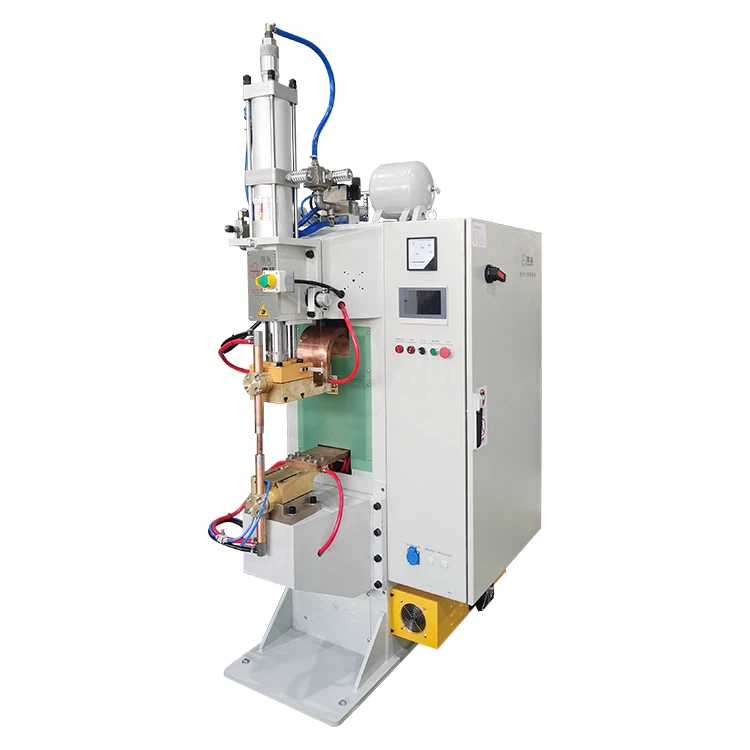
בתחומים המתפתחים במהירות של רכבי אנרגיה חדשים, מערכות אחסון אנרגיה וחלוקת כוח-גבוהה, האיכות של חיבורי פס נחושת היא קו החיים של מערכת ההולכה החשמלית כולה. מכיוון שהתעשייה דורשת מעבר מ"יצירת חיבור" בלבד להבטחת "תוחלת חיים ארוכה, אובדן נמוך ואפס פגמים", מהפך זרם ישר בתדר בינונירתך נקודההתגלה כפתרון הסטנדרטי-תעשייתי. עם זאת, כדי לרתום באמת את הפוטנציאל שלה, הבנה מעמיקה של הפיזיקה הבסיסית ושל בקרת התהליך היא חיונית.

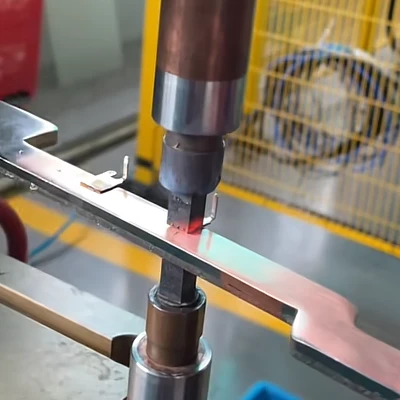

מדריך זה מספק -פירוט מעמיק של טכנולוגיית MFDC בריתוך פס נחושת, המכסה פיזיקה תרמית, פרמטרים מלאים של תהליך, צירוף חומרים לא דומים ו-פתרון בעיות באתר.
פיזיקת ליבה: מדוע ריתוך פס נחושת דורש MFDC?
נחושת מהווה אתגר ייחודי בריתוך התנגדות בשל מוליכות תרמית גבוהה במיוחד (כ-$400 W/(m\\cdot K)$) ומוליכות חשמלית. משמעות הדבר היא שחום שנוצר במהלך הריתוך מתפזר במהירות לחומר ולאלקטרודות שמסביב, מה שמקשה על יצירת גוש ריתוך יציב.
על פי חוק ג'ול, $Q=I^2Rt$, יצירת חום מסתמכת במידה רבה על התנגדות המגע בין חלקי העבודה, שכן ההתנגדות בתפזורת ($R$) של נחושת נמוכה מאוד.
רתכי AC מסורתיים (50/60 הרץ) סובלים מתנודות זרם ואפס -נקודות חצייה, היוצרות הפרעות חום רגעיות. עבור נחושת בעלת מוליכות גבוהה, הפסקה קצרה זו מאפשרת לברוח לחום, ולעתים קרובות התוצאה היא הבזק משטח אך גוש ריתוך לא שלם או "קר" (המכונה "ריתוך shunted").
רתך ה-MFDC מתגבר על כך על ידי היפוך הזרם לתדר גבוה (בדרך כלל 1000Hz) והוצאת צורת גל כמעט -מושלמה של אדוות DC-. הזנת אנרגיה יציבה ורציפה זו מבטיחה:
- איזון חום מיידי: התדר הגבוה מאפשר שליטה ברמת מילי-שניות-, ומייצר מספיק חום כדי ליצור את הגוש לפני שדיפוזיה תרמית יכולה לפזר את האנרגיה.
- היווצרות נאגט עקבית: זרם ה-DC החלק שומר על טמפרטורת הבריכה המותכת, ממזער גירוש (נתזים) ומבטיח ריתוך אחיד ועמוק.
- אזור מושפע חום ממוזער (HAZ): האנרגיה מרוכזת מאוד בממשק הריתוך, שהוא חיוני עבור ערכות סוללות NEV שבהן חום מוגזם עלול להזיק לתאים סמוכים או לבידוד.
בקרת תהליכים מלאה: שליטה ברצף הריתוך
השגת ריתוך פס נחושת-איכותי דורשת יותר מסתם הגדרת הזרם; זה כרוך בתהליך שיטתי, רב שלבי-.
1. הכנת משטח ריתוך לפני-: השלב הראשון הקריטי
משטחי נחושת יוצרים במהירות שכבת תחמוצת בעלת עמידות גבוהה. ריתוך מעל שכבה זו מוביל ליצירת חום לא יציבה ולנתזים מוגזמים.
- ניקוי מכני: השתמש במברשת תיל או בחומר שוחק עדין כדי להסיר את שכבת התחמוצת, מכוון לחספוס פני השטח ($Ra$) של כ-$1.6\\mu m$.
- הסרת שומנים כימית: נקה את אזור הריתוך עם אלכוהול תעשייתי או אצטון כדי להסיר שמנים ומזהמים שעלולים להתפחם ולגרום לנקבוביות בריתוך.
2. הגדרות פרמטר מומלצות (דוגמה: 3 מ"מ+3 מ"מ נחושת טהורה)
העיקרון הכללי לריתוך נחושת הוא "זרם גבוה, זמן קצר, כוח גבוה".
| שלב התהליך | פָּרָמֶטֶר | טווח מומלץ | פונקציה ורציונל |
| לִסְחוֹט |
כוח אלקטרודה (לחץ) |
3.5 - 5.5 קנ | מבטיח מגע אינטימי ומייצב התנגדות ראשונית למגע. |
| לְרַתֵך | זרם ריתוך (I) | 18 - 25 kA | יש צורך בזרם גבוה כדי להתגבר על המוליכות התרמית הגבוהה של הנחושת. |
| לְרַתֵך | זמן ריתוך (ט) | 150 - 300 אלפיות | נשמר קצר כדי למזער אובדן חום; לרוב מועבר ב-2-3 פולסים. |
| לְהַחזִיק | זמן החזקה (לחץ) | 100 - 200 אלפיות | שומר על לחץ במהלך התמצקות נאגט למניעת התכווצות חללים וסדקים. |
3. ניהול אלקטרודות
- חומר: Class 2 (CuCrZr) או Class 3 (CuBe2) הם סטנדרטיים. עבור פסים עבים במיוחד, מתכות עקשן כמו טונגסטן או מוליבדן משמשות לפעמים כדי להגביר את ההתנגדות למגע ולמקד את החום.
- גיאומטריה: קצה רדיוס גדול (למשל, כיפה R50-R100 או חרוט קטום בעל פנים שטוחות) מועדף כדי לנהל את צפיפות הזרם ולמזער את הזחה.
ריתוך חומר שונה: יישומי NEV מתקדמים
רתכי MFDC מצטיינים בתרחישי הצטרפות מורכבים הנפוצים בייצור סוללות NEV:
- נחושת + אלומיניום:זה מאתגר מאוד בגלל היווצרות מהירה של תרכובות בין מתכתיות שבירות (IMCs). השליטה המדויקת של MFDC מאפשרת ריתוך מבוקר המגביל את עובי שכבת ה-IMC לכמה מיקרומטרים, מה שמבטיח גם חוזק מכני וגם ביצועים חשמליים.
- נחושת + ניקל/נירוסטה:מכיוון שלניקל ולנירוסטה יש התנגדות גבוהה בהרבה מנחושת, מאזן החום עובר באופן טבעי לכיוון החומר בעל ההתנגדות- הגבוהה יותר. הפתרון כולל שימוש באלקטרודות שונות: אלקטרודה בעלת התנגדות- גבוהה (למשל מוליבדן) בצד הנחושת ואלקטרודת CuCrZr רגילה בצד הניקל כדי להשוות באופן מלאכותי את ייצור החום.
הערכת איכות ותקני תעשייה
יש לאמת את איכות הריתוך תוך שימוש בשיטות בדיקה הרסניות ובלתי-הרסניות, לעתים קרובות תוך התייחסות לתקנים מחמירים כמו IPC-A-610 (מקבילות של הרכבות אלקטרוניות) ותקנים ספציפיים לרכב כמו QC/T 413.
| מדד הערכה | דרישה סטנדרטית | ביצועי MFDC |
| חוזק מכני | בדיקת קילוף: קוטר נאגט ($D$) $\\ge 5\\sqrt{t}$ | עקביות גבוהה; מצב כשל של "לחצן" נקי-. |
| ביצועים חשמליים | בדיקת עליית טמפרטורה (זרם מדורג) | עליית טמפרטורת החיבור $\\le 5^\\circ C$ מעל טמפרטורת פס החיבור. |
|
ויזואלי/ממדי |
עומק הכניסה | חייב להיות $< 15%$ of the thinnest sheet thickness. |
| מֵטַלוּרגִיָה | מבנה נאגט | מבנה גרגר אחיד; נקבוביות מינימלית או מיקרו-סדקים. |
ב-פתרון בעיות באתר: מדריך מעשי לבעיות נפוצות
אפילו עם ציוד אופטימלי, משתני תהליך יכולים להוביל לפגמים. להלן טבלה מעשית למהנדסי שטח:
| פגם נצפה | ניתוח סיבת השורש | פתרון מעשי |
| הדבקה/הדבקה של אלקטרודה | קירור לא מספיק או צפיפות זרם מופרזת. | Increase cooling water flow rate (target $>6 ליטר/דקה$); השתמש בקוטר פנים אלקטרודה גדול יותר. |
| ניתזים/גירוש מוגזמים |
כוח אלקטרודה (לחץ) לא מספיק או מגע משטח לקוי. |
הגדל את כוח ה-Squeeze/Pre-Weld; ודא שחלקי העבודה שטוחים ונקיים. |
| כתם ריתוך מושחר/שרוף | חמצון פני השטח או זמן ריתוך מופרז. | שפר את הניקוי לפני-ריתוך; השתמש בזמן ריתוך קצר יותר עם פולסים מרובים; שקול מיגון גז אינרטי. |
| חוזק ריתוך לא עקבי | התנגדות למגע משתנה עקב בלאי אלקטרודות. | יישום לוח זמנים קפדני להלבשת אלקטרודות (חידוש פני השטח) והחלפה. |
מַסְקָנָה
האפקטיביות שלריתוך נקודתי MFDCעבור פסי נחושת הוא לא רק שולי; הוא מייצג שינוי מהותי ביכולת הייצור. זה פותר את האתגרים המובנים של מוליכות גבוהה של נחושת, מספק ריתוך מעולה עם אמינות גבוהה (בדרך כלל 99.9%+ תפוקה), חיסכון משמעותי באנרגיה (עד 30% הפחתה בהשוואה ל-AC), ועקיבות תהליך מלא.
עבור מהנדסים בתעשיות ה-NEV והכוח, אימוץ טכנולוגיית MFDC אינו אופציונלי עוד-זה הוא התנאי המקדים להשגת חיבורי המתח הגבוה-והאמינות-הגבוהים הנדרשים על ידי מערכות מודרניות.