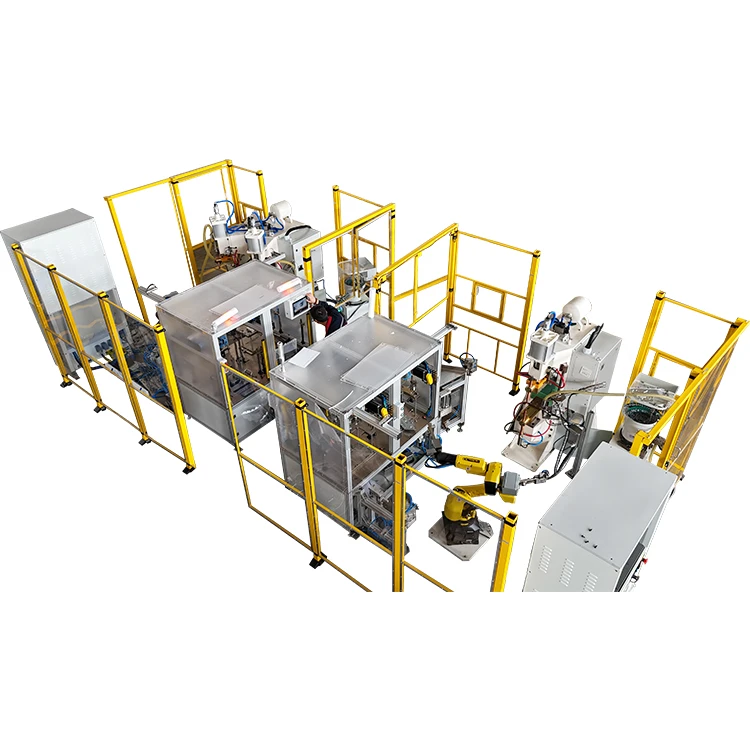
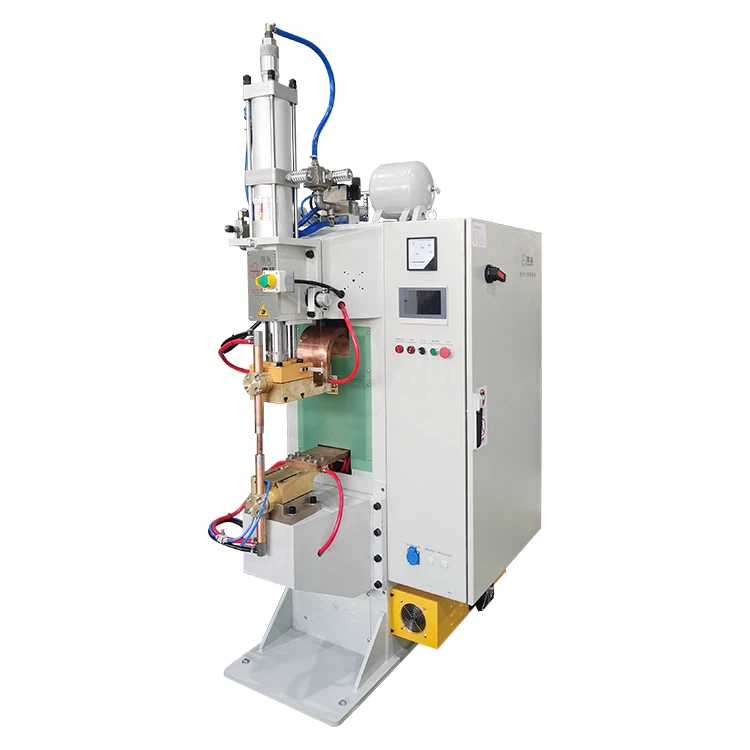
כאשר אתה שומע "פס נחושת גמיש", אתה עשוי לדמיין רכיב מוליך פשוט. עם זאת, בתחומים תובעניים כמו רכבים חשמליים, מערכות אחסון אנרגיה בסוללות ומרכזי נתונים בעלי ביצועים- גבוהים, החלק הצנוע הזה עובר מהפכה טכנולוגית עמוקה. שיטות מסורתיות כמו הלחמה וריתוך בלחץ מוחלפות בהתמדה בתהליך חדשני-:מכונת ריתוך דיפוזיה.


זה לא רק שדרוג; זה קפיצת ממדים. שיפורי הביצועים שהיא מספקת הם לא פחות משיבוש. מאמר זה יספק צלילה עמוקה מדוע ריתוך דיפוזיה מייצג את הצורה האולטימטיבית עבור פסי נחושת, וחשוב מכך, יציע מדריך רכישה מפורט ומעשי שיעזור לך לקבל את ההחלטה הנבונה ביותר בגל טכנולוגי זה.
החטא הקדמון של השיטות המסורתיות: מדוע "רק מחוברים" כבר לא מספיק טוב
במשך עשרות שנים, הלחמה וריתוך בלחץ הם הדרך-לשיטות לייצור פסי נחושת גמישים. הן בעלות-נמוכה ומבוססות על תהליכים בשלים. עם זאת, הפגמים הפיזיים המובנים שלהם הפכו לצווארי בקבוק בלתי מקובלים ביישומים מונעי ביצועים- של היום.
הלחמה: קשר חזק בצורה מטעה שמכניס זיהומים
הלחמה היא כמו שימוש ב"דבק" מתכת מותכת (מתכת מילוי) כדי לחבר שכבות של רדיד נחושת יחד. אמנם נוחה, אבל שיטה זו יוצרת שלוש נקודות תורפה קריטיות:
- ה"נקודה החמה" של התנגדות גבוהה:זה הפגם הקטלני ביותר של הלחמה. לנחושת טהורה יש התנגדות חשמלית נמוכה במיוחד (כ. 1.75 x 10⁻⁸ Ω·m). לעומת זאת, למתכות מילוי נפוצות כמו כסף או סגסוגות-על בסיס פח יש התנגדות גבוהה פי כמה, או אפילו עשרות מונים. זה כמו להציב דוכן אגרה עמוס על כביש מהיר פתוח- רחב. כאשר עובר זרם גבוה, "תא אגרה" זה מייצר חום משמעותי בשל ההתנגדות הגבוהה שלו. נתונים מראים שתחת אותו עומס זרם, עליית הטמפרטורה במפרק מולחם יכולה להיות גבוהה ב-30-50% מאשר מרותך בדיפוזיה. זה לא רק מבזבז אנרגיה יקרה אלא גם מהווה סכנת שריפה רצינית ביישומים בעלי הספק גבוה.
- ממשק קשר לא אמין:ברמה המיקרוסקופית, הממשק בין מתכת המילוי לרדיד הנחושת גדוש לעתים קרובות בחללים ואזורים של היתוך לא שלם, הידועים כ"חיבורים קרים". פגמים אלו, כמו אוסטאופורוזיס בעצם, מחלישים קשות את החוזק המכני של החיבור, מה שהופך אותו לנטייה לעייפות ולשברים תחת רטט-לטווח ארוך או מחזוריות תרמית.
- ה"חוליה החלשה" של התנגדות לטמפרטורה ירודה:נקודת ההיתוך של מתכות מילוי נמוכה בהרבה מזו של נחושת (למשל, כמה הלחמות על בסיס בדיל נמסות רק בסביבות 200 מעלות / 392 מעלות פרנהייט). במקרה של קצר חשמלי או עומס יתר, הטמפרטורה הגבוהה המיידית יכולה להספיק כדי להמיס את המפרק, מה שיוביל לכשל בחיבור ולהשלכות קטסטרופליות.
Pressure Welding: A Brute-Force Physical Compression
ריתוך בלחץ מוותר על ה"דבק", תוך ניסיון להיתיך בכוח רדיד נחושת באמצעות לחץ מכני עצום. בעוד ששיטה זו נמנעת מהחדרת זיהומים, איכות הקשר דומה יותר לערמת נייר דחוסה היטב מאשר לחפץ בודד ומוצק.
- ה"תהום" של פערים מיקרוסקופיים:למרות שהוא נראה מוצק מבחינה מאקרוסקופית, בקנה מידה אטומי, נותרו אינספור פערים מיקרוסקופיים בין רדיד הנחושת. כאשר הזרם מנווט דרך הפערים הללו, הנתיב שלו הופך מפותל, והשטח המוליך האפקטיבי קטן בהרבה מהערך התיאורטי, וכתוצאה מכך התנגדות גבוהה מתמשכת.
- "פצצת הזמן" של מתח פנימי:הלחץ העצום יוצר כמות משמעותית של מתח שיורי בתוך חומר העבודה. זה הופך את הרכיב ל"שביר" ורגיש מאוד לשינויים במתח. עם הזמן, הסיכון להיסדק עולה באופן דרמטי.
הפשרות הרבות של השיטות המסורתיות אילצו את התעשייה לחפש פתרון מושלם שיתמודד עם הבעיה בשורשה.
ריתוך דיפוזיה: המהפכה של היתוך אטומי חלק
טכנולוגיית ריתוך דיפוזיה נוטשת לחלוטין את הפרדיגמות הישנות של "התכה" ו"כוח גס". הוא פועל במצב מוצק, ומאפשר לאטומי הנחושת עצמם "לגדול" יחד.
עקרון הליבה: לא רק מגע, אלא אינטגרציה אמיתית
- תארו לעצמכם ללחוץ שני גושי עץ נקיים לחלוטין ושטוחים זה לזה בכוח עצום. לאחר מכן, אתה מפעיל חום עדין תוך שמירה על הלחץ הזה. לאחר זמן מה, המולקולות על פני השטח של כל בלוק מתחילות להתערבב ולחלחל זו לזו. בסופו של דבר, ממשק הקשר נעלם לחלוטין, והם "גדלים" לכדי חלק אחד ומוצק.
- כך בדיוק עובד ריתוך דיפוזיה. בוואקום או באווירה מגוננת מופעלים טמפרטורה, לחץ וזמן מבוקרים במדויק כדי להפעיל את אטומי הנחושת. זה נותן להם את הזמן והאנרגיה לנדוד על פני הממשק המקורי ולהתפזר לתוך סריג הקריסטל של זה, ובסופו של דבר ליצור מבנה גרגר זהה לחומר האב.
קפיצה קוונטית בביצועים: מדוע זה "הצורה האולטימטיבית"?
- קרוב ל-התנגדות ממשק אפס:על ידי השגת קשר מתכתי אמיתי ברמה האטומית, המיקרו-מבנה של האזור המרותך לא ניתן להבחין מנחושת טהורה. בדיקות סמכותיות מראות שההתנגדות החשמלית של מפרק מרותך דיפוזיה יכולה לעלות על 98% מחומר הנחושת האב, מה שהופך אותו למעשה לשקול למוט מוצק. זה מתורגם לאובדן האנרגיה הנמוך ביותר האפשרי ויצירת חום מינימלית.
- חוזק מכני העולה על חומר האב:ריתוך דיפוזיה מבטל את כל הפגמים בממשק. חוזק המפרק שלו, חוזק המתיחה וחיי העייפות שלו יכולים אפילו לעלות על זה של חומר הנחושת המקורב עצמו. המבנה המונוליטי שלו מאפשר לו להישאר חזק גם בתנאי רטט והשפעה חמורים ביותר.
- אמינות ותוחלת חיים ללא תחרות:ללא מתכת מילוי בנקודת-התכה-נמוכה, עמידות הטמפרטורה הגבוהה-שלה זהה לזו של נחושת טהורה (נקודת התכה 1083 מעלות / 1981 מעלות F), מה שמבטל את הסיכון להיתוך במהלך אירועי עומס יתר. יתר על כן, המבנה האטומי הצפוף מספק עמידות מצוינת בפני חמצון וקורוזיה, ומבטיח פעולה יציבה לאורך כל מחזור החיים של המוצר.
מדריך הפעולה: כיצד לבחור במדויק מכונת ריתוך דיפוזיה-באיכות גבוהה
ברגע שאתה מזהה את הערך העצום של ריתוך דיפוזיה, בחירת הציוד הנכון הופכת למפתח להצלחה. זו לא רק השקעה; זוהי מחויבות לאיכות העתידית של המוצרים שלך. השתמש ברשימת המשימות הבאה כדי להנחות את ההערכה שלך.
שלב 1: בדוק את הפרמטרים הטכניים הליבה-השטן נמצא בפרטים
מערכת טמפרטורה: דיוק ואחידות הם הנשמה
- מה לחפש:ריתוך דיפוזיה הוא אומנות של טמפרטורה. אחידות הטמפרטורה על פני החלק קובעת ישירות אם האיכות עקבית מהמרכז ועד הקצוות.
- עצה מתאימה:
- בקש דוח סימולציה תרמית:בקש מהספק מפת הדמיה תרמית של תא החימום של המכונה כדי להעריך חזותית את חלוקת הטמפרטורה שלה.
- הבהרת דיוק בקרת טמפרטורה:שאל לגבי דיוק בקרת הטמפרטורה של PID. רף התעשייה נמצא בפנים±2 מעלות.
- אשר את שיטת החימום:עבור פסי נחושת עבים מ-10 מ"מ (≈0.4 אינץ'), הקפידו בתוקף על מכונה עם חימום דו-צדדי (עליון ותחתון) כדי להבטיח חדירת טמפרטורת הליבה אחידה.
מערכת לחץ: יציבות ודיוק הם הבסיס
- מה לחפש:לחץ מספק את ה"דחיפה" לפיזור אטומי. לחץ לא יציב מוביל לאיכות ריתוך לא עקבית.
- עצה מתאימה:
- תעדוף סרוו-מכבשים חשמליים:בהשוואה למערכות הידראוליות מסורתיות, מערכות סרוו מציעות בקרת תזוזה של מיקרון- ודיוק כוח מפלס של קילוגרם-, ללא סיכון לדליפות שמן, מה שהופך אותן לאידיאליות עבור סביבות חדרים נקיים.
- אמת סגורה-בקרת לחץ בלולאה:למכונה חייבת להיות חיישן לחץ ולולאת משוב-אמת כדי להבטיח שערך הלחץ יישאר קבוע לאורך שלב ההחזקה הארוך.
מערכת ואקום/אטמוספירה: ניקיון הוא תנאי הכרחי להצלחה
- מה לחפש:בטמפרטורות גבוהות, נחושת מתחמצנת באופן מיידי. מספיקה אפילו שכבת תחמוצת דקה כדי לגרום לריתוך דיפוזיה להיכשל לחלוטין.
- עצה מתאימה:
- הגדר את רמת הוואקום:לאיכות- גבוההריתוך דיפוזיה של נחושת, רמת הוואקום צריכה להיות לפחות בטווח של 1.0 x 10⁻² Pa.
- הערך את תצורת משאבת הוואקום:הבן את הגדרת המשאבה (למשל, שילוב של "משאבה מכנית + משאבה מולקולרית") ואת מהירות הפינוי שלה, שמכתיבה את זמן מחזור הייצור שלך.
- בדוק את שיעור דליפות החדר:זהו תקן הזהב למדידת תקינות האיטום של המכונה. למכונה מעולה תהיה שיעור דליפה נמוך במיוחד, מה שמבטיח שאוויר לא יחלחל פנימה במהלך תהליך הריתוך.
שלב 2: ודא את החוזק של הספק-בחר שותף, לא רק מכונה
סמכות ומוניטין: בחר מותג מאומת על ידי העצה הניתן לשוק:
- חקור תיאורי מקרה של לקוחות:שאל אילו-חברות מוכרות בתעשייה שלך הם סיפקו. האם הם יכולים לארגן ביקור באתר או שיחה עם לקוח קיים?
- בדיקת הסמכות ותמיכה לאחר-מכירות:בדוק אם יש ISO 9001 ואישורי איכות אחרים. בדוק בקפדנות את תנאי השירות לאחר-המכירה, תוך תשומת לב רבה לזמן התגובה לתקלות ולזמינות חלקי חילוף.
שלב 3: שקול יעילות ייצור והרחבה עתידית
עצה מתאימה:
- חשב את עלות-היחידה שלך:צור חישוב מקיף הכולל את מחיר המכונה, זמן המחזור, מספר החלקים למחזור וצריכת האנרגיה כדי לקבוע את העלות האמיתית שלך ליחידה.
- הערכת פוטנציאל האוטומציה:האם למכונה יש יציאות I/O סטנדרטיות כדי להקל על אינטגרציה עתידית עם מערכות טעינה/פריקה רובוטיות וקווי ייצור אוטומטיים? השקיעו לעתיד, לא רק להיום.
מסקנה: השקיעו בוודאות, נצחו את העתיד
האבולוציה מ"פשרה" של הלחמה ל"שלמות" של ריתוך דיפוזיה היא יותר משינוי טכנולוגי; זוהי עדות לשאיפה הבלתי פוסקת של תעשיית הייצור אחר ביצועים אולטימטיביים ואמינות מוחלטת.
בחירה בריתוך דיפוזיה פירושה בחירה בנתיב טכנולוגי יעיל יותר, בטוח יותר וחשיבה קדימה- יותר. על ידי שימוש במדריך פעולה מפורט זה, אתה יכול לבחור בביטחון את המכונה שתיצור את הערך הרב ביותר עבור הפעולה שלך ותבצע את ההשקעה הנבונה ביותר. השקעה זו היא לא רק בציוד, אלא בוודאות של איכות המוצר שלך ובמעמד המוביל שלך בשוק התחרותי של המחר.