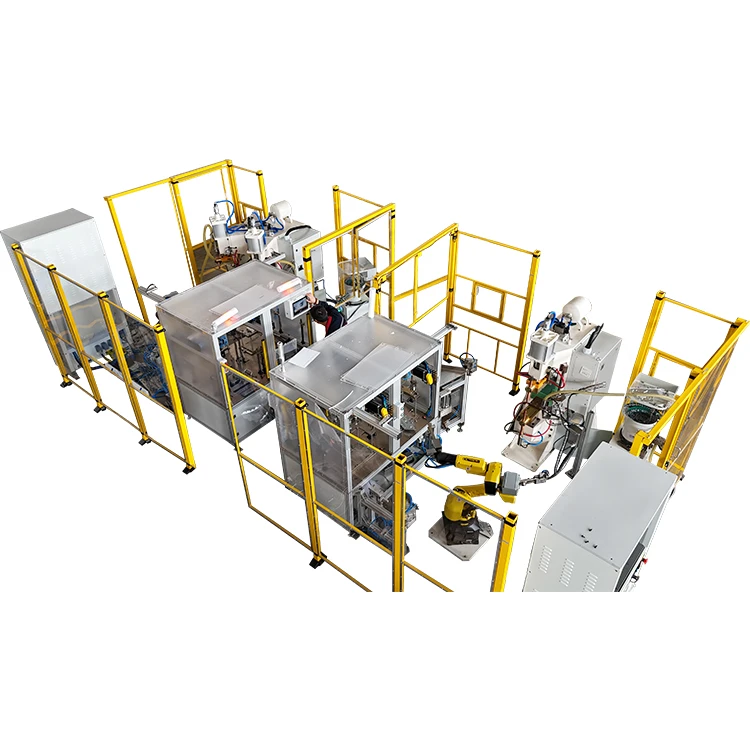
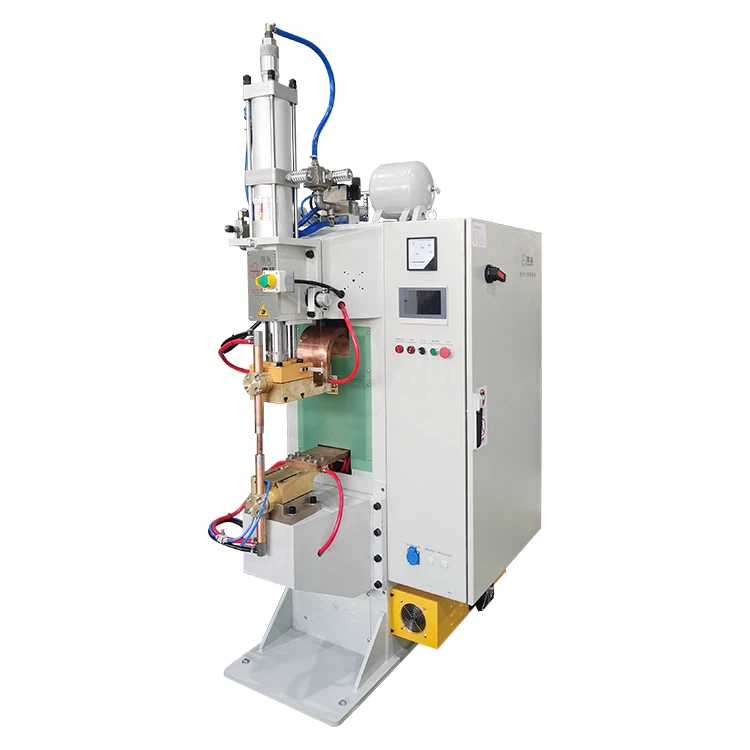
מדוע קשה לרתך כתמים-של אלומיניום יצוק?
אלומיניום יצוק-(וסגסוגות אלומיניום) נמצא בשימוש נרחב ביישומי רכב, אלקטרוניקה, מכשירי חשמל ויישומים מבניים הודות ליחס החוזק המצוין שלו-ל-המשקל, עמידות בפני קורוזיה ומוליכות תרמית.
עם זאת, אותם מאפיינים הופכים את-אלומיניום יצוק לקשה הרבה יותר לריתוך נקודתי מאשר פלדה או נירוסטה. אתגרים מרכזיים כוללים:
- מוליכות תרמית גבוהה- החום מתפזר במהירות ואינו יכול להתרכז באזור הריתוך.
- התנגדות חשמלית נמוכה- דורש זרמי ריתוך גבוהים משמעותית.
- היווצרות תחמוצת מהירה- תחמוצת אלומיניום מבודדת חשמלית ומונעת זרימת זרם יציבה.
- טמפרטורת התכה נמוכה והתפשטות תרמית גבוהה- מגביר את הסיכון להידבקות אלקטרודה, דפורמציה והיווצרות גוזלים לא עקביים.

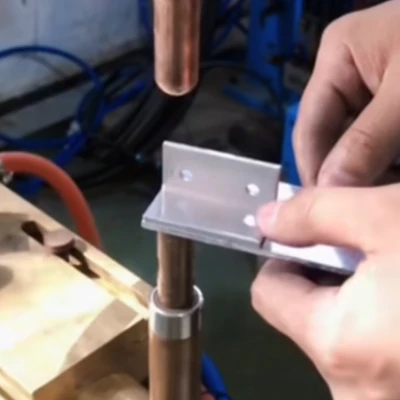
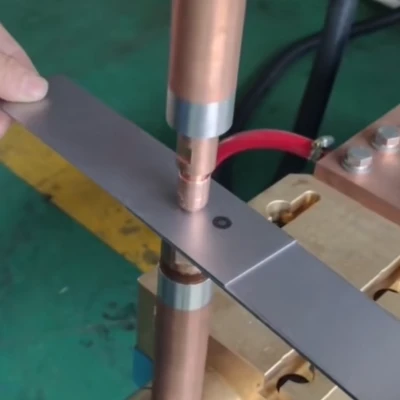
לכן, השגת ריתוכים נקודתיים חזקים ויציבים על יציקת אלומיניום- דורשת ציוד מותאם במיוחד לאלומיניוםריתוך התנגדות.
דרישות ליבה של ציוד
1. חומר אלקטרודה וגיאומטריה
- חומר אלקטרודה
- השתמש בסגסוגות נחושת-במוליכות-גבוהה-תרמית-גבוהה, המומלצות על ידי RWMA.
- עבור ריתוך אלומיניום,RWMA Class 1סגסוגות מועדפות בדרך כלל בשל המוליכות המצוינת שלהן.
- גיאומטריית פנים אלקטרודה
- רדיוס / אלקטרודה כיפה: עוזר לשבור סרט תחמוצת ולרכז את צפיפות הזרם.
- אלקטרודה שטוחה: מתאים כאשר יש למזער סימון משטח או כאשר ריתוך על שטחי מגע גדולים יותר.
- הלבשת אלקטרודה
- ריתוך אלומיניום גורם לזיהום מהיר של אלקטרודות ועיוות צורה. חבישה רגילה של אלקטרודות-כל כמה מאות ריתוכים-חובה.
- רתכי אלומיניום-מתמחים רבים כולליםמערכות הלבשה אוטומטיות של אלקטרודות.
2. מערכת קירור וניהול תרמי
ריתוך נקודתי מאלומיניום גורם לעומסים תרמיים גבוהים במיוחד על האלקטרודות.
- אלקטרודות מקוררות- במים הן חובה.
- קצב זרימת מים מומלץ טיפוסי:0.5-1.5 גל/דקה (2-6 ליטר/דקה).
- עקוב אחר טמפרטורת המים והלחץ כדי לשמור על טמפרטורת האלקטרודה יציבה.
- בסביבות קרות, הקפידוהגנה נגד-הקפאהוניקוז מערכת תקין כדי למנוע נזק.
מערכת קירור יעילה מאריכה באופן דרמטי את חיי האלקטרודות ומשפרת את עקביות הריתוך.
פרמטרי ריתוך ובקרת תהליכים
ריתוך נקודתי אלומיניום באיכות גבוהה-תלוי לא רק בציוד מתאים אלא גם בבקרת פרמטרים מדויקת.
פרמטרים מרכזיים כוללים:
- זרם ריתוך
- אלומיניום דורש זרם גבוה בהרבה מפלדה.
- עבור יריעת אלומיניום של ~1.2 מ"מ, ההמלצות האופייניות מגיעות ל:22,000–28,000 A (22–28 kA).
- כוח אלקטרודה
- חייב להבטיח מגע יציב ולסחוט שכבות אוויר/תחמוצת מבלי לעוות את החלק.
- הכוח האידיאלי משתנה לפי עובי וגיאומטריה וחייב להיות מכוונן- עדין.
- זמן ריתוך
- לְהִשְׁתַמֵשׁזמני ריתוך קצרים מאודבשל פיזור החום המהיר של האלומיניום.
- בדרך כלל רק עשרות אלפיות שניות (ms) או כמה מחזורים.
- סחיטה זמן וזמן החזקה
- זמן לסחוט: מהדק את החלקים לפני זרם זרם, עוזר לשבור סרט תחמוצת.
- Hold Time: שומר על לחץ לאחר הפסקת הזרם עד שהגוש מתמצק, מה שמבטיח חוזק ריתוך.
- ריתוך רב-דופק / רב-שלבי
- עבור יציקת אלומיניום עבה, מורכבת או-ברמת קשיות-, תהליך רב-שלבי (חום-קדם → ריתוך ראשי → חישול) משפר את איכות הגוש ומפחית פגמים.
מומלץ מאוד להקים אלוח זמנים לריתוךעבור כל חומר, עובי והגדרת כלי עבודה.
תקנים ותאימות
עבור ריתוך נקודתי עמידות אלומיניום, תקן התעשייה הוא:ISO 18595:2021 - ריתוך נקודתי התנגדות של אלומיניום ואלומיניום סגסוגות
ישים על יריעות אלומיניום בגודל 0.6-6 מ"מ, אקסטרוזיות ויציקות (כולל אלומיניום יצוק במת -).
נקודות מפתח:
- ממליץ על אלקטרודות מסגסוגת נחושת כגון ISO 5182 Class A2/2.
- חל על רתכי ספסל, רובי ריתוך, מערכות רובוטיות ומערכות מרובות-נקודות.
- מפרט שיטות בדיקה עבור גודל גוש, חוזק ואיכות ריתוך.
- שימוש בציוד תואם -ISO מקל על ייצור יציב ועמידה בדרישות QC.
דרישות תחזוקה, בטיחות וסביבה
1. תחזוקת אלקטרודה
מכיוון שאלומיניום מזהם ומעוות אלקטרודות במהירות, חבישה או השחזה מחדש חייבות להתרחש במרווחי זמן קבועים (למשל, כל 500-1,000 ריתוכים).
2. ניטור מערכת קירור
צג:
- קצב זרימה
- טמפרטורת המים
- לחץ מים
- מנע התחממות יתר, הצטברות אבנית או נזקי הקפאה.
3. בקרות בטיחות וסביבה
- השתמש בשאיבת אדים מתאימה עבור תחמוצות מתכת.
- ודא הארקה חשמלית תקינה והספק תלת{0}}פאזי יציב.
- הימנע מתנודות מתח, אשר משפיעות באופן משמעותי על עקביות הריתוך.
4. רשומות איכות ומעקב
שמור על יומנים עבור:
- פרמטרים של ריתוך
- תחזוקת אלקטרודות
- מצב מערכת הקירור
- תוצאות בדיקת ריתוך (בדיקות מתיחה, קילוף או הרס)
זה חיוני לייצור המוני יציב.
5. מפרטים טכניים מומלצים (הפניה)
| פָּרִיט | דרישה אופיינית |
|---|---|
| חומר אלקטרודה | סגסוגת נחושת (RWMA Class 1 / ISO 5182 A2/2) |
| צורת אלקטרודה | רדיוס (כיפת) או פנים שטוחות |
| הִתקָרְרוּת | מים-מקוררים |
| זרימת מים | 0.5-1.5 גל/דקה (2-6 ליטר/דקה) |
| טמפ' מי קירור | 5-30 מעלות |
| זרם ריתוך | 22–28 kA עבור ~1.2 מ"מ אלומיניום |
| זמן ריתוך | עשרות אלפיות השנייה / כמה מחזורים |
| כוח אלקטרודה | נקבע על ידי עובי חלק וגיאומטריה |
| ללחוץ / להחזיק | מספיק כדי להסיר סרט תחמוצת ולאפשר התמצקות |
מַסְקָנָה
תבנית ריתוך נקודתית-אלומיניום יצוק מורכבת הרבה יותר מריתוך פלדה. הצלחה דורשת:
- אלקטרודות מיוחדות
- מערכות קירור ותחזוקה חזקות של מים{{0}
- בקרת פרמטרים מדויקת
- עמידה בתקן ISO 18595
- ניהול איכות מתמשך
רק על ידי שילוב של הציוד הנכון, בקרת תהליכים ותחזוקה, יצרנים יכולים להשיג ריתוכים חזקים וניתנים לשחזור על יציקת אלומיניום-, במיוחד בתעשיות עם דרישות- גבוהות כמו רכב ואלקטרוניקה.