ריתוך אגוז מתייחס בדרך כלל לריתוך הקרנת התנגדות המשמש לחיבור אגוז ריתוך לפח. הזרם מרוכז בבלוטות המוגבהות על האום בזמן שהאלקטרודות מפעילות כוח. ההקרנות מתחממות ומתמוטטות, ויוצרות מספר ריתוכים בין האום והיריעה.
ריתוך אגוז אמין תלוי ביותר מהגדרת המכונה. יש להעריך יחד את עיצוב האגוזים, עקביות ההקרנה, חומר הגיליון, ציפוי פני השטח, יישור, זרם, זמן ריתוך וכוח אלקטרודה.
מאמר זה מכסה את תהליך ריתוך האגוזים, פיתוח פרמטרים, פגמים נפוצים, בדיקות איכות ובחירת ציוד. זה גם מסביר מדוע אין להתייחס לריתוך הקרנת אגוז כאל ריתוך נקודתי התנגדות רגיל.


מה זה ריתוך אגוזים ואיך זה עובד?
ריתוך אגוזים מבוצע בדרך כלל על ידי ריתוך הקרנת התנגדות. לאגוז ריתוך יש כמה בלטות מוגבהות על פני השטח הנוגעות ליריעה. הקרנות אלו יוצרות נקודות מגע מוגדרות ומרכזות את זרם הריתוך.
מחזור הריתוך פועל לפי רצף בסיסי:
- האום ממוקם מעל החור בסדין.
- האלקטרודות מהדקות את האום והיריעה יחד.
- זרם זורם דרך תחזיות האגוזים.
- ההקרנות מתחממות, מתרככות ומתמוטטות בכוח.
- הזרם מפסיק בזמן שהכוח נשמר לזמן קצר.
- האלקטרודות נפתחות לאחר שהמפרק התייצב.
ריתוך הקרנת אגוז שונה מריתוך נקודתי רגיל. בריתוך נקודתי, הגיאומטריה של האלקטרודה קובעת בדרך כלל את מיקום הריתוך. בריתוך אגוזים, ההקרנות על המחבר קובעות את נתיב הזרם הראשוני ואת עמדות הריתוך.
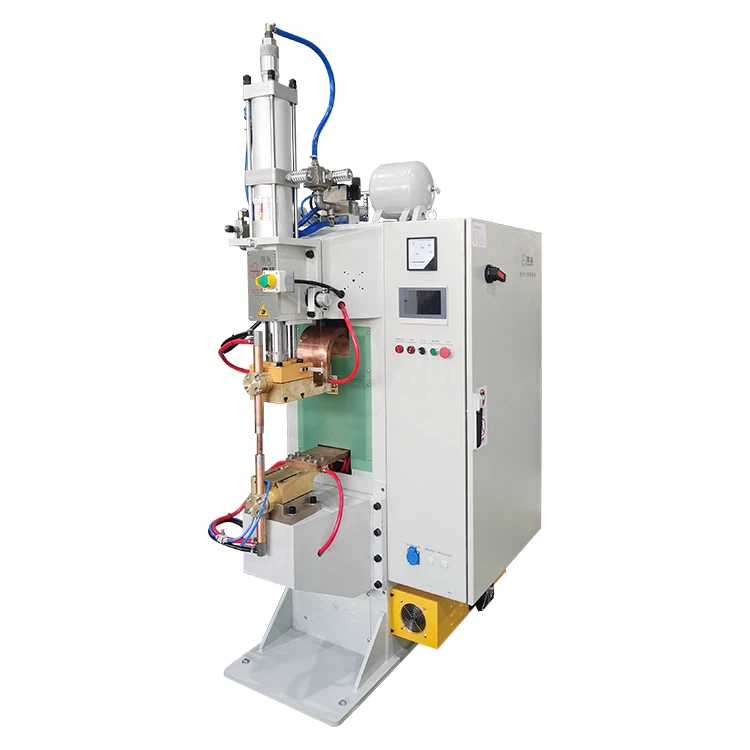
ניתן להגדיר רתך נקודתי או הקרנה נייח לריתוך אגוזים אם הוא מספק זרם מתאים, כוח אלקטרודה, כלי עבודה, מיקום ובקרת תהליך.
מתי משמש רתך MFDC לריתוך אגוזים?
ניתן לשקול מקורות מתח AC, MFDC וקבלים לריתוך אגוזים. הבחירה המתאימה תלויה בעיצוב האגוז, חומר היריעות, הציפוי, העובי, קצב הייצור ואספקת החשמל של המפעל.
ציוד MFDC מספק בקרת זרם ותזמון מתכווננת וניתן לשילוב עם הזנה אוטומטית, זיהוי חלקים וניטור ייצור. עם זאת, מקור הכוח לבדו אינו קובע את איכות הריתוך.
תחזיות אגוזים לא אחידות, יישור לקוי, כוח לא יציב או מעקב אלקטרודה מוגבל- עדיין עלולים לגרום לריתוכים חלשים גם כאשר הזרם המתוכנת נשאר יציב.
כיצד לפתח פרמטרים של ריתוך אגוזים
אין לוח זמנים לריתוך אגוז אוניברסלי המבוסס רק על גודל החוט. שני אגוזי ריתוך M8 עשויים לדרוש הגדרות שונות כאשר גיאומטריית ההקרנה, החומר, הציפוי או יריעת ההקרנה שלהם שונים.
לוח זמנים ריתוך שמיש צריך לזהות:
- גודל אגוז, חומר ועיצוב הקרנה
- חומר גיליון, ציפוי ועובי
- עיצוב אלקטרודה ואיתור-פינים
- סוג-מקור חשמל
- זרם וזמן ריתוך
- כוח אלקטרודה
- סחיטה והחזקה זמנים
- שיטת בדיקת ריתוך וקריטריוני קבלה
| פָּרָמֶטֶר | תפקיד עיקרי | מה לבדוק במהלך ניסויים |
| זרם ריתוך | מייצר חום בבליטות האגוזים | קריסת הקרנה, היווצרות ריתוך, גירוש ומצב חוט |
| זמן ריתוך | שולט כמה זמן חום נוצר | האם המפרק נוצר ללא חימום יתר |
| כוח אלקטרודה | שומר על מגע ועוזר להכיל מתכת מחוממת | הידוק יציב ואפילו קריסה של כל ההקרנות |
| לסחוט זמן | מאפשר לאלקטרודות להגיע לכוח לפני תחילת הזרם | האם האום יושב במלואו לפני הריתוך |
| החזק זמן | תומך במפרק לאחר הפסקת הזרם | האם האום זז או נוטה במהלך השחרור |
| גיאומטריית הקרנה | קובע את נתיב הזרם הראשוני | גובה הקרנה, צורה ועקביות |
| מעקב מכני- | שומר על קשר כשההקרנות קורסות | האם תנועת האלקטרודה חלקה ומגיבה |
| רצף ריתוך | משפיע על החום ועל עקביות הייצור | הבדלים בין ריתוך מבודד לריתוך רציף |
זרם וזמן ריתוך
הזנת חום לא מספקת עלולה להשאיר תחזיות אחת או יותר מלוכדות בצורה חלשה. חום מוגזם עלול לגרום לגירוש, נזק ליריעות או מתכת מותכת בתוך החוטים.
לפני הגדלת הזרם, בדוק אם כל ההקרנות מתקשרות עם הסדין באופן שווה. אגוז מוטה או הקרנה לא עקבית יכולים לכוון יותר מדי זרם דרך נקודה אחת בעוד שההקרנות האחרות נשארות חלשות.
שנה פרמטר עיקרי אחד בכל פעם במהלך ניסויים מבוקרים. המטרה היא לבסס טווח פעולה יציב, לא רק לייצר מדגם אחד מקובל.
הפעלת האלקטרודה ומעקב-
כוח האלקטרודה מביא את הבלטות האגוזים במגע עם הגיליון ועוזר להכיל את המתכת המחוממת. כוח לא מספיק יכול לתרום למגע לא יציב ולגירוש. כוח מוגזם עלול למוטט את ההקרנות מוקדם מדי ולשנות את ההתנגדות בממשק.
האלקטרודה חייבת גם לעקוב אחר תנועת האגוז כשההקרנות מתרככות ומתמוטטות. מעקב מוגבל או מושהה-יכול להפריע למגע או לייצר ריתוכים לא אחידים.
רשום את כוח האלקטרודה בפועל ב-N או kN במידת האפשר. לא ניתן להעביר הגדרת לחץ אוויר- ישירות בין מכונות אלא אם ידוע הקשר בין לחץ הרגולטור לכוח האלקטרודה.
חימום מוקדם ותזמוני-דופק מרובים
יישומים מסוימים משתמשים בחימום מוקדם או בפולסים מרובים של זרם כדי לשלוט על קריסת הקרנה והתפתחות חום. יש לאמת לוחות זמנים אלה עבור שילוב האגוז והיריעה בפועל.
דופק חימום מוקדם אינו מחליף ניקוי משטח נכון. יש לטפל בשמן, בזיהום רופף ובציפויים לא עקביים לפני פיתוח הפרמטרים.
בדיקות קדם-לריתוך לריתוך הקרנת אגוז
בדוק את אום הריתוך
בדוק את האום לפני שינוי הגדרות המכונה. גובה הקרנה, צורה ועקביות משפיעים על אופן חלוקת הזרם בין נקודות הריתוך.
אם הקרנה אחת תיצור קשר עם הגיליון מוקדם יותר מהאחרות, היא עלולה להתמוטט תחילה ולשאת יותר מדי זרם. ההקרנות הנותרות עשויות ליצור ריתוכים חלשים או לא שלמים.
בדוק את אצווה האגוזים עבור:
- תחזיות פגומות או לא אחידות
- עיוות אגוז
- פגיעה בחוט
- גודל אגוז שגוי
- וריאציה של ציפוי
- שמן או זיהום רופף
לוח זמנים לריתוך אינו יכול לפצות באופן מלא על מחברים לא עקביים.
בדוק את מיקום הגיליון והחור
הסדין צריך להיות שטוח סביב עמדת הריתוך. כתמים, דפורמציה או מיקום שגוי של החור עלולים למנוע מהאום להתיישב באופן שווה.
עבור פלדה מצופה, רשום את סוג הציפוי ומצבו. שינויי ציפוי יכולים להשפיע על יצירת החום, מצב האלקטרודה ויציבות הייצור. אין להחיל תיקון זרם קבוע על כל דף מצופה.
בדוק את האלקטרודה ואת סיכת האיתור
יש ליישר את פני האלקטרודה ולתמוך במבנה קשיח. בדוק אותם עבור בלאי, זיהום, חריצים ומגע לא אחיד.
סיכת המיקום ממקמת את האום מעל חור היריעות ועוזרת להגן על החוטים. בהתאם לתכנון כלי העבודה, ייתכן שיידרש גם בידוד חשמלי כדי למנוע נתיב זרם לא רצוי דרך הפין.
בדוק שהסיכה:
- מתאים לחור האגוז והיריעה
- נע בחופשיות
- אין נזק נראה לעין
- מחזיק את האום במצב הנכון
- אינו מפריע לסגירת האלקטרודה
התחזוקה צריכה להתבסס על בלאי ותוצאות ריתוך בפועל ולא על מרווח החלפה אוניברסלי אחד.
אשר קירור והידוק
בדוק את מערכת הקירור, חיבורי החשמל ותנועת האלקטרודות לפני תחילת הייצור. המכונה צריכה להגיע לכוח הנדרש לפני תחילת זרם הריתוך.
הפעל את הניסיון בקצב הייצור המיועד. כמה ריתוכים עם מרווחי קירור ארוכים עשויים שלא לייצג תנאי ייצור מתמשכים.
פגמים ופתרונות נפוצים בריתוך אגוזים
לפגם גלוי עשוי להיות מספר סיבות. בדוק את האום, היריעה, כלי העבודה ותנאי התהליך בפועל לפני שינוי תוכנית הריתוך.
| בְּעָיָה | תבדוק קודם | תיקון אפשרי |
| אגוז חלש או מנותק | עקביות הקרנה, יישור, מצב פני השטח, זרם נמסר וכוח אלקטרודה | תקן את מצב המגע ולאחר מכן כוונן את הזרם, הזמן או הכוח באמצעות בדיקה |
| קריסת הקרנה לא אחידה | אגוז מוטה, קוצי יריעות, היטלויות לא שוות ומקביליות אלקטרודות | תקן את יישור האום, הגיליון או כלי העבודה |
| ניתז או גירוש | התאם-, סחט זמן, מגע הקרנה, כוח ועליית זרם | צור הידוק יציב לפני שינוי כניסת החום |
| פגיעה בחוט | איתור-בלאי סיכות, מיקום אגוזים ומתכת הנכנסת לחוטים | תקן את מערכת האיתור ואמת את לוח הזמנים של הריתוך |
| אגוז מרותך-במרכז | מיקום חור, מיקום מזין ופין איתור | מיקום נכון לפני הריתוך |
| עיוות גיליון | קלט חום, כוח אלקטרודה, תמיכת כלי עבודה ועובי חלק | שפר את התמיכה ואמת פרמטרים מתוקנים |
| שינויים באיכות במהלך הייצור | חימום אלקטרודה, בלאי סיכות, קירור, הצטברות ציפוי ושונות חומרים | שחזר את מצב הציוד והכלים לפני שינוי לוח הזמנים המאושר |
אגוזי ריתוך חלשים או מנותקים
אום מרותך חלש עשוי לנבוע מכניסת חום לא מספקת, אך זרם נמוך אינו הסיבה האפשרית היחידה. תחזית לא אחידה, התאמה לקויה-למעלה, כוח מוגזם או תנועת אלקטרודה מוגבלת יכולים גם הם למנוע מפרק שלם.
אם הקרנה אחת חזקה בעוד האחרות חלשות, בדוק את יישור האומים ואת עקביות ההקרנה לפני הגדלת הזרם על פני כל הריתוך.
התזות וגירוש
גירוש מתרחש כאשר מתכת מחוממת או מותכת בורחת מאזור הריתוך. הסיבות האפשריות כוללות כניסת חום מוגזמת, כוח לא מספיק, התאמה- לקויה, ציפיות לא אחידות או זרם שמתחיל לפני הידוק מלא.
אל תוריד את הזרם רק עד שייעלמו ניתזים גלויים. ההגדרה המתוקנת עדיין חייבת לעבור את הבדיקה המכנית הנדרשת.
לפרטים נוספים, עיין במדריך שלנו לנתזי ריתוך הקרנת אגוזים.
פגיעה בחוט
נזק להברגה עלול להיגרם מפין מיקום שגוי, חוסר יישור אום או כניסת מתכת אל הברגה במהלך הגירוש.
לאחר תיקון הבעיה הנראית לעין, בדוק את ההברגה עם המדיד או שיטת ההרכבה הנדרשת. אום שנשאר מחובר לגיליון עדיין עשוי להיות בלתי מקובל אם לא ניתן להתקין את הבורג בצורה נכונה.
תוצאות לא עקביות במהלך ייצור רציף
כאשר דגימות מוקדמות מקובלות אך חלקים מאוחרים יותר הופכים לא יציבים, בדוק את טמפרטורת האלקטרודות, הקירור, איתור-בלאי סיכות, הצטברות ציפוי וחיבורים חשמליים.
יש לבדוק את התהליך המאושר תחת מחזור הייצור הצפוי ולא רק באמצעות ריתוכים מבודדים לדוגמה.
כיצד לבדוק אום מרותך?
בדיקה חזותית יכולה לזהות חוסר יישור, ניתזים, זיהום חוט וקריסת הקרנה לא מלאה, אך המראה לבדו אינו יכול לאשר את חוזק המפרק.
שיטת הבדיקה וקריטריוני הקבלה צריכים להגיע משרטוט המוצר, דרישת הלקוח או תקן הייצור הרלוונטי.
| שיטת בדיקה | מה זה בודק | הַגבָּלָה |
| בדיקה חזותית | יישור, ניתזים, נזק פני השטח וזיהום חוט | אינו מאשר חוזק מפרק מלא |
| בדיקת מומנט | התנגדות לסיבוב בתנאי בדיקה מוגדרים | התוצאות תלויות בבורג, בהברגה ובמתקן |
| דחף-מבחן | עמידות לעומס המופעל דרך או סביב האום | יש להגדיר את כיוון הטעינה ואת המתקן |
| מבחן פילינג או הרס | מצב מליטה בהקרנות הבודדות | פוגע בדגימת הבדיקה |
| ניטור תהליכים | שינויים בזרם, בזמן, במתח או בכוח | אינו מחליף בדיקת ריתוך פיזית |
אין לפרסם ערך מומנט או דחיפה- כדרישה אוניברסלית עבור כל אום באותו גודל נומינלי. רשמו את האום, הסדין, מתקן הבדיקה ושיטת הבדיקה עם התוצאה.
בחירת מכונת ריתוך אגוזים
יש לבחור מכונת ריתוך אגוזים מתהליך המפרק והייצור, ולא מיכולת השנאים בלבד.
ספק הציוד זקוק למידע הבא:
- גודל אגוז ועיצוב הקרנה
- חומר גיליון, ציפוי ועובי
- עמדת ריתוך
- כוח אלקטרודה נדרש
- גודל חלק העבודה וכיוון הטעינה
- קצב ייצור
- שיטת בדיקה נדרשת
- פעולה ידנית,-חצי אוטומטית או אוטומטית
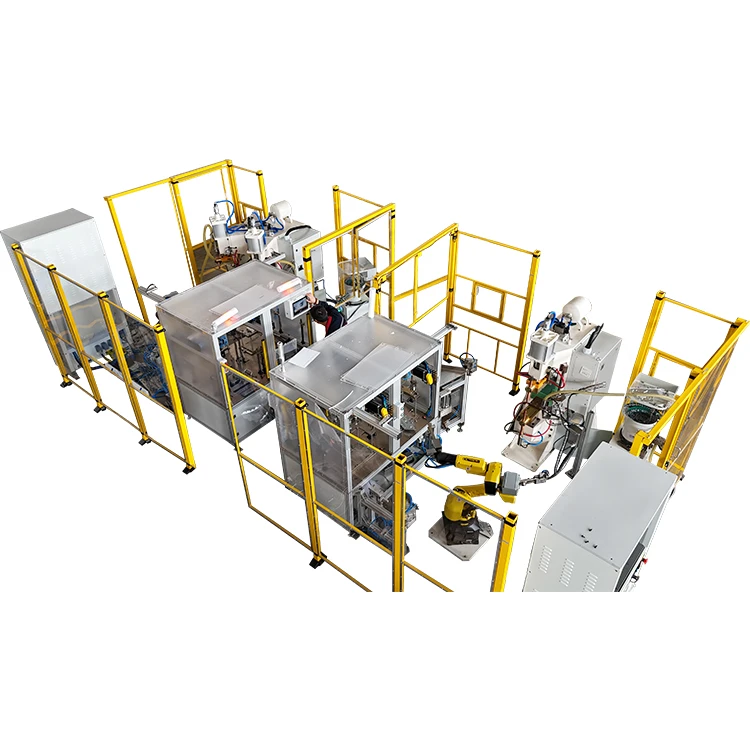
לייצור ידני או בנפח- נמוך, רתכת נייחת עם אלקטרודות מתאימות וכלי איתור עשויים להספיק. ייצור בנפח- גבוה יותר עשוי לדרוש הזנה אוטומטית של אגוזים, זיהוי נוכחות- של אגוזים, מיקום חלקי עבודה וניטור-נתוני ריתוך.
כאשר משווים בין מכונות ריתוך נקודתיות MFDC לריתוך הקרנת אגוזים, בדוק אם המכונה יכולה לספק:
- זרם ריתוך יציב ומתכוונן
- כוח אלקטרודה מתאים ומעקב-
- כלי עבודה קשיחים ומיושרים
- קירור מתאים למחזור הייצור
- גישה לחומר העבודה בפועל
- פונקציות הבקרה והניטור הנדרשות
בקרת זרם- קבועה יכולה לסייע בניהול פלט חשמלי, אך היא אינה מתקנת אום לא אחיד, פין איתור בלוי או אלקטרודה שגויה.
מתי להוסיף האכלת אגוזים אוטומטית
האכלה אוטומטית שימושית כאשר כיוון האגוזים, זמן המחזור והטיפול הידני משפיעים על עקביות הייצור.
מערכת שלמה עשויה לכלול:
- מזין אגוזים
- ראש משלוח אגוזים
- סיכת איתור
- זיהוי נוכחות-של אגוזים
- מתקן עבודה
- תחנת ריתוך
- אזעקת תקלה וטיפול חריג-בחלק
המערכת צריכה לוודא שהאום הנכון מגיע למיקום הנכון לפני תחילת הריתוך. מהירות האכלה לבדה אינה מספיקה כדי להעריך קו אוטומטי.
שאלות נפוצות על ריתוך אגוזים
ש: באיזה סוג ריתוך משתמשים באגוזי ריתוך?
ת: אגוזי ריתוך מחוברים בדרך כלל באמצעות ריתוך הקרנת התנגדות. בליטות מורמות על האום מתרכזות זרם ויוצרות מספר ריתוכים כנגד היריעת.
ש: האם מכונת ריתוך נקודתית יכולה לרתך אגוזים?
ת: ניתן להגדיר רתך נקודתי נייח לריתוך הקרנת אגוז אם הוא מספק זרם, כוח, אלקטרודות, איתור ובקרת תהליך מתאימים. לא כל רתך נקודתי מתאים לכל אגוז.
ש: מה גורם לאום מרותך להישבר?
ת: הסיבות הנפוצות כוללות היטלים לא אחידים, יישור לקוי, כניסת חום לא מספקת, כוח אלקטרודה שגוי, מעקב מוגבל- וזיהום בין האום והיריעה.
ש: מדוע ריתוך אגוזים מייצר ניתזים?
ת: ניתזים עלולים לנבוע מכניסת חום מוגזמת, כוח לא מספיק, התאמה- לקויה, יציאות לא אחידות או זרם שמתחיל לפני שהחלקים מהודקים במלואם.
ש: כיצד ניתן להגן על חוטים במהלך ריתוך אגוזים?
ת: השתמש בסיכת איכון מותאמת כהלכה, שמור על יישור אגוזים מדויק ובקר בהוצאתו. יש לבדוק באופן קבוע את הסיכה והכלים שמסביב לאיתור בלאי ונזק.
ש: כיצד נבדק חוזק ריתוך אגוז?
ת: בהתאם למפרט המוצר, אגוזים מרותכים עשויים להיבדק על ידי מומנט, דחיפה- החוצה, משיכה- החוצה, קילוף או בדיקה הרסנית מוגדרת אחרת.
מַסְקָנָה
ריתוך אגוז אמין מתחיל בחיבור, לא בהגדרת המכונה בלבד. תכנון הקרנת אגוזים, מצב היריעות, יישור, כוח האלקטרודה, זרם, זמן ריתוך ומעקב-מכני חייבים לעבוד יחד.
כאשר מופיע פגם, בדוק את מצב ההידוק, הכלים והמגע לפני החלפת תוכנית הריתוך. יש לאשר את לוח הזמנים הסופי באמצעות שיטת הבדיקה הנדרשת עבור הרכיב בפועל.
לקבלת המלצה על מכונה, שלח ל-HAIFEI את ציור האגוז, חומר היריעות, הציפוי, העובי, מיקום הריתוך, יעד הייצור ושיטת הבדיקה הנדרשת. לאחר מכן ניתן להשתמש בריתוך לדוגמה כדי להעריך את התהליך והכלים.